Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
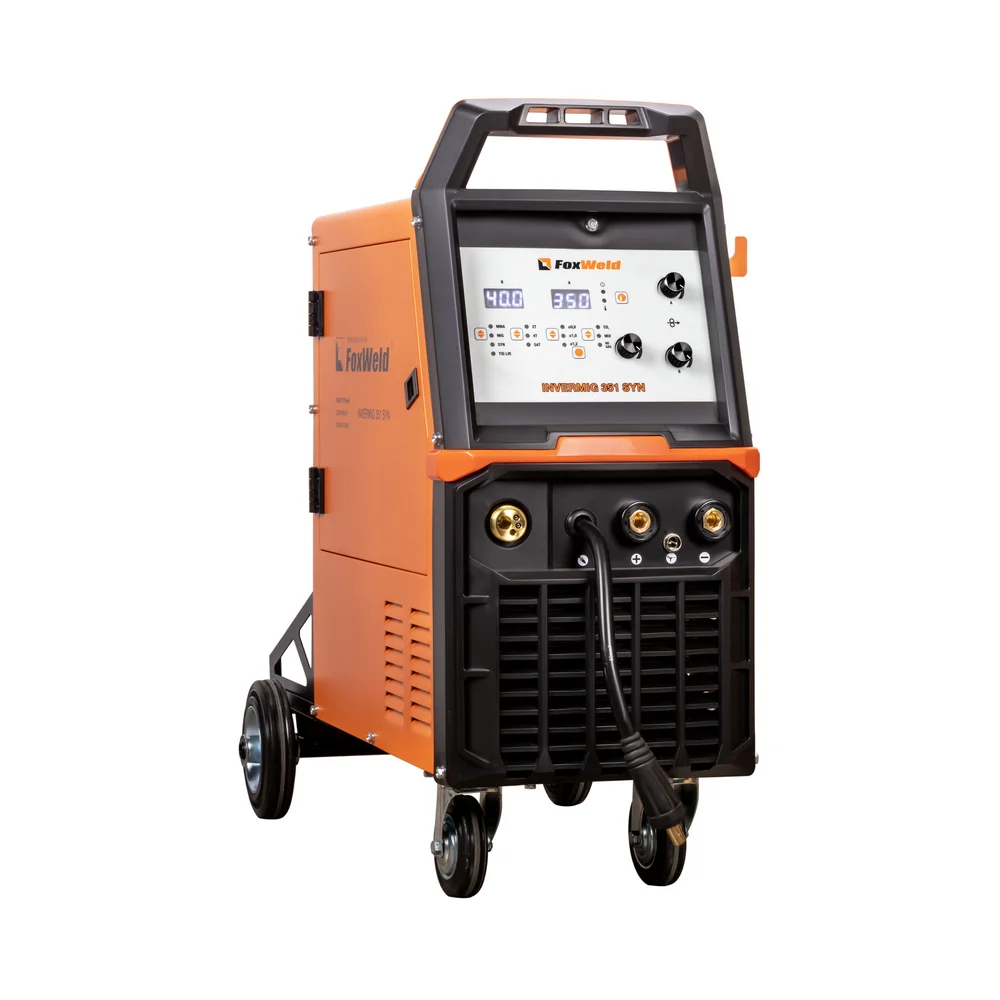
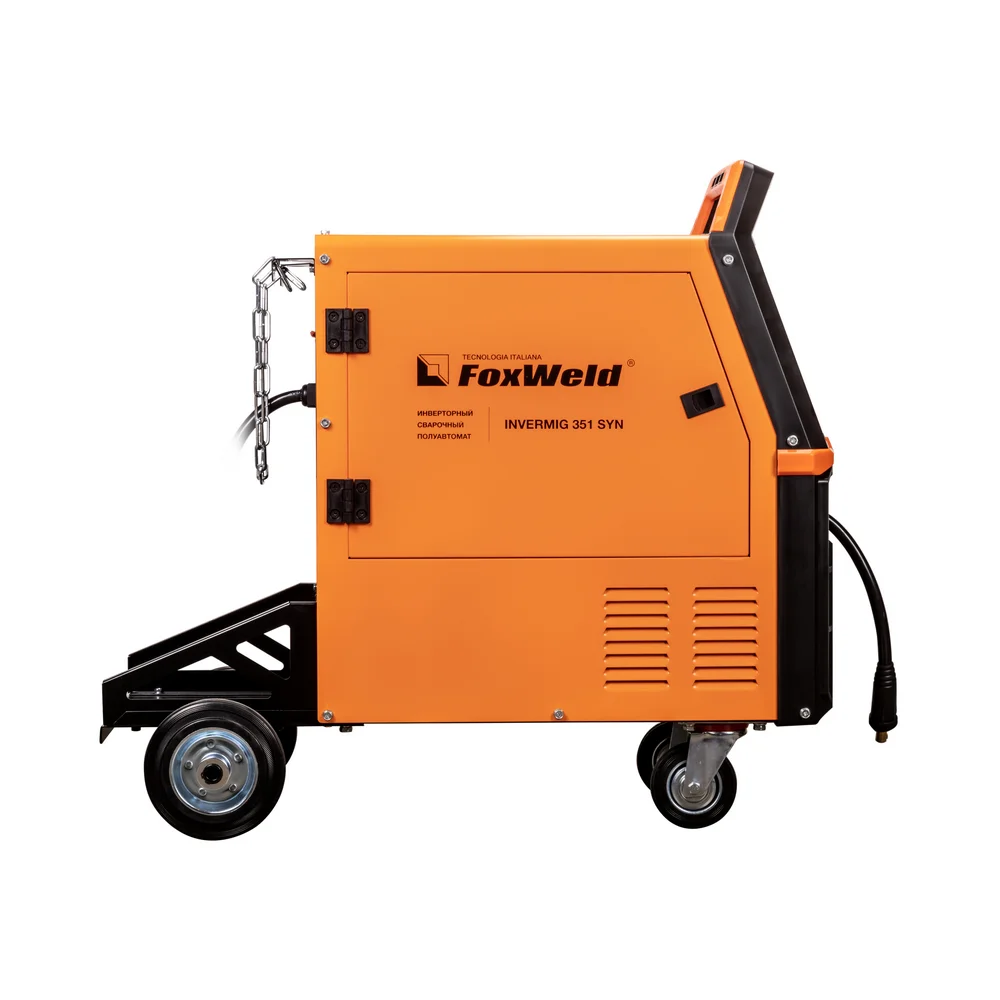
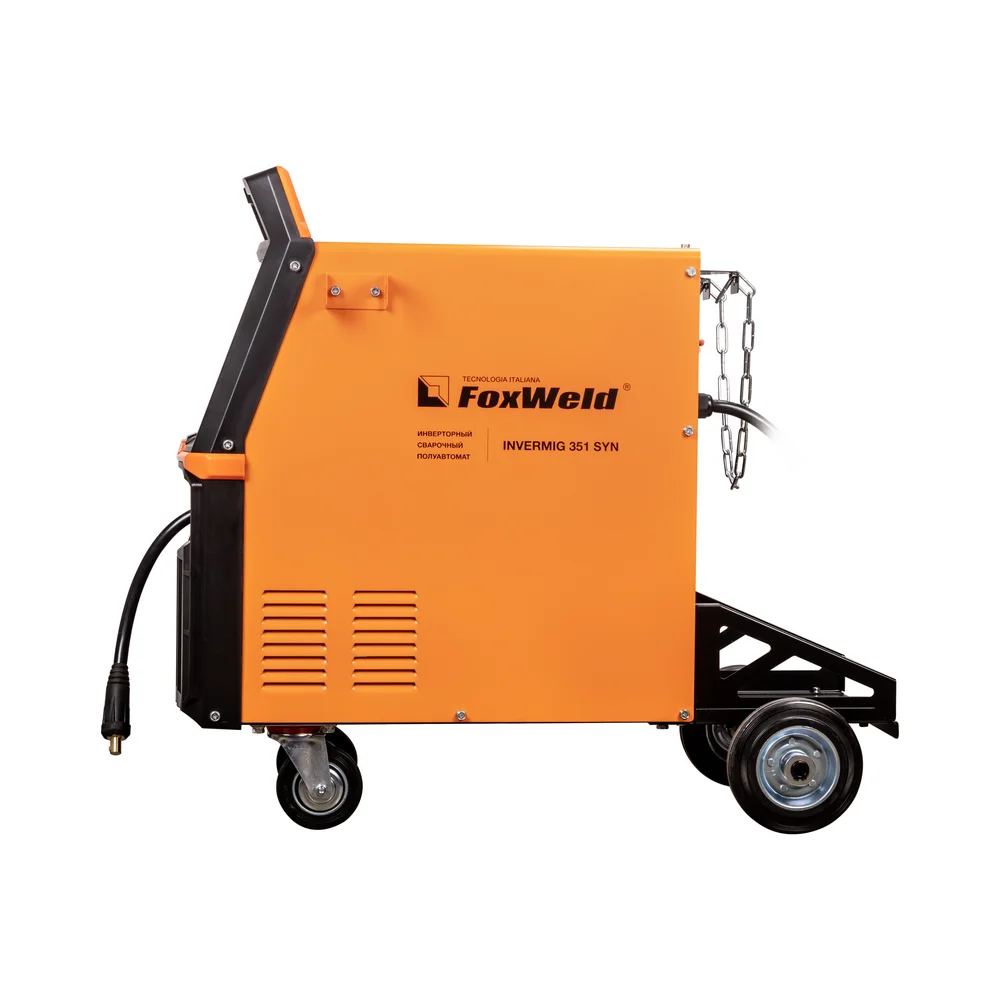
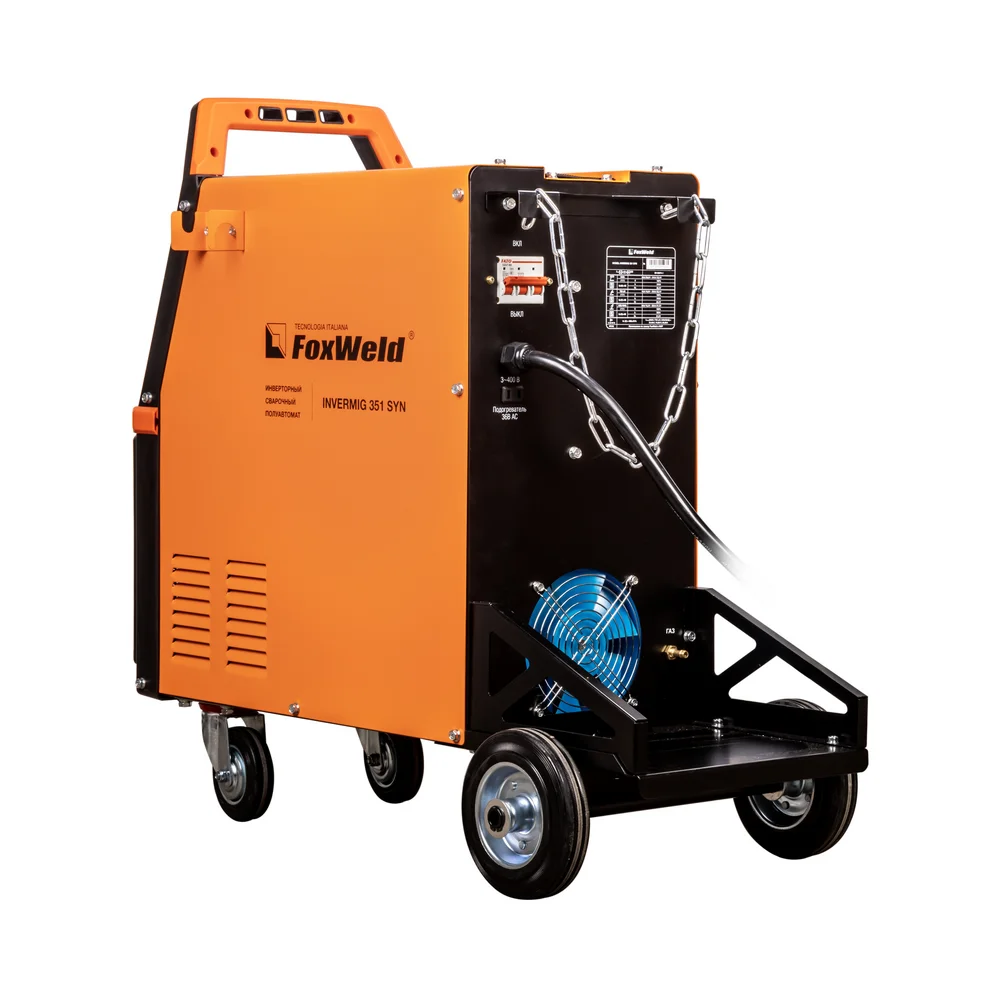
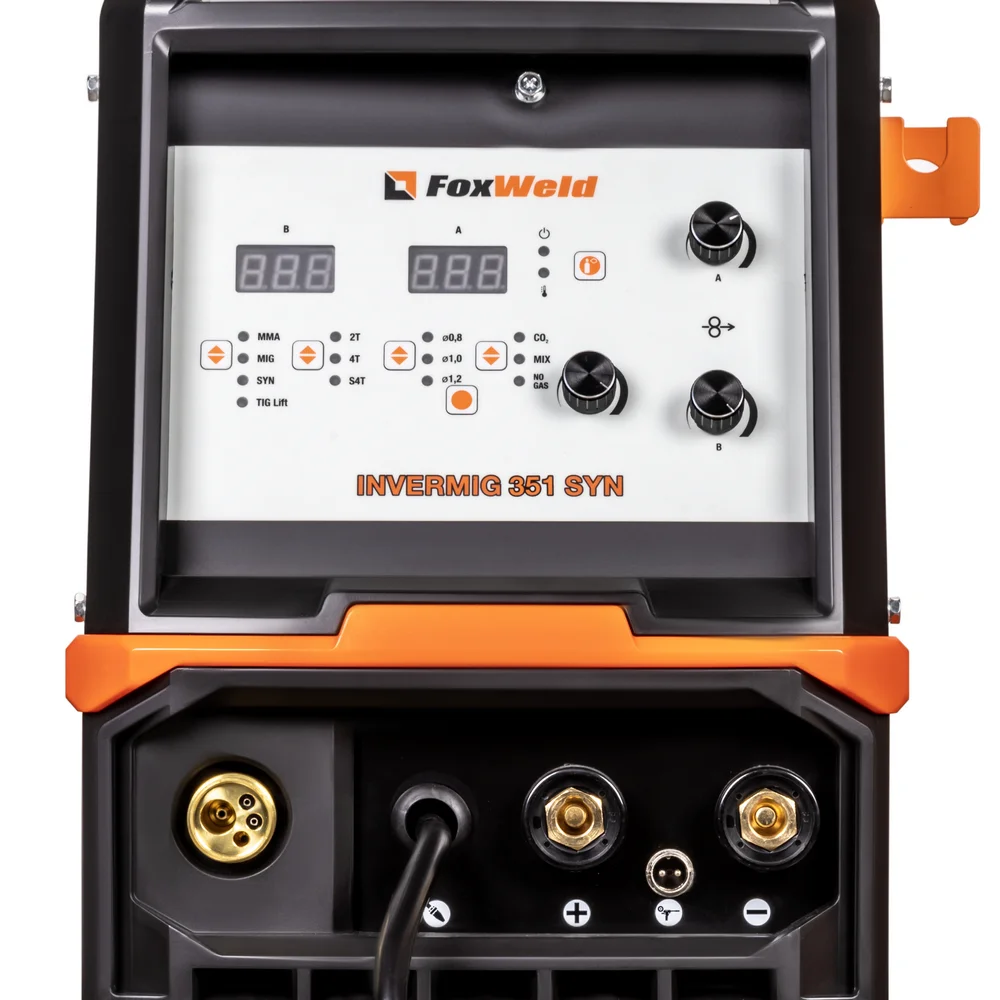
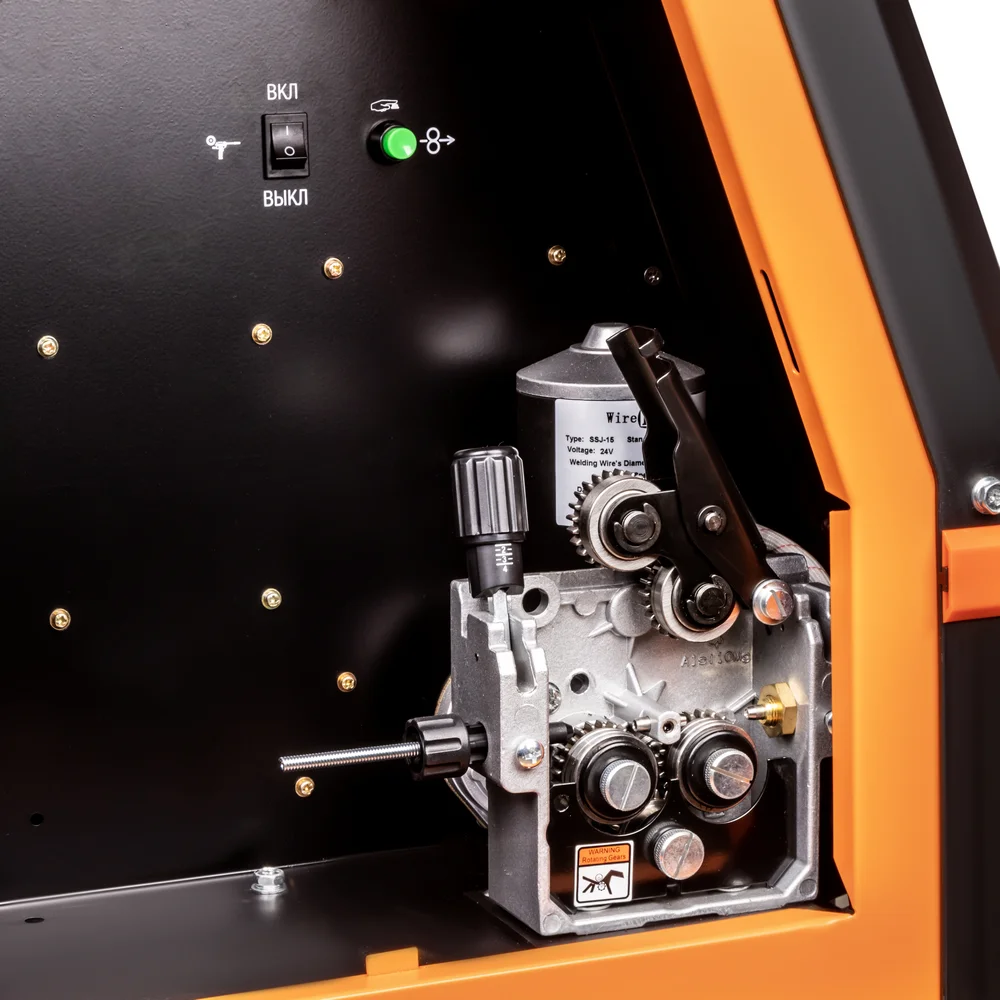
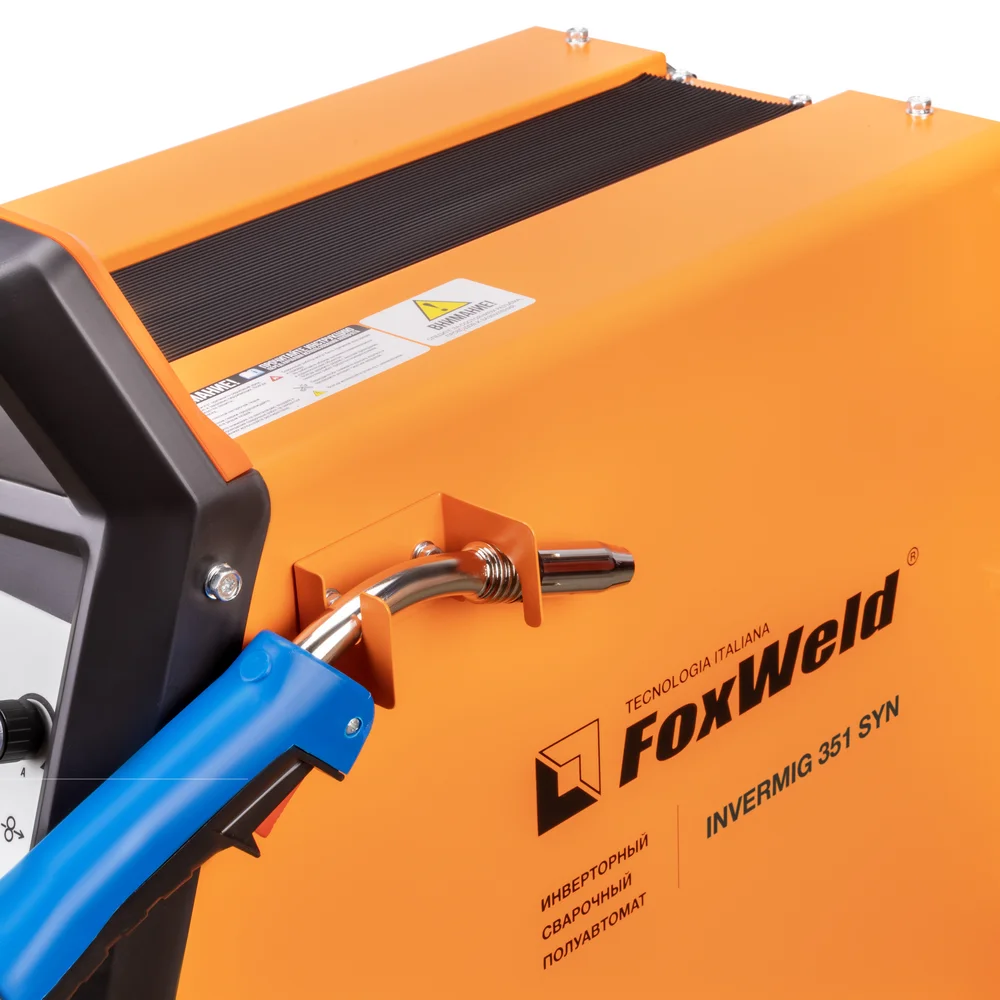
FOXWELD INVERMIG 351 SYN — промышленный многофункциональный трёхфазный синергетический инвертор, позволяющий производить сварку изделий из нержавеющей и высоколегированной стали. Аппарат выполнен в едином корпусе со встроенным мощным 4-роликовым механизмом подачи проволоки, рассчитанным для исполь…
Артикул: 9267
Бренд: INVERMIG
Поставщик: FoxWeld
Наличие: В наличии
<div>
<p>FOXWELD INVERMIG 351 SYN — промышленный многофункциональный трёхфазный синергетический инвертор, позволяющий производить сварку изделий из нержавеющей и высоколегированной стали. Аппарат выполнен в едином корпусе со встроенным мощным 4-роликовым механизмом подачи проволоки, рассчитанным для использования катушек D200 (5кг) и D300 (15 кг). 2 цифровых дисплея на панели управления, мощная ручка на корпусе, платформа на колёсах для перемещения с местом для установки баллона с газом – в аппарате есть всё для проведения сварочных работ в сервисных металлоцентрах и при монтаже различных металлоконструкций.</p>
<br/>
<div>
<div>
<a href="https://vk.com/video-39299026_456239419">
<img src="https://foxweld.ru/upload/iblock/e82/g530522ghsx9fsy3bqgi6jqfy58mzjua.jpg"/>
</a>
</div>
</div>
<br/>
<div>
<div>
<img alt="РАБОТА БЕЗ ОСТАНОВКИ" src="https://foxweld.ru/upload/iblock/1c4/q20ck973gvu6rmm5rvsct6x3v3px5rkj.jpg" width="100px"/>
</div>
<div>
<h4><b>РАБОТА БЕЗ ОСТАНОВКИ</b>
</h4>
<span>ПВ 100% на максимальном токе при КПД 85% обеспечивает бесперебойную устойчивую работу на протяжении всего трудового дня. На задней панели расположена розетка 36 В для подключения подогревателя газа, который необходим для защиты обледенения редуктора во время продолжительной работы.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="МНОГОФУНКЦИОНАЛЬНОСТЬ 3-В-1" src="https://foxweld.ru/upload/iblock/a7e/z81n2ainldj9sm6fotbpvqv3w1wth559.jpg" width="100px"/>
</div>
<div>
<h4><b>МНОГОФУНКЦИОНАЛЬНОСТЬ 3-В-1</b>
</h4>
<span>Благодаря своей многофункциональности, аппарат позволяет проводить следующие процессы сварки: полуавтоматическую сварку сплошной проволокой в среде защитных газов с ручным режимом настройки параметров сварки, с синергетическим управлением параметрами сварки (MIG/MAG), полуавтоматическую сварку самозащитной проволокой без использования защитного газа, ручную дуговую сварку штучным электродом с покрытием (ММА), аргонодуговую сварку на постоянном токе с возбуждением дуги касанием вольфрамового электрода (TIG LIFT).</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/320/3p12tq2kehyxuy1jzfg0v2y3l70ri9td.jpg" width="100px"/>
</div>
<div>
<h4><b>СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ</b>
</h4>
<span>Полностью синергетическое управление "одной кнопкой". Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные сварочные параметры подбираются автоматически. С помощью синергетического режима управления можно легко и быстро настроить аппарат под любую задачу. Преимущества синергетики: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, высокая производительность, гарантированное получение качественного сварного соединения.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ" src="https://foxweld.ru/upload/iblock/cfd/ffk9lo8joj53x4hd76gqlcsyqe0y2gi4.jpg" width="100px"/>
</div>
<div>
<h4><b>4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ</b>
</h4>
<span>4-роликовый механизм подачи с 4-мя ведущими роликами подаёт проволоку в область сварки без проскальзывания и рывков при использовании длинных сварочных горелок, что обеспечивает меньшее давление и деформацию сварочной проволоки. Механизм подачи с 4-мя ведущими роликами отлично подходит для сварочной порошковой проволоки, проволоки, сделанной из алюминия, и даёт дополнительные преимущества при производстве и в монтажных условиях. Подача проволоки осуществляется с высокой точностью и надёжностью, что влияет на производительность, качество сварочного шва и время использования сварочного аппарата.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="ФУНКЦИЯ VRD" src="https://foxweld.ru/upload/iblock/016/h96n1ko43cg2jz34qi1knc215ugyfla9.jpg" width="100px"/>
</div>
<div>
<h4><b>ФУНКЦИЯ VRD</b>
</h4>
<span>Функция VRD (снижение напряжения холостого хода) повышает безопасность и исключает риск поражения сварщика электрическим током. Сварочный процесс становится более безопасным в замкнутых пространствах и при сварке в условиях повышенной влажности.</span>
</div>
</div>
<div></div>
<br/><h4><b> Преимущества: </b></h4><ul><li>Синергетический режим управления</li><li>Аргонодуговая сварка (TIG LIFT) на постоянном токе</li><li>Сварка без газа самозащитной проволокой</li><li>Синергетический режим управления</li><li>Режим работы горелки 2Т / 4Т / Special 4T</li><li>Функции Hot Start (Горячий Старт), AntiSticking (Антизалипание) и Arc Force (Форсаж Дуги)</li><li>Функция VRD (снижение напряжения холостого хода)</li><li>Ручная дуговая сварка штучным покрытым электродом (ММА) на постоянном токе</li><li>Разъём Spool Gun</li><li>Встроенная термальная защита, индикатор перегрева</li><li>Стильный обновлённый дизайн</li><li>Инверторная технология на базе новейших IGBT транзисторов</li></ul><br/>
<p>
<h4><b>ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ</b>
</h4>
<div>
<img alt="ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ" src="https://foxweld.ru/upload/iblock/a32/lj1d7ko65jqlxd9etyc3fvu9h2hw0lr3.jpg"/>
</div>
<div></div>
<span>1. Цифровой дисплей «В» <br/>2. Цифровой дисплей «А» <br/>3. Индикатор перегрева/неисправности<br/>4. Индикатор сети<br/>5. Кнопка «Выбор процесса сварки»<br/>6. Кнопка «Выбор режима кнопки горелки MIG»<br/>7. Кнопка «Выбор диаметра сварочной проволоки»<br/>8. Кнопка «Выбор защитного газа»<br/>9. Кнопка «Дополнительные параметры<br/>10. Регулятор для установки дополнительных параметров<br/>11. Кнопка «Настройка расхода защитного газа»<br/>12. Регулятор сварочного тока/скорости подачи проволоки «А» сварки MIG/MAG<br/>13. Регулятор сварочного напряжения «В» сварки MIG/MAG</span>
</p><br/>
<br/>
<p>
<h4><b>ПРОЦЕССЫ И РЕЖИМЫ СВАРКИ</b>
</h4>
<span>ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ MIG/МAG<br/><br/>• Индуктивность - регулировка индуктивности позволяет дополнительно изменять характер горения сварочной дуги (более мягко или жестко), в зависимости от задачи. При низких значениях сварочная дуга менее активна с мелким разбрызгиванием. При повышении значения дуга более активна, брызги крупные.<br/>• Предварительная скорость подачи проволоки. Функция «Soft Start» - предназначена для обеспечения плавного зажигания сварочной дуги. Минимальное значение снижает скорость подачи проволоки до зажигания сварочной дуги.<br/>• Отжиг проволоки. Функция «Burn Back» - служит для предотвращения приваривания проволоки. Минимальное значение повышает вероятность приваривания проволоки в конце сварного шва. Максимальное значение повышает вероятность приваривания проволоки в наконечнике горелки MIG.<br/>• Продувка газа перед сваркой, сек – позволяет настраивать время продувки защитного газа до зажигания дуги. Обеспечивает подачу газового потока в горелку и подготовку зоны сварки. Установка параметра в секундах.<br/>• Продувка газа после сварки, сек – позволяет настраивать время продувки защитного газа после сварки, чтобы избежать окисления разогретой детали. Установка параметра в секундах.<br/><br/>ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ ММА<br/><br/>• Функция «Arc Force» - предназначена для стабилизации процесса сварки в зависимости выбранного типа электрода. При увеличении значения данной функции снижается вероятность приваривания сварочного электрода к детали, но увеличивается разбрызгивание металла.<br/>• Функция «Hot Start» - позволяет облегчить процесс зажигания сварочной дуги.<br/>• Функция VRD - данная функция позволяет снизить напряжение холостого хода (величину напряжения на выходных клеммах) до безопасного значения для человека.<br/>• Функция Anti-Sticking - служит для предотвращения приваривания электрода к металлу.<br/><br/>РЕЖИМЫ КНОПКИ ГОРЕЛКИ MIG<br/><br/>• Режим 2Т: при нажатии кнопки горелки происходит продувка газа, проволока подается с установленной начальной скоростью. После этого дуга горит мощностью, установленной основными значения сварочного тока «А» и напряжения «V». При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.<br/>• Режим 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. После зажигании дуги отпустите кнопку горелки. После этого сварочный ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.<br/>• Режим SPECIAL 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. Далее удерживая кнопку горелки, дуга горит установленной мощностью. После отпускания кнопки, ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени.<br/><br/>ПАРАМЕТРЫ РЕЖИМА 4Т И SPECIAL 4Т<br/><br/>• Стартовый ток - позволяет регулировать ток в начале процесса сварки при удерживании кнопки горелки.<br/>• Ток заварки кратера - позволяет регулировать ток конечного кратера в конце процесса при удерживании кнопки горелки.<br/>• Стартовое напряжение - позволяет скорректировать сварочное напряжение в начале процесса при удерживании кнопки горелки.<br/>• Напряжение заварки кратера - позволяет скорректировать сварочное напряжение в конце процесса при удерживании кнопки горелки.</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ MIG/MAG</b>
</h4>
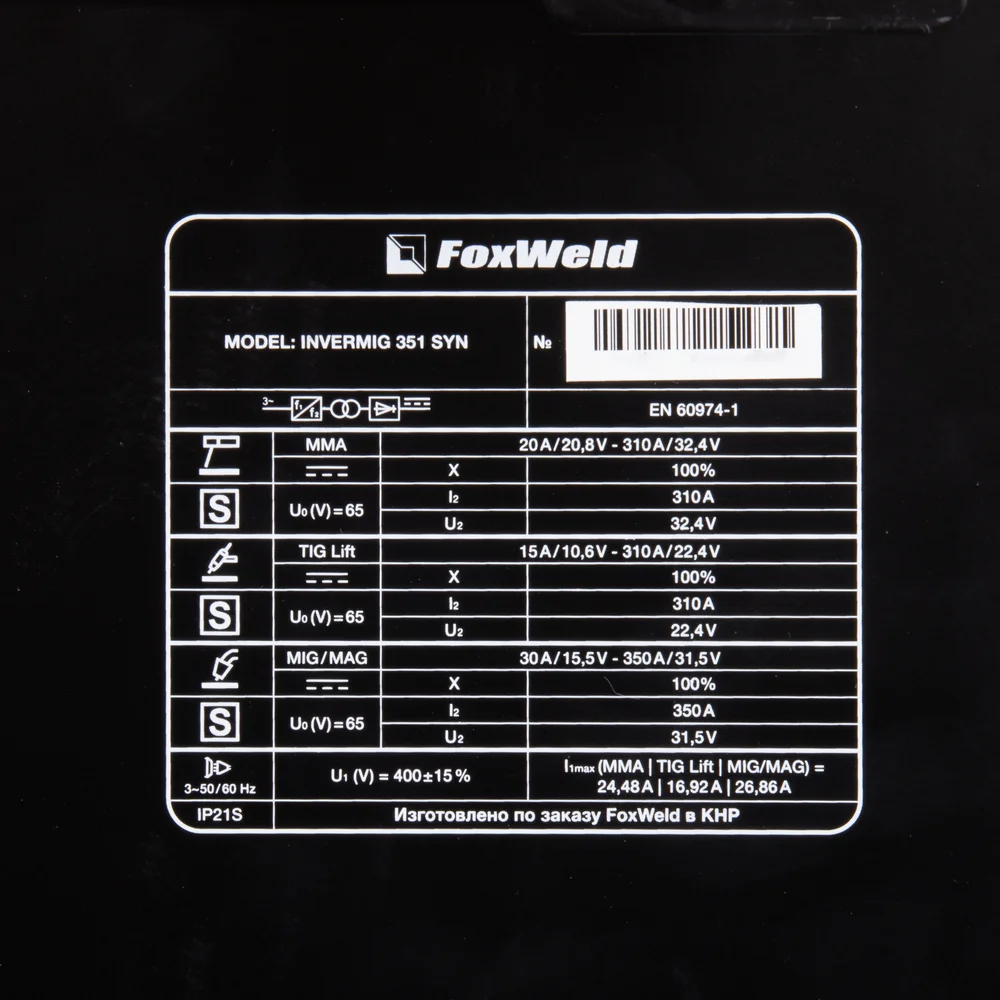
<span>Диаметр сварочной проволоки: 0,8 / 1,0 / 1,2;<br/>Возможность выбора диаметра проволоки;<br/>Возможность выбора типа защитного газа;<br/>Диапазон регулировки сварочного тока 30 - 350 А;<br/>Режимы работы горелки: 2Т/4Т/SP4T;<br/>4-роликовый механизм подачи проволоки</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ TIG LIFT</b>
</h4>
<span>Аргонодуговая сварка вольфрамовым электродом при помощи TIG горелки;<br/>Диапазон регулировки сварочного тока 15-310А, ПВ 100%;<br/>В конструкции аппарата используется контактный поджиг дуги TIG LIFT</span>
</p>
<br/>
<p>
<h4><b>РЕЖИМ MMA</b>
</h4>
<span>Диапазон регулировки сварочного тока 20-310А;<br/>Возможность выбора типа покрытия электрода;<br/>Функция Antisticking (антиприваривание) с возможностью отключения;<br/>Функция Arc Force (форсаж дуги) с возможностью регулировки;<br/>Функция Hot Start (горячий старт) с возможностью регулировки;<br/>Функция VRD (снижение напряжения холостого хода) с возможностью отключения</span>
</p>
<br/><h4><b> Применение: </b></h4><div><div>
<div>
<div><img alt="Сервисные металлоцентры"/></div><div><div><div>Сервисные металлоцентры</div></div><div></div></div></div><div>
<div><img alt="Частные мастерские"/></div><div><div><div>Частные мастерские</div></div><div></div></div></div><div>
<div><img alt="Ремонт и восстановление"/></div><div><div><div>Ремонт и восстановление</div></div><div></div></div></div><div>
<div><img alt="Автосервисы"/></div><div><div><div>Автосервисы</div></div><div></div></div></div><div>
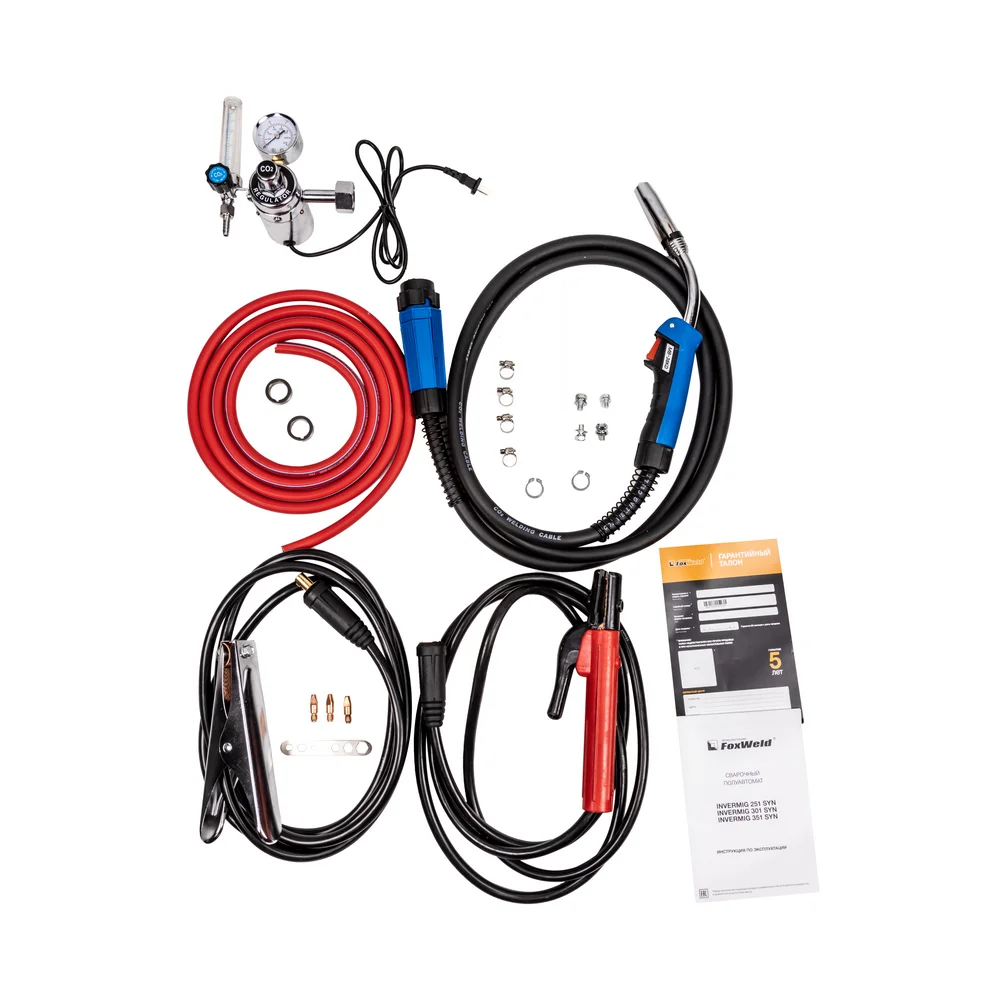
<div><img alt="Монтаж металлоконструкций"/></div><div><div><div>Монтаж металлоконструкций</div></div><div></div></div></div></div></div><h4><b> Комплектация: </b></h4><p>• Сварочный полуавтомат INVERMIG 351 SYN – 1 шт.;<br/>• Горелка MB MIG-36 (с красным каналом 1,0 - 1,2 мм для стали), 3 м – 1 шт.;<br/>• Электрододержатель с кабелем 25 мм², 3 м – 1 шт.;<br/>• Клемма заземления с кабелем 25 мм², 3 м – 1 шт.;<br/>• Контактный наконечник 0,8 мм для стали – 1 шт.;<br/>• Контактный наконечник 1,0 мм для стали – 1 шт.;<br/>• Контактный наконечник 1,2 мм для стали – 1 шт.;<br/>• Ролик с V-образной канавкой 0,8 - 1,0 мм (внутри МП) – 2 шт.;<br/>• Ролик с V-образный канавкой 1,0 - 1,2 мм – 2 шт.;<br/>• Редуктор с подогревателем 36 В – 1 шт.;<br/>• Хомут для газового шланга – 4 шт.;<br/>• Газовый шланг, 3 м – 1шт.;<br/>• Руководство пользователя – 1 шт.;<br/>• Гарантийный талон (5 лет) – 1 шт.<br/><br/>*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.</p><br/>
</div>
| Серия | INVERMIG |
|---|---|
| Тип сварки | MMA, TIG LIFT |
| Напряжение | 65 В |
| Диапазон сварочного тока | 20-310 А |
| Диаметр проволоки | 0,8 - 1,2 мм |
| Диаметр электрода | 1,6 - 3,2 мм |
| Мощность | 11 Вт |
| Продолжительность включения (ПВ) | 100 % |
| Диаметр | 200 мм |
| Антизалипание | да |
| Горячий старт | да |
| Форсаж дуги | да |
| Тип управления | да |
| Температура | 25 до |
| Дисплей | да |
| Класс защиты | 21 S |
| Габариты | 590х320х640 |
| Вес товара в упаковке | 52.9 кг |
| Габариты упаковки | 830x370x680 |
| Гарантия | 60 |
| Страна производства | КНР |
| Процесс сварки | MIG/MAG |
| Режим сварки без газа FCAW (самозащитная проволока) | да |
| Режим TIG LIFT | да |
| Вес источника питания, кг | 47,2 |
| ПВ при максимальном токе (25 °C) ММА, % | 100 |
| Сварочный ток MIG/MAG, А | 30-350 |
| Наличие розетки для подогревателя редуктора | да |
| Сварочный ток TIG LIFT, A | 15 - 310 |
| Напряжение питающей сети, В | 400 |
| ПВ при максимальном токе (25 °C) MIG/MAG, % | 100 |
| Режим управления горелки 2Т | да |
| Режим управления горелки 4T | да |
| Режим управления горелки SP4T (2-х уровневый) | да |
| Количество роликов МП | 4 |
| Количество ведущих роликов привода МП | 4 |
Скоро