Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
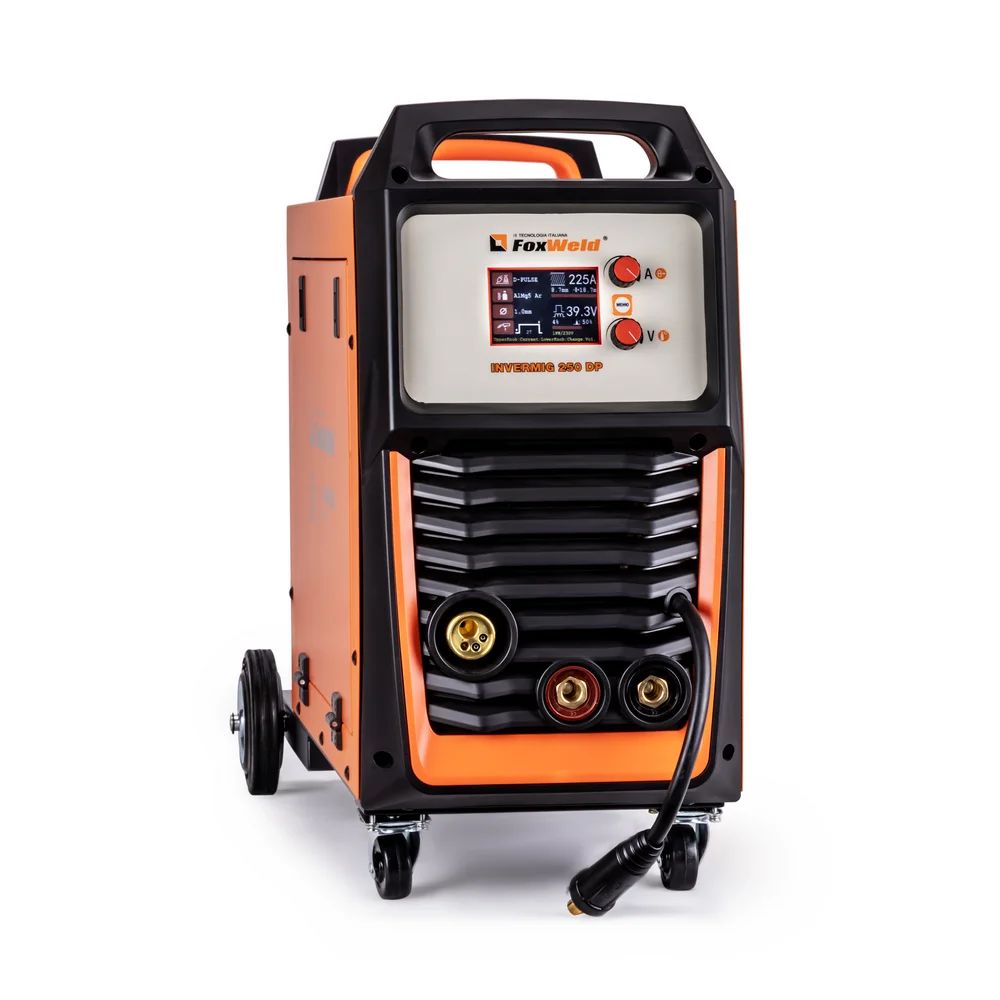
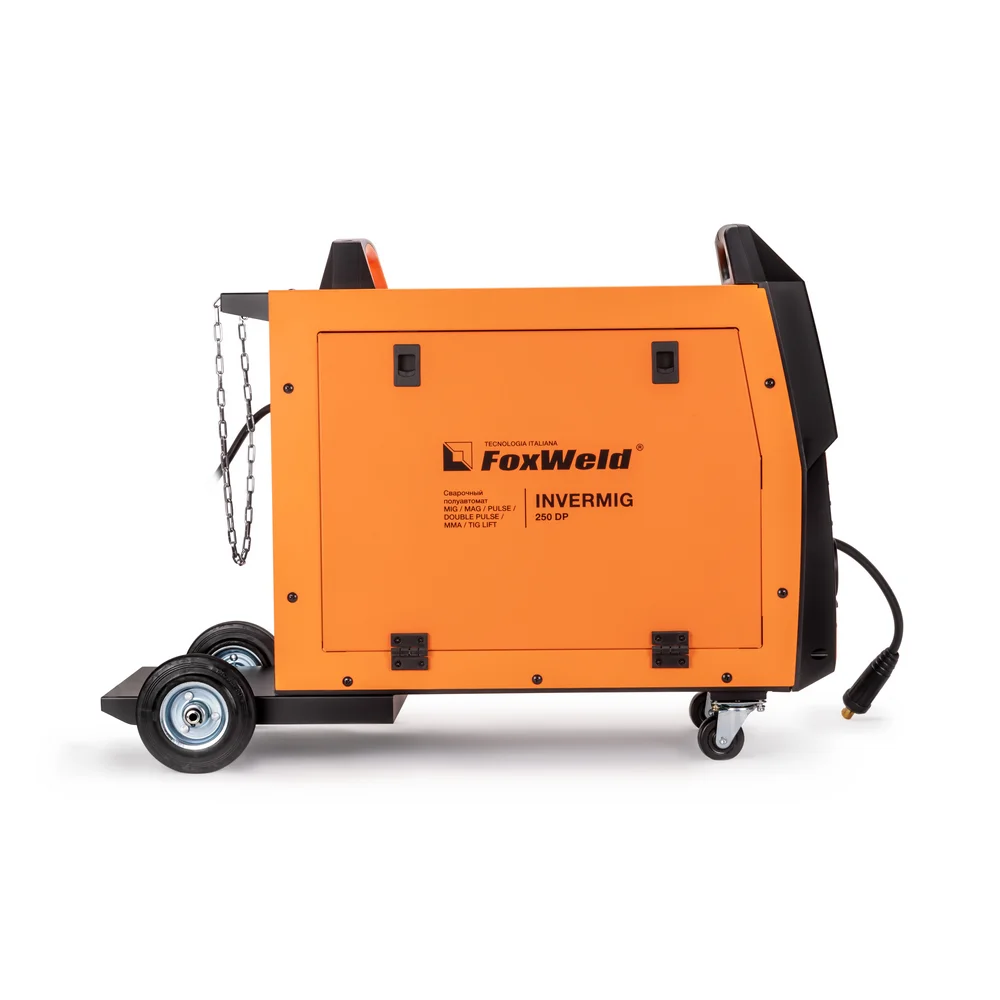
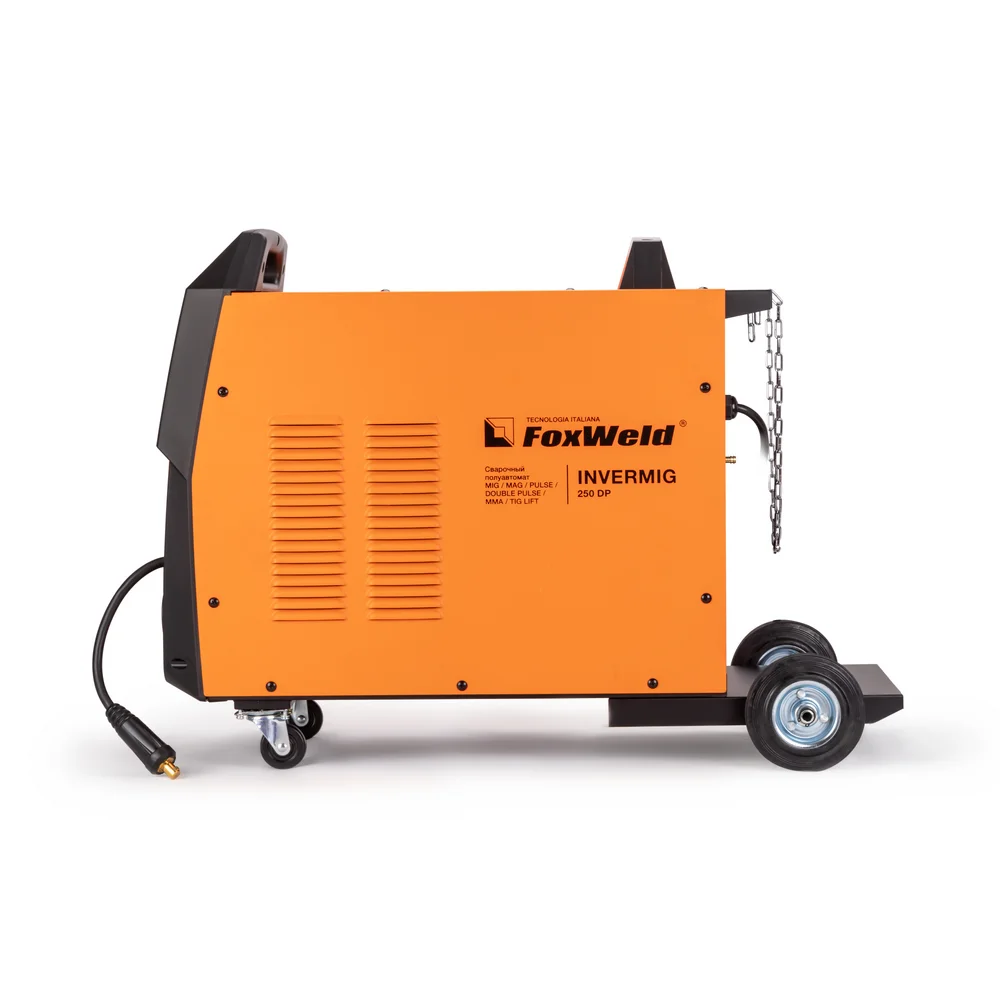
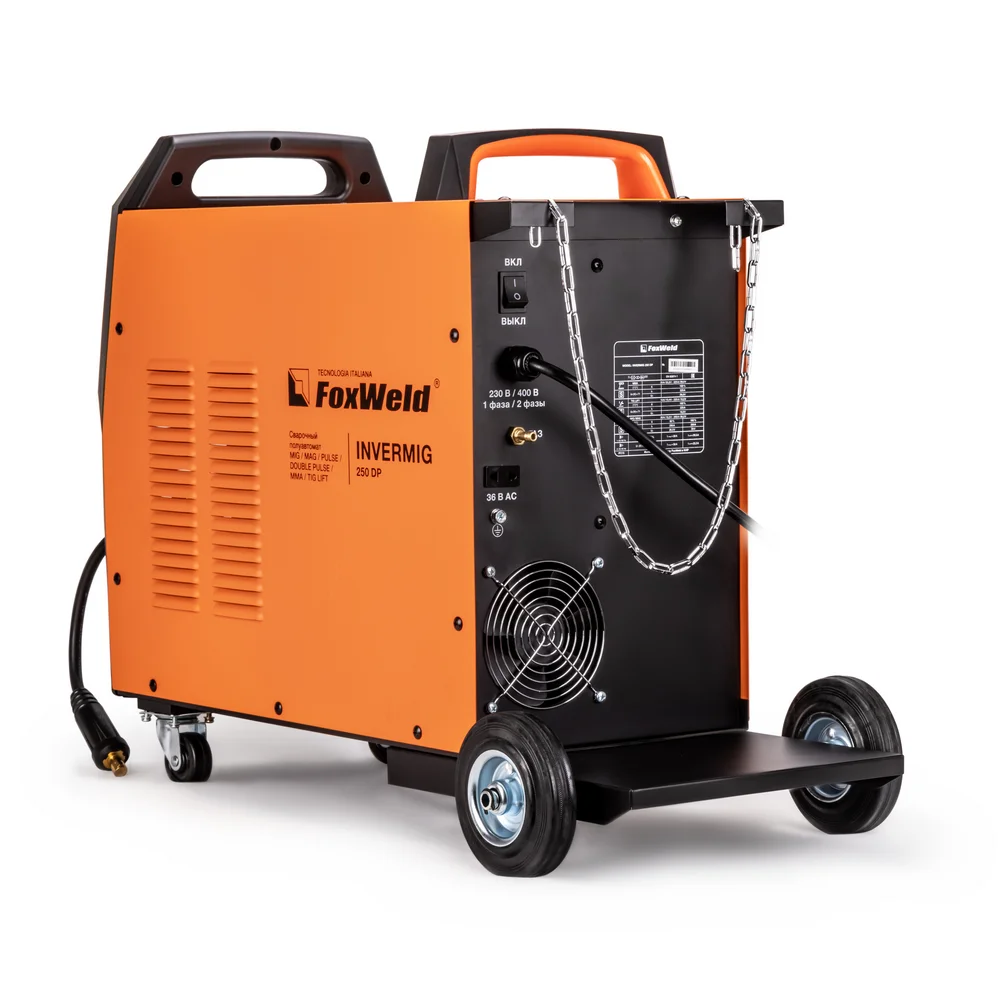
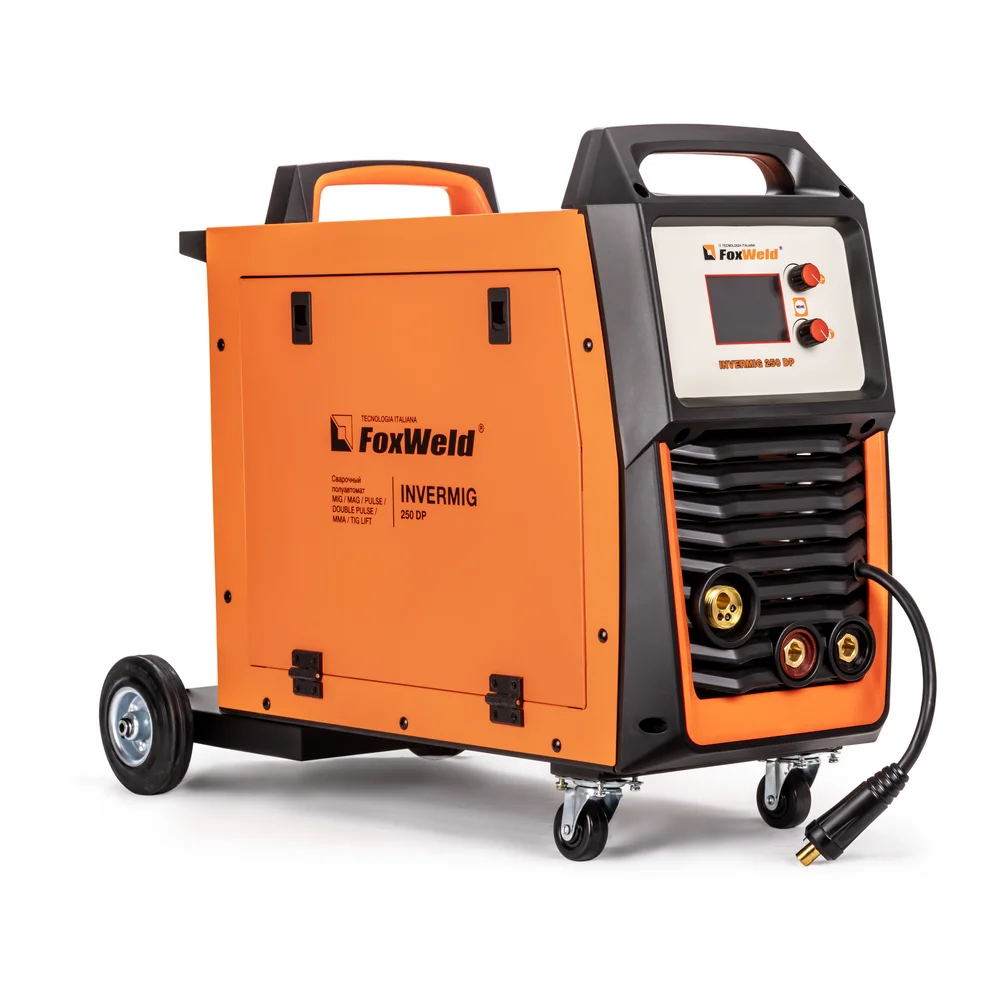
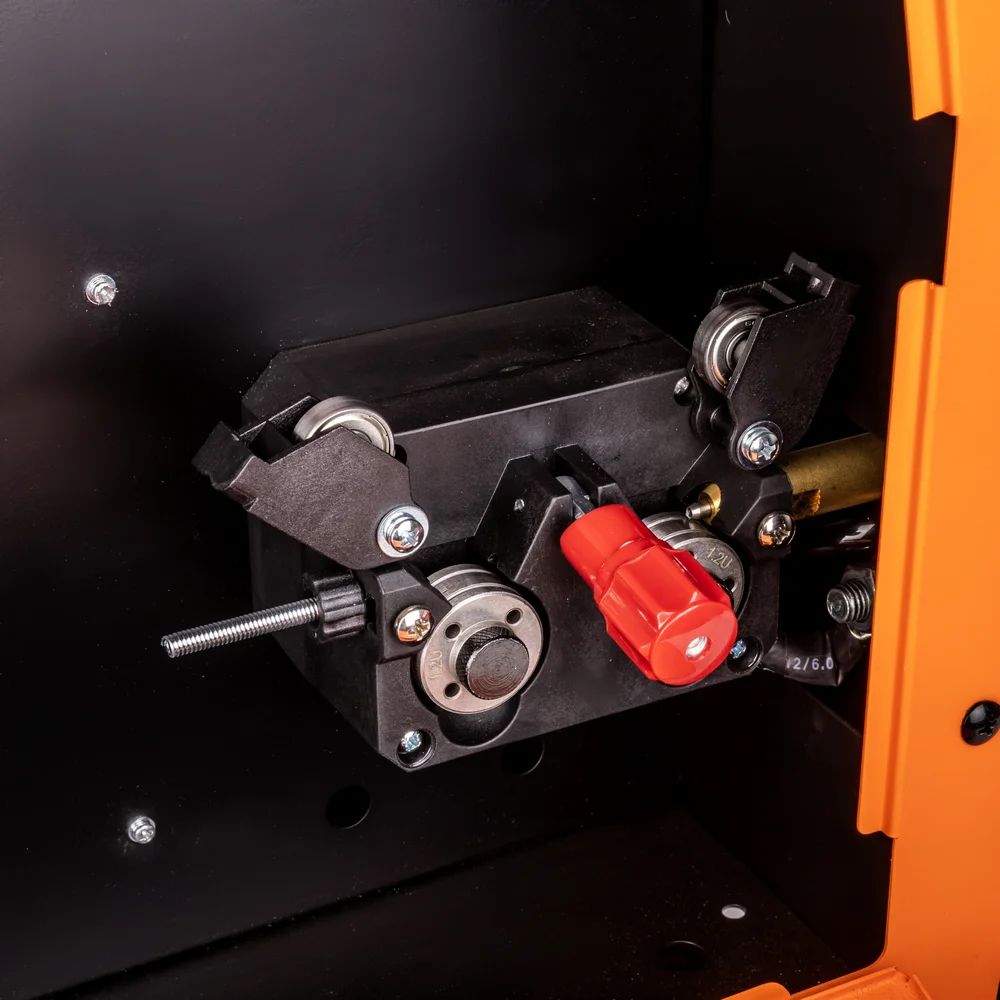
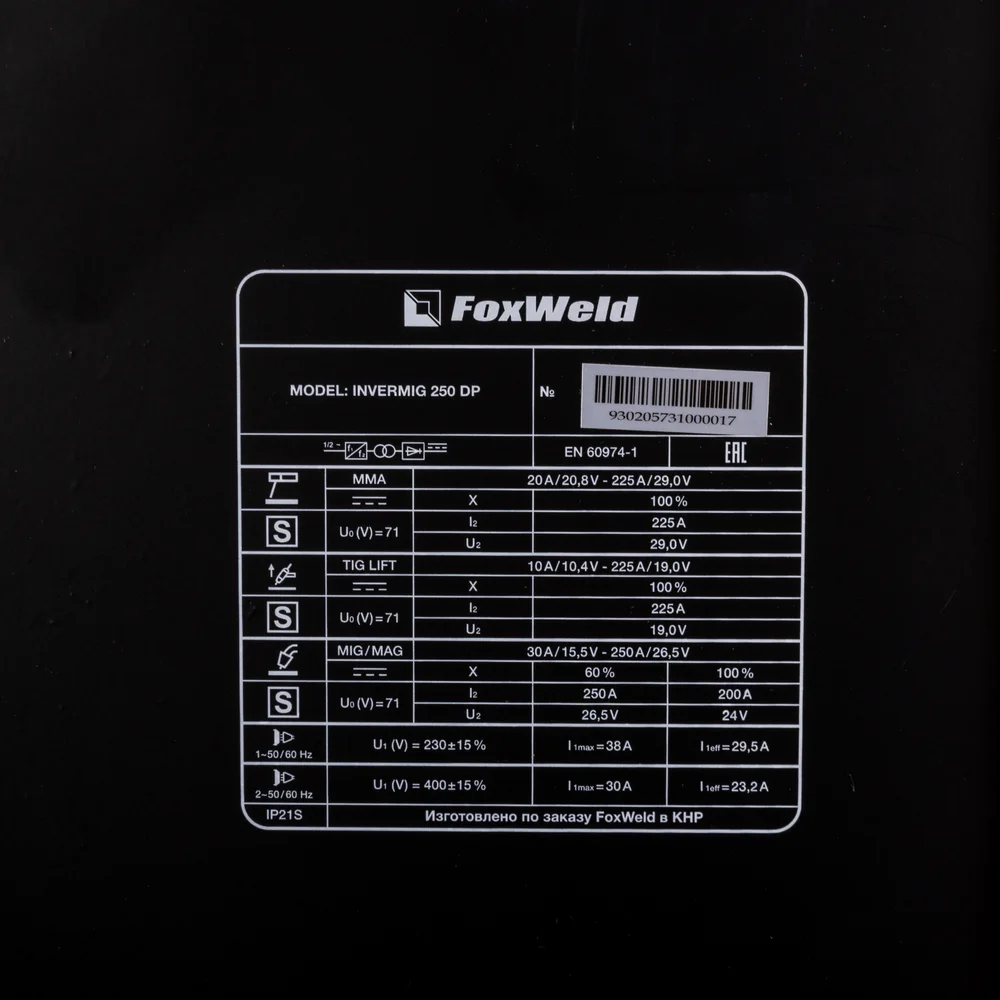
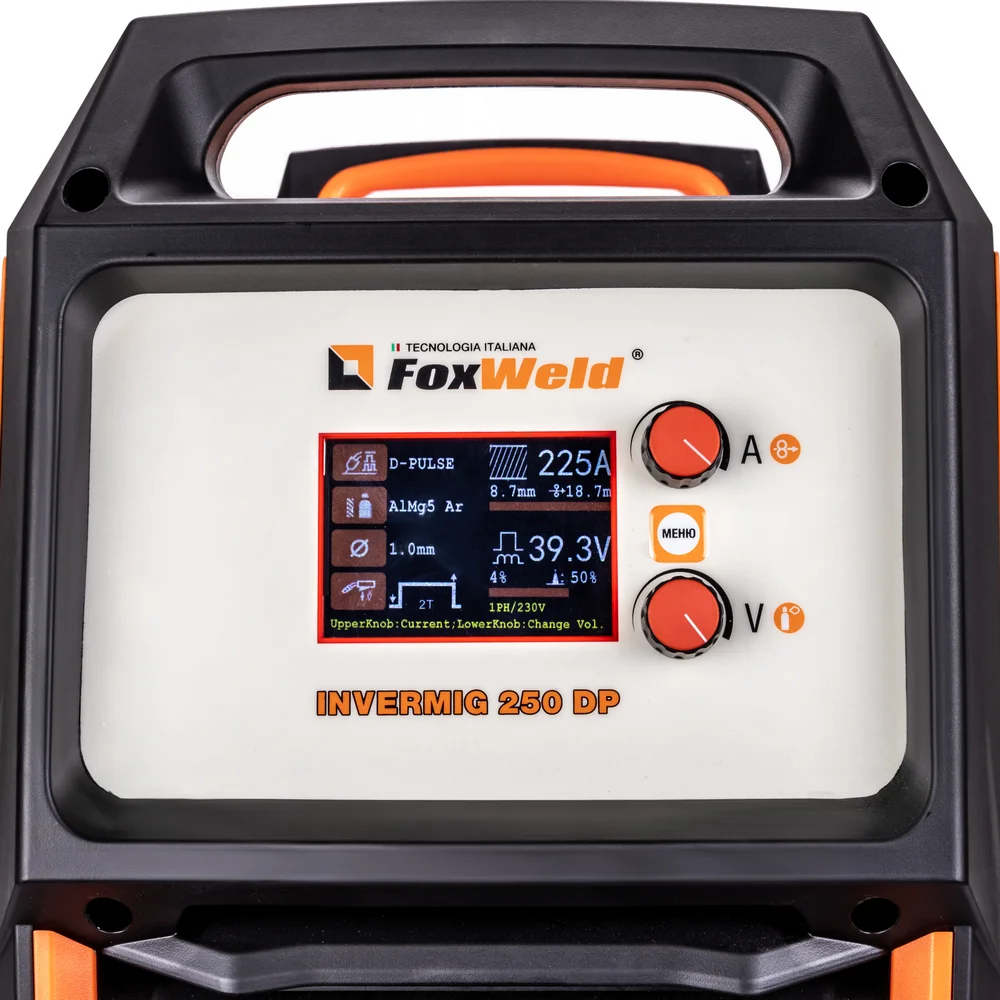
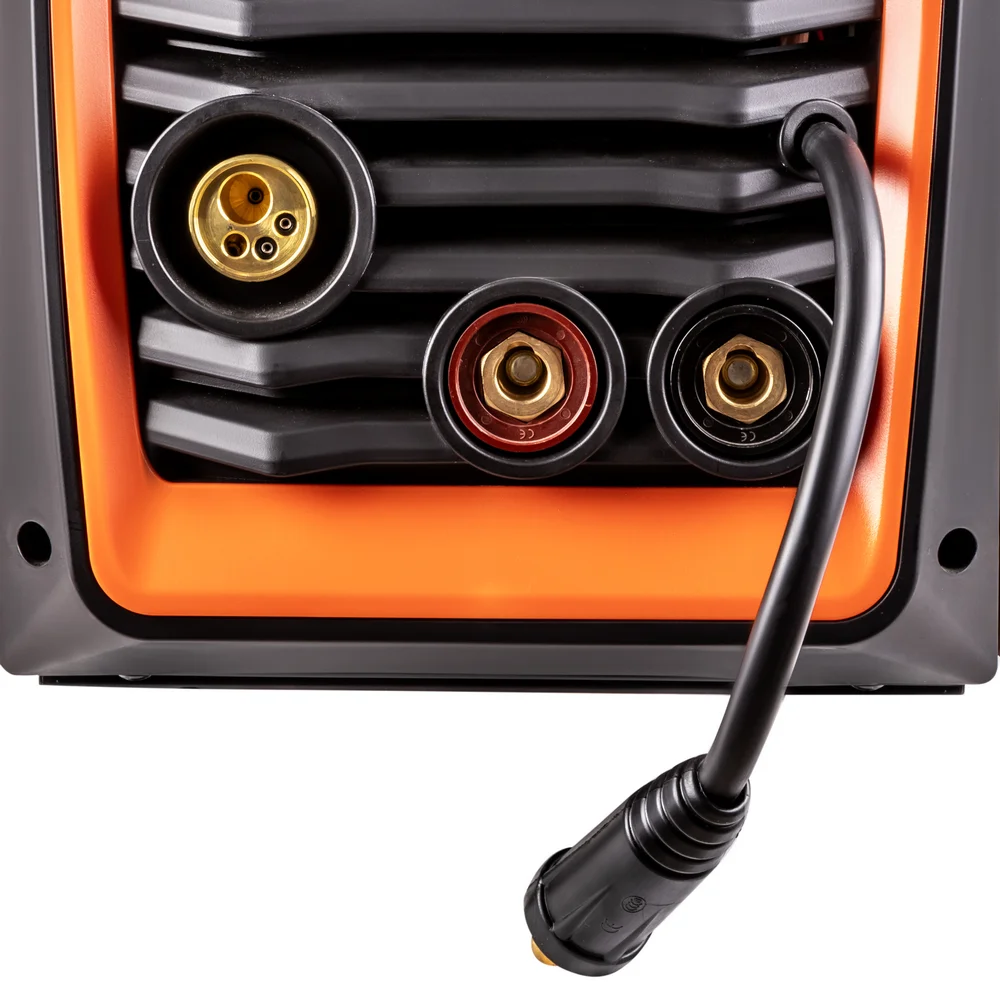
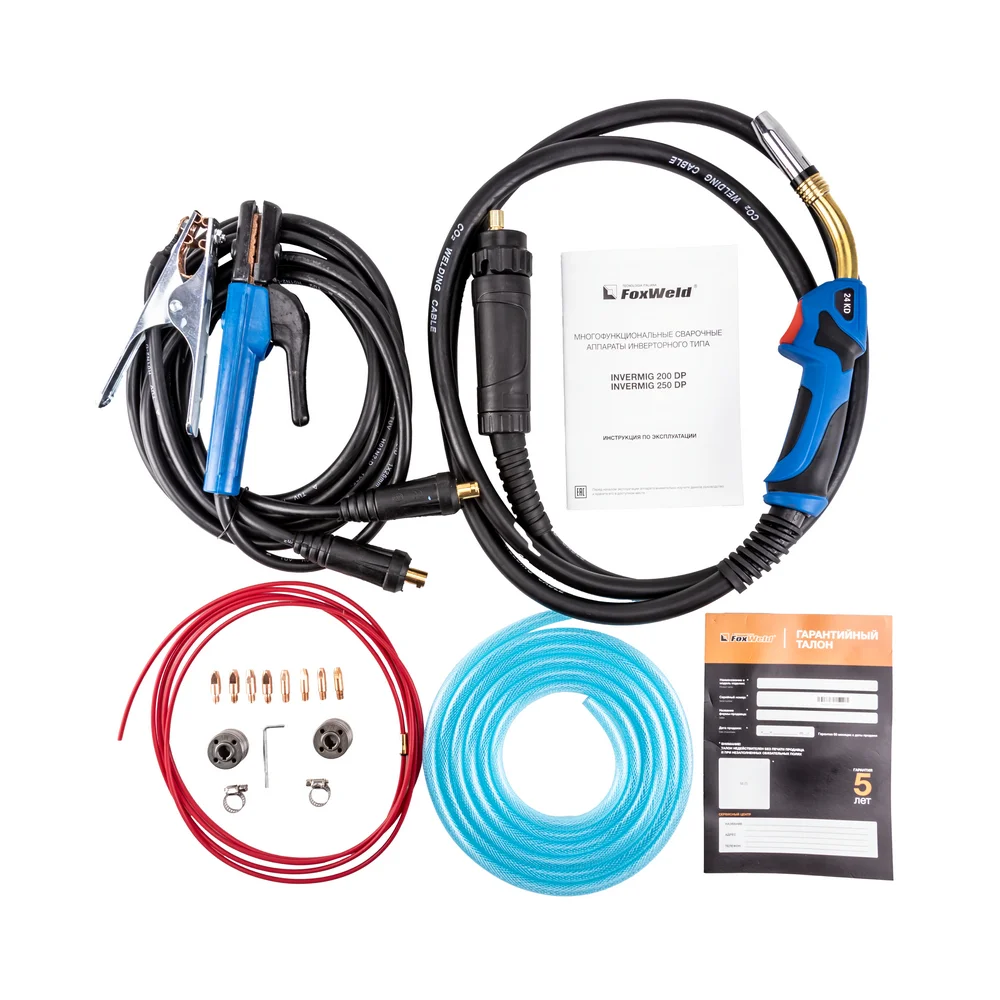
Сварочный инверторный полуавтомат FOXWELD INVERMIG 250 DP с синергетическим управлением предназначен для сварки проволокой MIG/MAG в импульсном и обычном режимах, а также может работать в режимах аргонодуговой сварки TIG и ручной сварки ММА. INVERMIG 250 DP — это многофункциональный сварочный аппа…
Артикул: 9302
Бренд: INVERMIG
Поставщик: FoxWeld
Наличие: В наличии
<div>
<p>Сварочный инверторный полуавтомат FOXWELD INVERMIG 250 DP с синергетическим управлением предназначен для сварки проволокой MIG/MAG в импульсном и обычном режимах, а также может работать в режимах аргонодуговой сварки TIG и ручной сварки ММА. INVERMIG 250 DP — это многофункциональный сварочный аппарат с двойным импульсом, высокой продолжительностью нагрузки, в нём предусмотрены выбор и сохранение программ и различные режимы управления горелкой. Информативный жидкокристаллический дисплей, 4-роликовый механизм подачи проволоки, интеллектуальная система вентиляции, 2 мощные ручки на корпусе, платформа с колёсами для перемещения и место для баллона с газом – в конструкции аппарата есть всё необходимое для работы в сфере производства металлоконструкций.</p>
<br/>
<br/>
<div>
<div>
<img alt="РЕЖИМ DOUBLE PULSE" src="https://foxweld.ru/upload/iblock/c8c/5f260lhr0wfq1wf9pjikofkzg67mnuwu.jpg" width="100px"/>
</div>
<div>
<h4><b>РЕЖИМ DOUBLE PULSE</b>
</h4>
<span>При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="ПОДКЛЮЧЕНИЕ 230 / 400 В" src="https://foxweld.ru/upload/iblock/e14/6n00ppq86ye6uu8bdus03kx3qqqqsct0.jpg" width="100px"/>
</div>
<div>
<h4><b>ПОДКЛЮЧЕНИЕ 230 / 400 В</b>
</h4>
<span>Данный аппарат может работать при напряжении 230 и 400 вольт. Подключение к сети питания 400 вольт увеличивает эффективность сварочного источника (сварочный ток, расход электроэнергии).</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="РАСШИРЕННЫЙ СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/9e6/whb98vhpmz7prqkh4dg9fxatmt18sm3v.jpg" width="100px"/>
</div>
<div>
<h4><b>РАСШИРЕННЫЙ СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ</b>
</h4>
<span>Синергетическое управление дает возможность модифицировать все сварочные параметры, осуществляя регулировку лишь одного из них. Наличие синергетического режима управления позволяет легко и быстро настроить аппарат под любую задачу. Преимущества синергетики: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, гарантированное получение качественного сварного соединения. Синергетику можно отключить для работы в ручном режиме.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ" src="https://foxweld.ru/upload/iblock/cfd/ffk9lo8joj53x4hd76gqlcsyqe0y2gi4.jpg" width="100px"/>
</div>
<div>
<h4><b>4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ</b>
</h4>
<span>В модели используется 4-роликовый механизм подачи сварочной проволоки. Данная конструкция позволяет подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок. Также 4 ролика обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки алюминиевых сплавов.</span>
</div>
</div>
<div></div>
<br/>
<div>
<div>
<img alt="ФУНКЦИЯ VRD" src="https://foxweld.ru/upload/iblock/016/h96n1ko43cg2jz34qi1knc215ugyfla9.jpg" width="100px"/>
</div>
<div>
<h4><b>ФУНКЦИЯ VRD</b>
</h4>
<span>Функция VRD (снижение напряжения холостого хода) повышает безопасность и исключает риск поражения сварщика электрическим током. Сварочный процесс становится более безопасным в замкнутых пространствах и при сварке в условиях повышенной влажности.</span>
</div>
</div>
<div></div>
<br/><h4><b> Преимущества: </b></h4><ul><li>Режим DOUBLE PULSE</li><li>Режим TIG LIFT</li><li>Импульсный режим сварки</li><li>Интеллектуальное охлаждение</li><li>4-роликовый механизм подачи</li><li>Сохранение настроек параметров сварки</li><li>Синергетический режим управления</li><li>Подключение к сети 230 / 400 В</li></ul><br/>
<p>
<h4><b>ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ</b>
</h4>
<div>
<img alt="ИНФОРМАТИВНАЯ ПАНЕЛЬ УПРАВЛЕНИЯ" src="https://foxweld.ru/upload/iblock/770/9913argckoapier5oqalt4g9be38n2dn.jpg"/>
</div>
<div></div>
<span>В аппарате большое количество функций и опций, которые настраиваются с помощью специальных ручек и кнопок. На цифровом дисплее отображаются параметры сварочного тока и напряжения, режим сварки, диаметр сварочной проволоки, режим работы горелки.</span>
</p><br/>
<br/>
<p>
<h4><b>СОХРАНЕНИЕ ПРОГРАММ</b>
</h4>
<span>Наличие ячеек памяти позволяет сохранять настройки установленных параметров сварки, часто повторяемых задач и воспроизводить их при необходимости, что значительно сокращает время наладки оборудования.</span>
</p>
<br/>
<p>
<h4><b>ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ</b>
</h4>
<div>
<img alt="ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ" src="https://foxweld.ru/upload/iblock/84d/dui1kh8wo0dhnmju9iw227vzgyxg6qyq.jpg"/>
</div>
<div></div>
<span>1. Жидкокристаллический экран (LCD)<br/><br/>2. Многофункциональная кнопка-регулятор<br/>Вращение - регулировка сварочного тока, скорости подачи, толщины металла. После нажатия кнопки «МЕНЮ» - вращением регулятора можно выбрать режим сварки, параметр или функцию «МЕНЮ».<br/><br/>3. Кнопка «МЕНЮ»<br/>При нажатии на кнопку активируются параметры меню ЖК-экрана, где выбор режима или параметра сварки происходит с помощью регулятора А, а изменение значения выбранного параметра осуществляется с помощью регулятора V.<br/><br/>4. Многофункциональная кнопка-регулятор<br/>Вращение - корректировка значения сварочного напряжения (длины дуги). После нажатия кнопки «МЕНЮ» — изменение значения выбранного параметра, функции на ЖК-экране. Нажатие и удерживание — проверка расхода защитного газа.</span>
</p><br/>
<br/>
<p>
<h4><b>ДОПОЛНИТЕЛЬНЫЕ РЕЖИМЫ УПРАВЛЕНИЯ</b>
</h4>
<span>РЕЖИМЫ УПРАВЛЕНИЯ ПРОЦЕССОМ<br/><br/>• 2Т - при 2-х тактном режиме сварщик самостоятельно контролирует процесс сварки. При нажатии кнопки на горелке начинается цикл сварки, при отпускании —заканчивается, подходит для сварки коротких швов.<br/>• 4Т - при 4-х тактном режиме, наоборот, не требуется длительного удержания кнопки на горелке, что существенно облегчает сварку длинных швов. При кратковременном нажатии кнопки на горелке начинается сварочный процесс, при повторном кратковременном нажатии - заканчивается.<br/>• SP2T - многоуровневый режим сварки. Специальный двухтактный режим с возможностью установки стартового «Initial Current» и тока заварки кратера «End Current», их длительность «Time of Initial Current» и «Time of End Current», а также корректировка напряжения для этих токов.<br/>• SP4T - многоуровневый режим сварки. Специальный четырехтактный режим с возможностью установки стартового «Initial Current» и тока заварки кратера «End Current», а также корректировка напряжения для этих токов. При кратковременных нажатиях реализуется ток разной мощности.<br/>• SPOT - сварка по времени (точечный режим) - позволяет установить время горения сварочной дуги «Spot welding».<br/>• СРОТ Автоматическая сварка по времени - можно установить не только время горения сварочной дуг и, но и временной интервал между точками «Intermittent time».<br/><br/>ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ MIG/MAG<br/><br/>• Inductance - позволяет установить оптимальную скорость нарастания сварочного тока для изменения динамики процесса, что влияет на разбрызгивание металла, а также на глубину проплавления.<br/>• Burn Back time - позволяет установить время горения дуги, предупреждая возможность приваривания проволоки в конце сварочного процесса, а также устанавливать длину проволоки, поступающей из горелки по окончании горении дуги, осуществляя задержку отключения сварочною напряжения после остановки подачи проволоки.<br/>• Creep start speed - позволяет установить предварительную скорость подачи проволоки до начала процесса сварки для обеспечения плавного зажигания сварочной дуги.<br/>• Gas Pre flow time - позволяет установить время предварительной подачи защитного газа из сопла горелки до зажигания сварочной дуги, обеспечивая газовую защиту в начале сварке.<br/>• Gas Post flow time - позволяет установить время заключительной подачи защитного газа из сопла горелки после сварки. Чтобы избежать окисления разогретой детали.<br/>• Pulse frequency - позволяет установить значение частоты импульсов тока. Этот параметр осуществляет скорость перехода от тока импульса к току паузы.<br/>• Duty Cycle - позволяет регулировать ширину (длительность) тока импульса. Регулировка этого параметра дает возможность сохранять пиковый ток меньший или больший промежуток времени.<br/>• Pulse Amplitude - позволяет регулировать амплитуду импульсов тока. Это дает возможность установить большее или меньшее значение тока импульса.<br/>• Pulse Voltage - позволяет скорректировать значение напряжения тока импульса. Тем самым получить наибольшую стабильность горения дуги во время тока импульса.<br/>• Base Voltage - позволяет скорректировать значение напряжения тока паузы. Тем самым получить наибольшую стабильность горения дуги во время тока паузы.<br/>• Initial Current - позволяет установить значение сварочного тока в начале процесса сварки с целью обеспечения заданной глубины проплавления в начале сварного шва.<br/>• Initial Voltage - позволяет скорректировать значение сварочного напряжения в начале процесса сварки при токе «Initial<br/>Current».<br/>• End Current - позволяет установить значение сварочного тока в конце сварки для предотвращения появления конечного кратера.<br/>• End Voltage - позволяет скорректировать значение сварочного напряжения в конце процесса сварки при токе «End Current».<br/>• Time of Initial Current - позволяет установить длительность тока «Initial Current».<br/>• Time of End Current - позволяет установить длительность тока «End Current» для заполнения конечного кратера сварного шва.<br/>• Spot welding - позволяет установить время горения сварочной дуги для получения сварных точек одинаковой величины. Этот режим служит для прихваток свариваемых деталей.<br/>• Intermittent time - позволяет установить время паузы в точечном режиме между сварочными операциями.<br/><br/>ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ ММА<br/><br/>• Initial current-позволяет регулировать кратковременное повышение величины сварочного тока в начальный момент процесса, по сравнению с установленной величиной, для облегчения зажигания дуги.<br/>• Time of Initial current - позволяет установить продолжительность работы параметра «Initial current» в секундах.<br/>• ARC FORCE - позволяет стабилизировать процесс сварки при небольшой длине дуги, препятствуя при этом привариванию сварочного электрода. Регулировка этой функции позволяет поддерживать дугу при сварке разными типами электродов различных материалов.<br/>• Welding characteristics - позволяет настроить режим сварки по типу электрода: Basic - для электродов с основным покрытием, Cellulose - для электродов с целлюлозным покрытием<br/>• VRD - позволяет снизить напряжение холостого хода (величину напряжения на выходных клеммах) до безопасного значения для человека, чтобы исключить риск поражения электрическим током. Сварочный процесс становится более безопасным в замкнутых пространствах и при сварке в условиях повышенной влажности.<br/><br/>ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ TIG PULSE<br/><br/>• Pulse Frequency - позволяет установить частоту импульсов тока.<br/>• Duty cycle - позволяет регулировать ширину (длительность) импульсов тока. Регулировка этого параметра дает возможность сохранять пиковый ток меньший или больший промежуток времени.<br/>• Pulse Amplitude - позволяет установить амплитуду импульсов тока. Это дает возможность установить большее или меньшее значение тока импульса.</span>
</p>
<br/><h4><b> Применение: </b></h4><div><div>
<div>
<div><img alt="Сервисные металлоцентры"/></div><div><div><div>Сервисные металлоцентры</div></div><div></div></div></div><div>
<div><img alt="Частные мастерские"/></div><div><div><div>Частные мастерские</div></div><div></div></div></div><div>
<div><img alt="Ремонт и восстановление"/></div><div><div><div>Ремонт и восстановление</div></div><div></div></div></div><div>
<div><img alt="Автосервисы"/></div><div><div><div>Автосервисы</div></div><div></div></div></div><div>
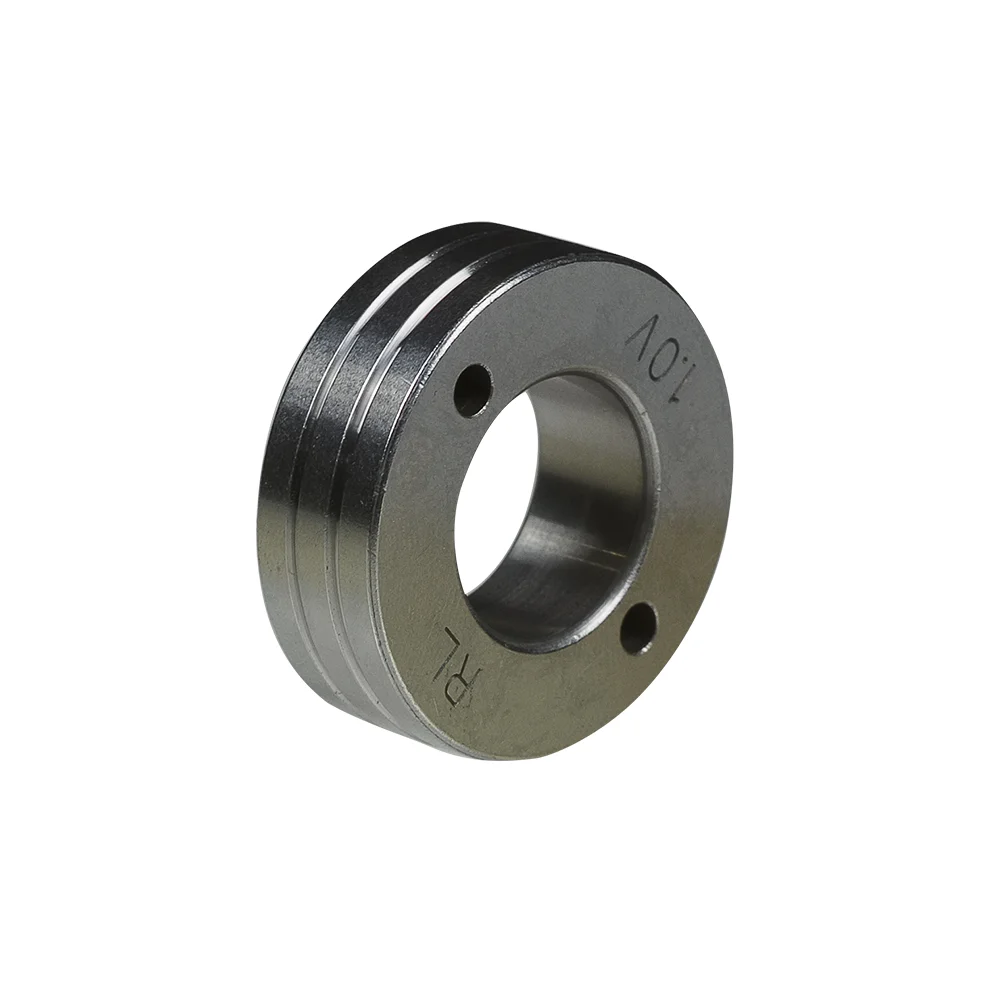
<div><img alt="Производство металлоконструкций"/></div><div><div><div>Производство металлоконструкций</div></div><div></div></div></div></div></div><h4><b> Комплектация: </b></h4><p>• Сварочный полуавтомат INVERMIG 250 DP – 1 шт.;<br/>• Горелка MB 24 MIG 3 м (с каналом 0,8 - 1,0 мм для стали) – 1 шт.;<br/>• Электрододержатель 300 А 25 мм², 3 м – 1 шт.;<br/>• Масса с зажимом 300 А 25 мм², 3 м – 1 шт.;<br/>• Тефлоновый канал (красный 1,0/1,2) 3 м для сварки алюминия – 1 шт.;<br/>• Контактные наконечники для стали 0,8 мм – 2 шт.;<br/>• Контактные наконечники для стали 1,0 мм – 2 шт.;<br/>• Контактные наконечники для алюминия 1,0 мм – 2 шт.;<br/>• Контактные наконечники для алюминия 1,2 мм – 2 шт.;<br/>• Ролик с V-образной канавкой 0,8/1,0 мм – 2 шт. (в аппарате);<br/>• Ролик с U-образной канавкой 1,0/1,2 мм – 2 шт.;<br/>• Хомут для шланга – 2 шт.;<br/>• Газовый шланг 3 м – 1 шт.;<br/>• Руководство пользователя – 1 шт.;<br/>• Гарантийный талон (5 лет) – 1 шт.<br/><br/>*Производитель оставляет за собой право вносить изменения в комплектацию и характеристики оборудования без предварительного уведомления покупателя.</p><br/>
</div>
| Серия | INVERMIG |
|---|---|
| Тип сварки | TIG LIFT, MMA |
| Напряжение | 230 В |
| Диапазон сварочного тока | 10 - 200 / 10 - 225 А |
| Диаметр проволоки | 0.8 мм |
| Диаметр электрода | 1,0 - 2,0 мм |
| Мощность | 10 Вт |
| Продолжительность включения (ПВ) | 100 % |
| Диаметр | 200 мм |
| Антизалипание | да |
| Горячий старт | да |
| Форсаж дуги | да |
| Тип управления | да |
| Дисплей | да |
| Класс защиты | 21 S |
| Габариты | 600х275х510 |
| Вес товара в упаковке | 29 кг |
| Габариты упаковки | 690x298x515 |
| Гарантия | 60 |
| Страна производства | КНР |
| Сварочный ток MIG/MAG, А | 30 - 225 / 30 - 250 |
| Напряжение холостого хода, В | 71 |
| Сварочный ток MMA, А | 20 - 200 / 20 - 225 |
| Регулировка Burn Back (отжиг проволоки) | да |
| Вес источника питания, кг | 23 |
| ПВ при максимальном токе (40 °C) MIG/MAG, % | 60 |
| ПВ при максимальном токе (40 °C) TIG, % | 100 |
| Режим управления горелки СPOT | да |
| Режим управления горелки SPOT | да |
| Процесс сварки | MIG/MAG |
| Количество роликов МП | 4 |
| Режим TIG LIFT | да |
| Режим MIG Double Pulse | да |
| Синергетическое управление | да |
| Сохранение программ | да |
| Количество сохраняемых программ в памяти | 36 |
| Наличие розетки для подогревателя редуктора | да |
| Тип панельных розеток, мм² | байонеты 35 - 50 мм² |
| Режим управления горелки 2Т | да |
| Режим управления горелки SP2T | да |
| Режим управления горелки SP4T (2-х уровневый) | да |
Скоро