Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
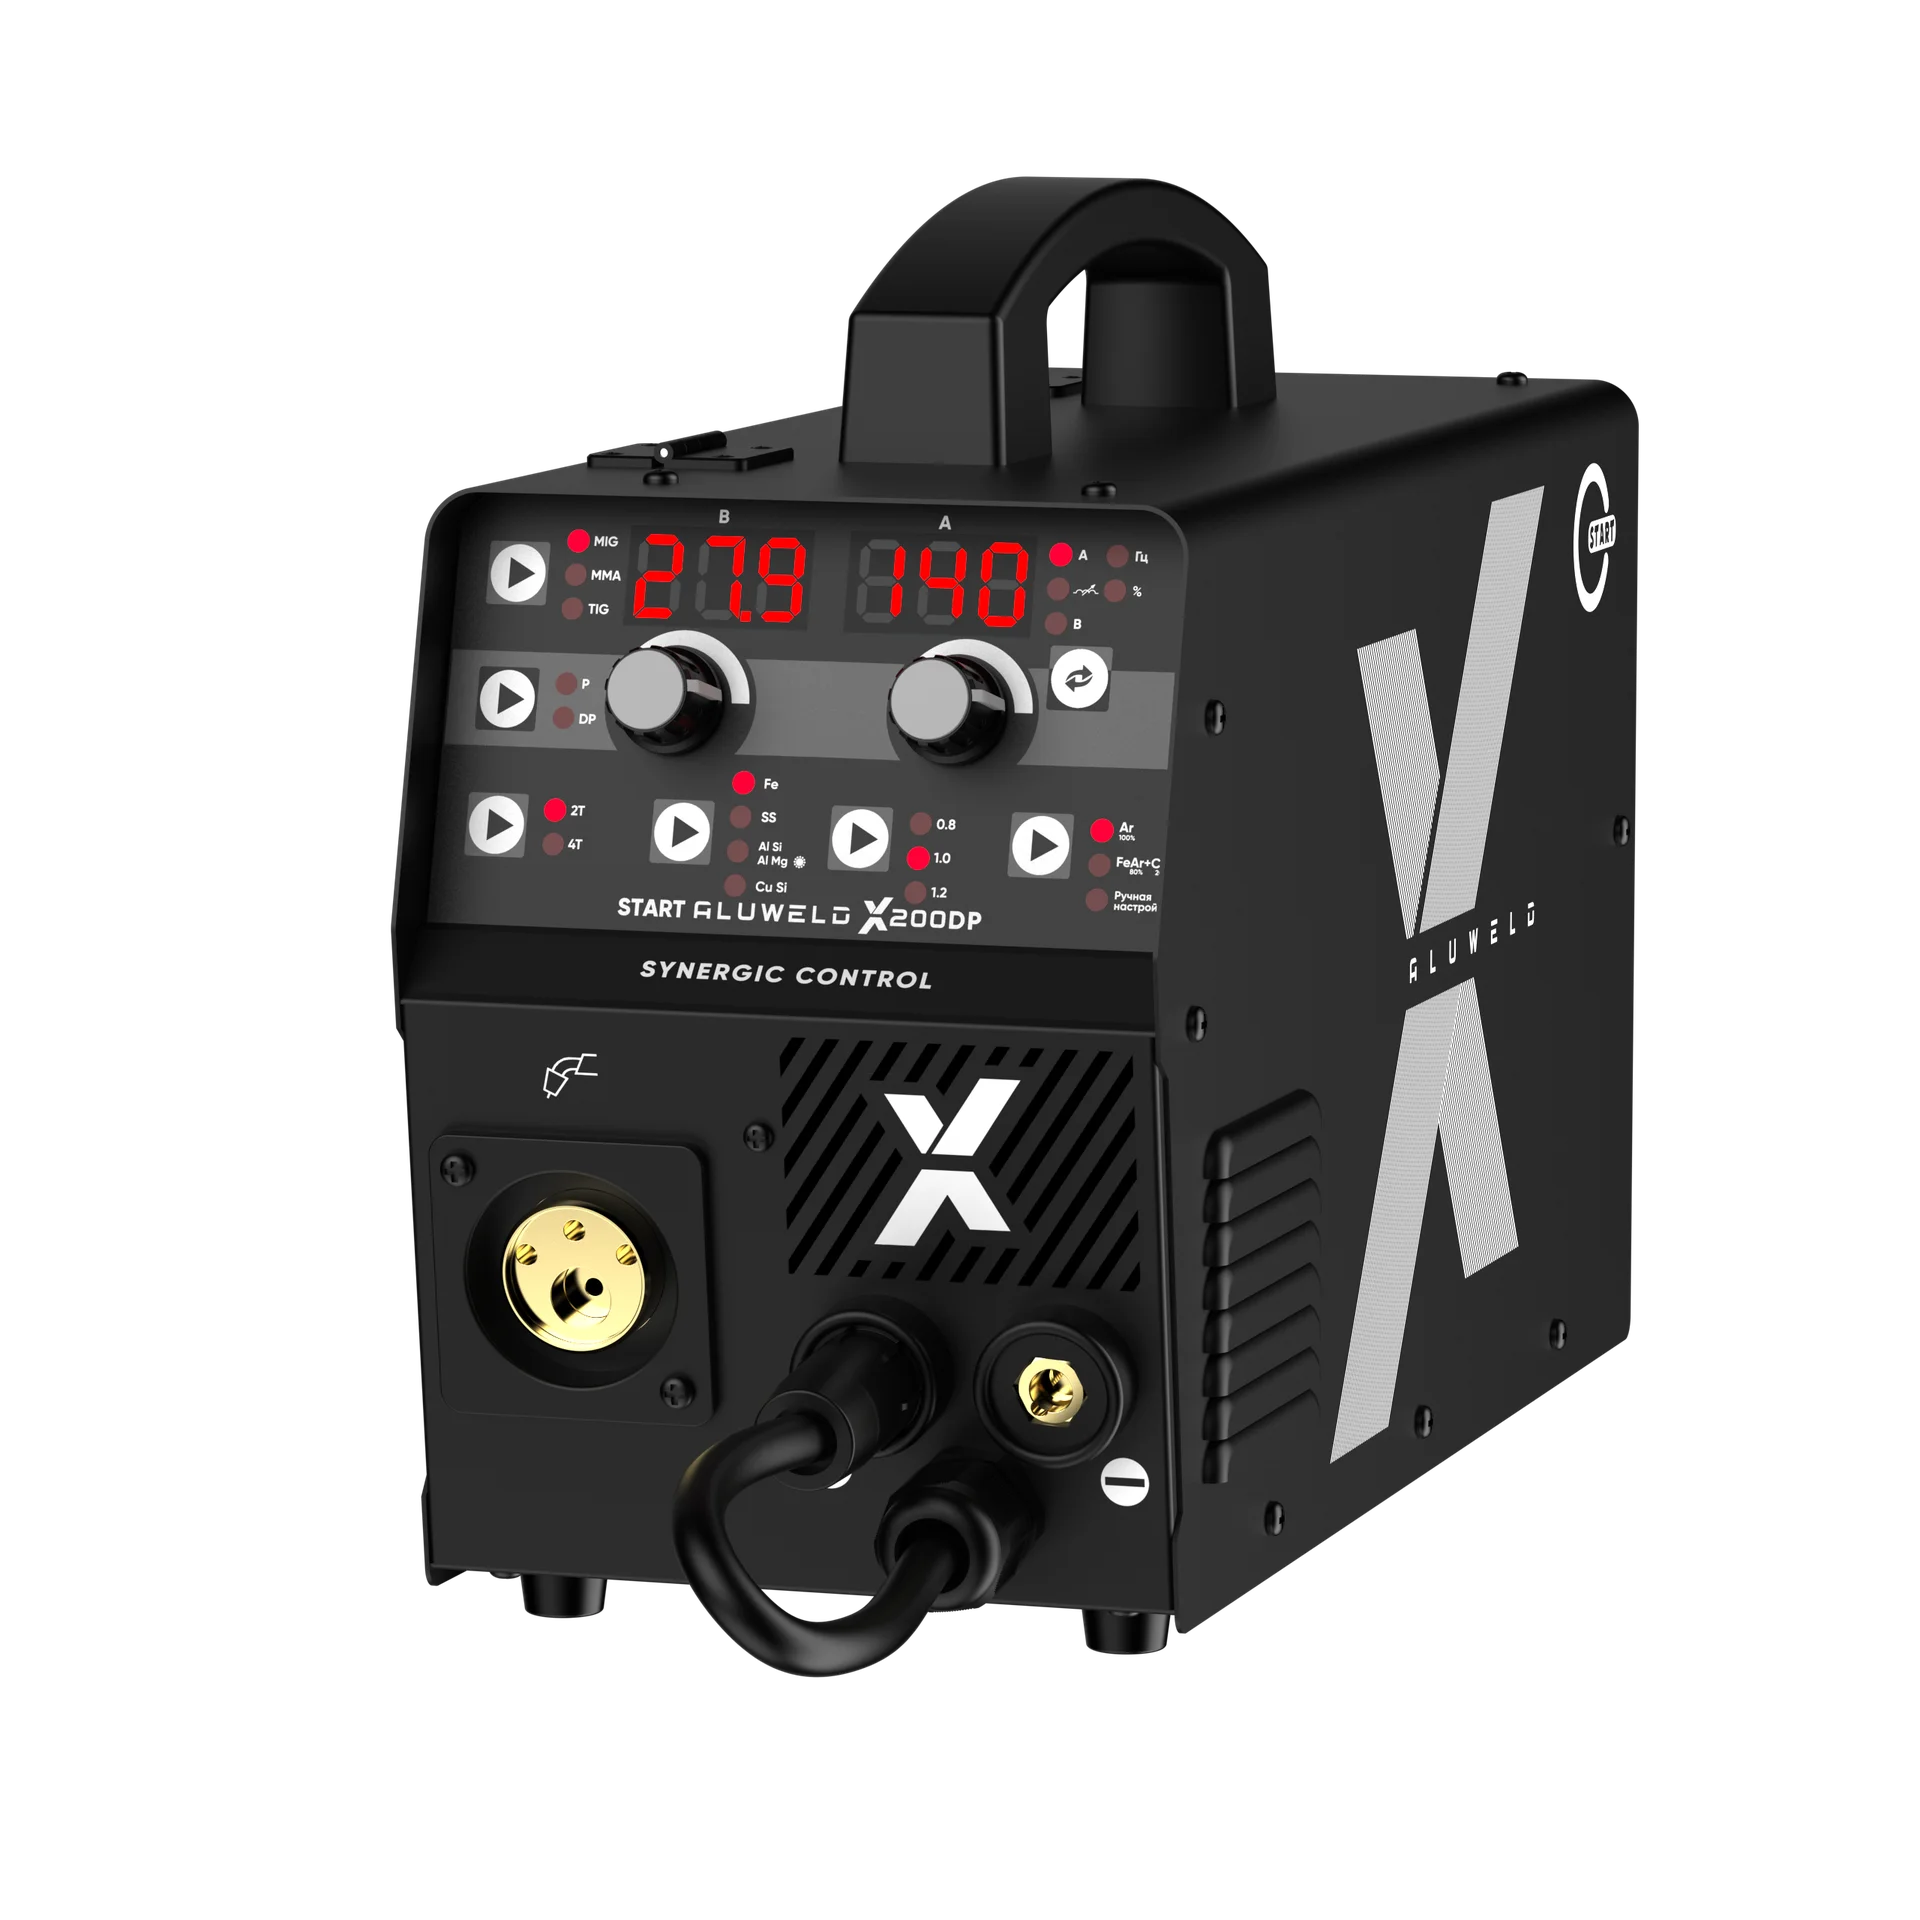
Описание START ALUWELD X200 DP (2ST200XDP) — инверторный сварочный полуавтомат для сварки сталей, нержавеющих сталей, алюминия и других цветных металлов. Аппарат поддерживает несколько сварочных процессов, включая MIG/MAG, сварку самозащитной порошковой проволокой Flux, ручную дуг…
Артикул: 2ST200XDP
Бренд: StartWeld
Поставщик: Startweld
Наличие: В наличии
<div>
<div>
<b><span> </span></b><b><span>Описание</span></b>
START ALUWELD X200 DP (2ST200XDP) — инверторный сварочный полуавтомат для сварки сталей, нержавеющих сталей, алюминия и других цветных металлов. Аппарат поддерживает несколько сварочных процессов, включая MIG/MAG, сварку самозащитной порошковой проволокой Flux, ручную дуговую сварку MMA, аргонодуговую сварку Lift TIG, а также импульсный MIG Pulse и двухимпульсный MIG Double Pulse. <br/>
<br/>
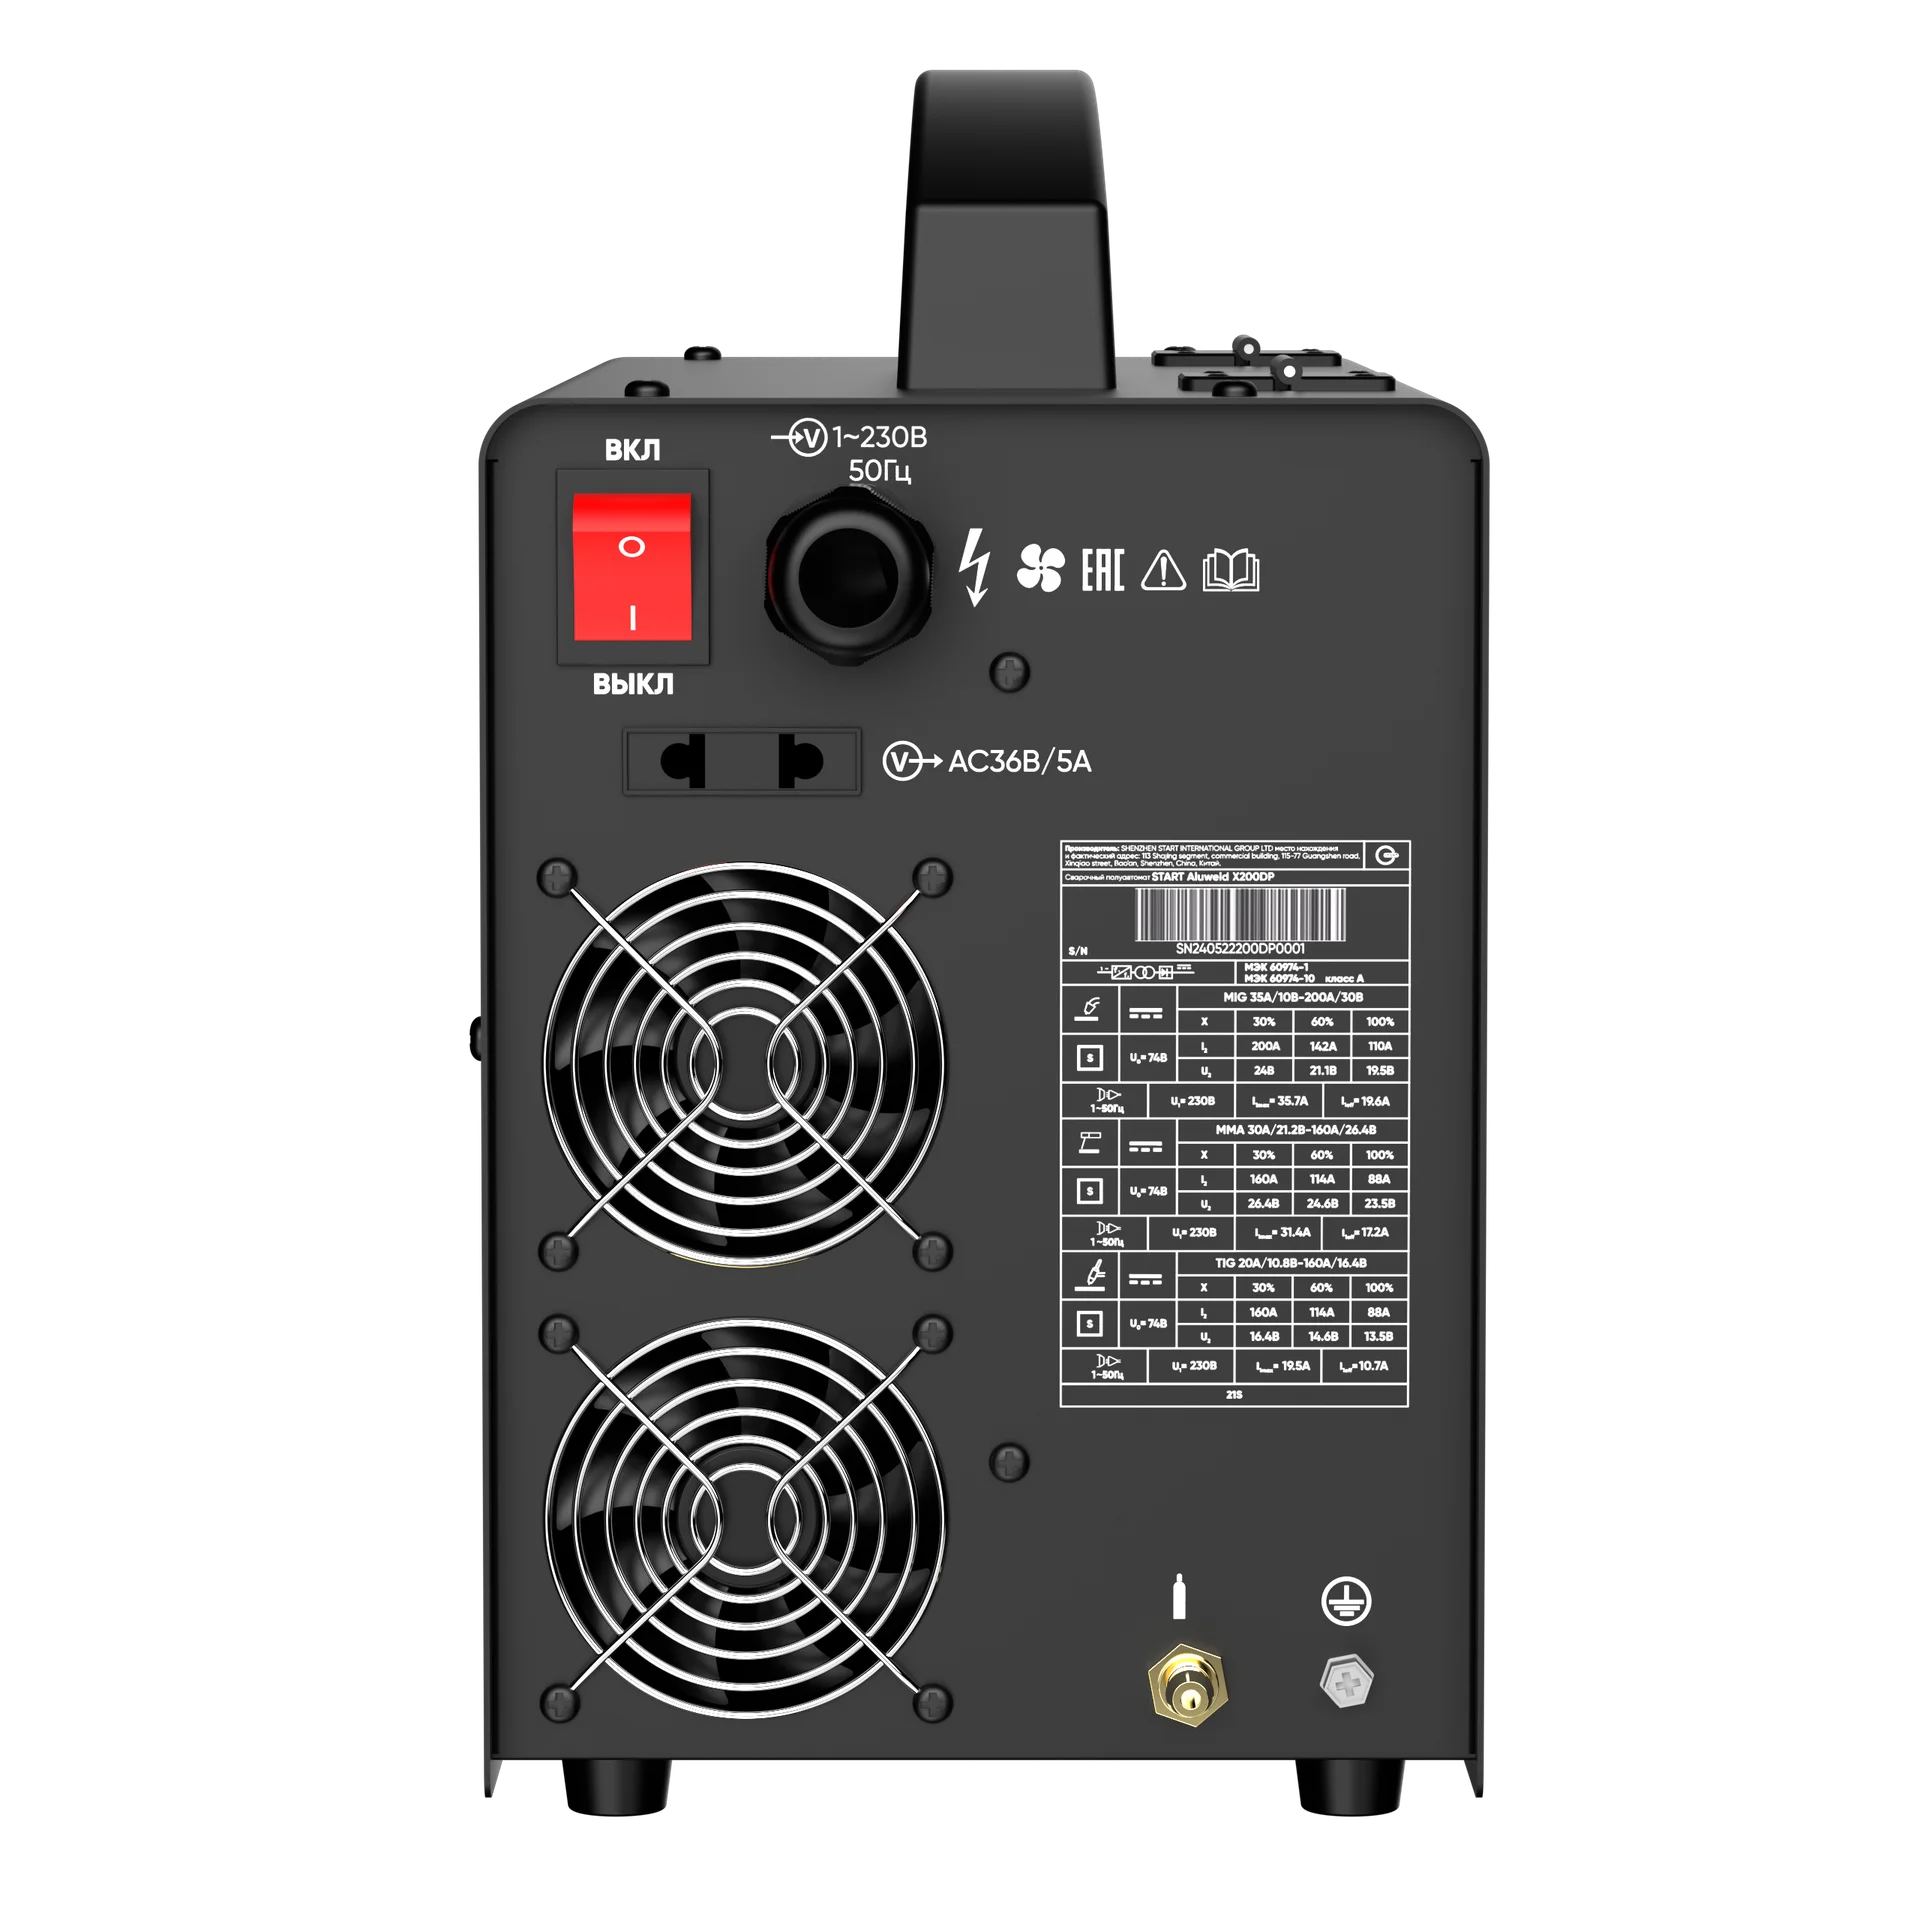
Модель предназначена для использования в мастерских, при изготовлении, монтаже и ремонте металлических конструкций, а также для выполнения сварочных работ, где требуется обработка стали, нержавеющей стали или алюминиевых сплавов. Аппарат работает от однофазной сети 230 В ±15%, оснащён цифровым дисплеем и синергетическим управлением. <br/>
<br/>
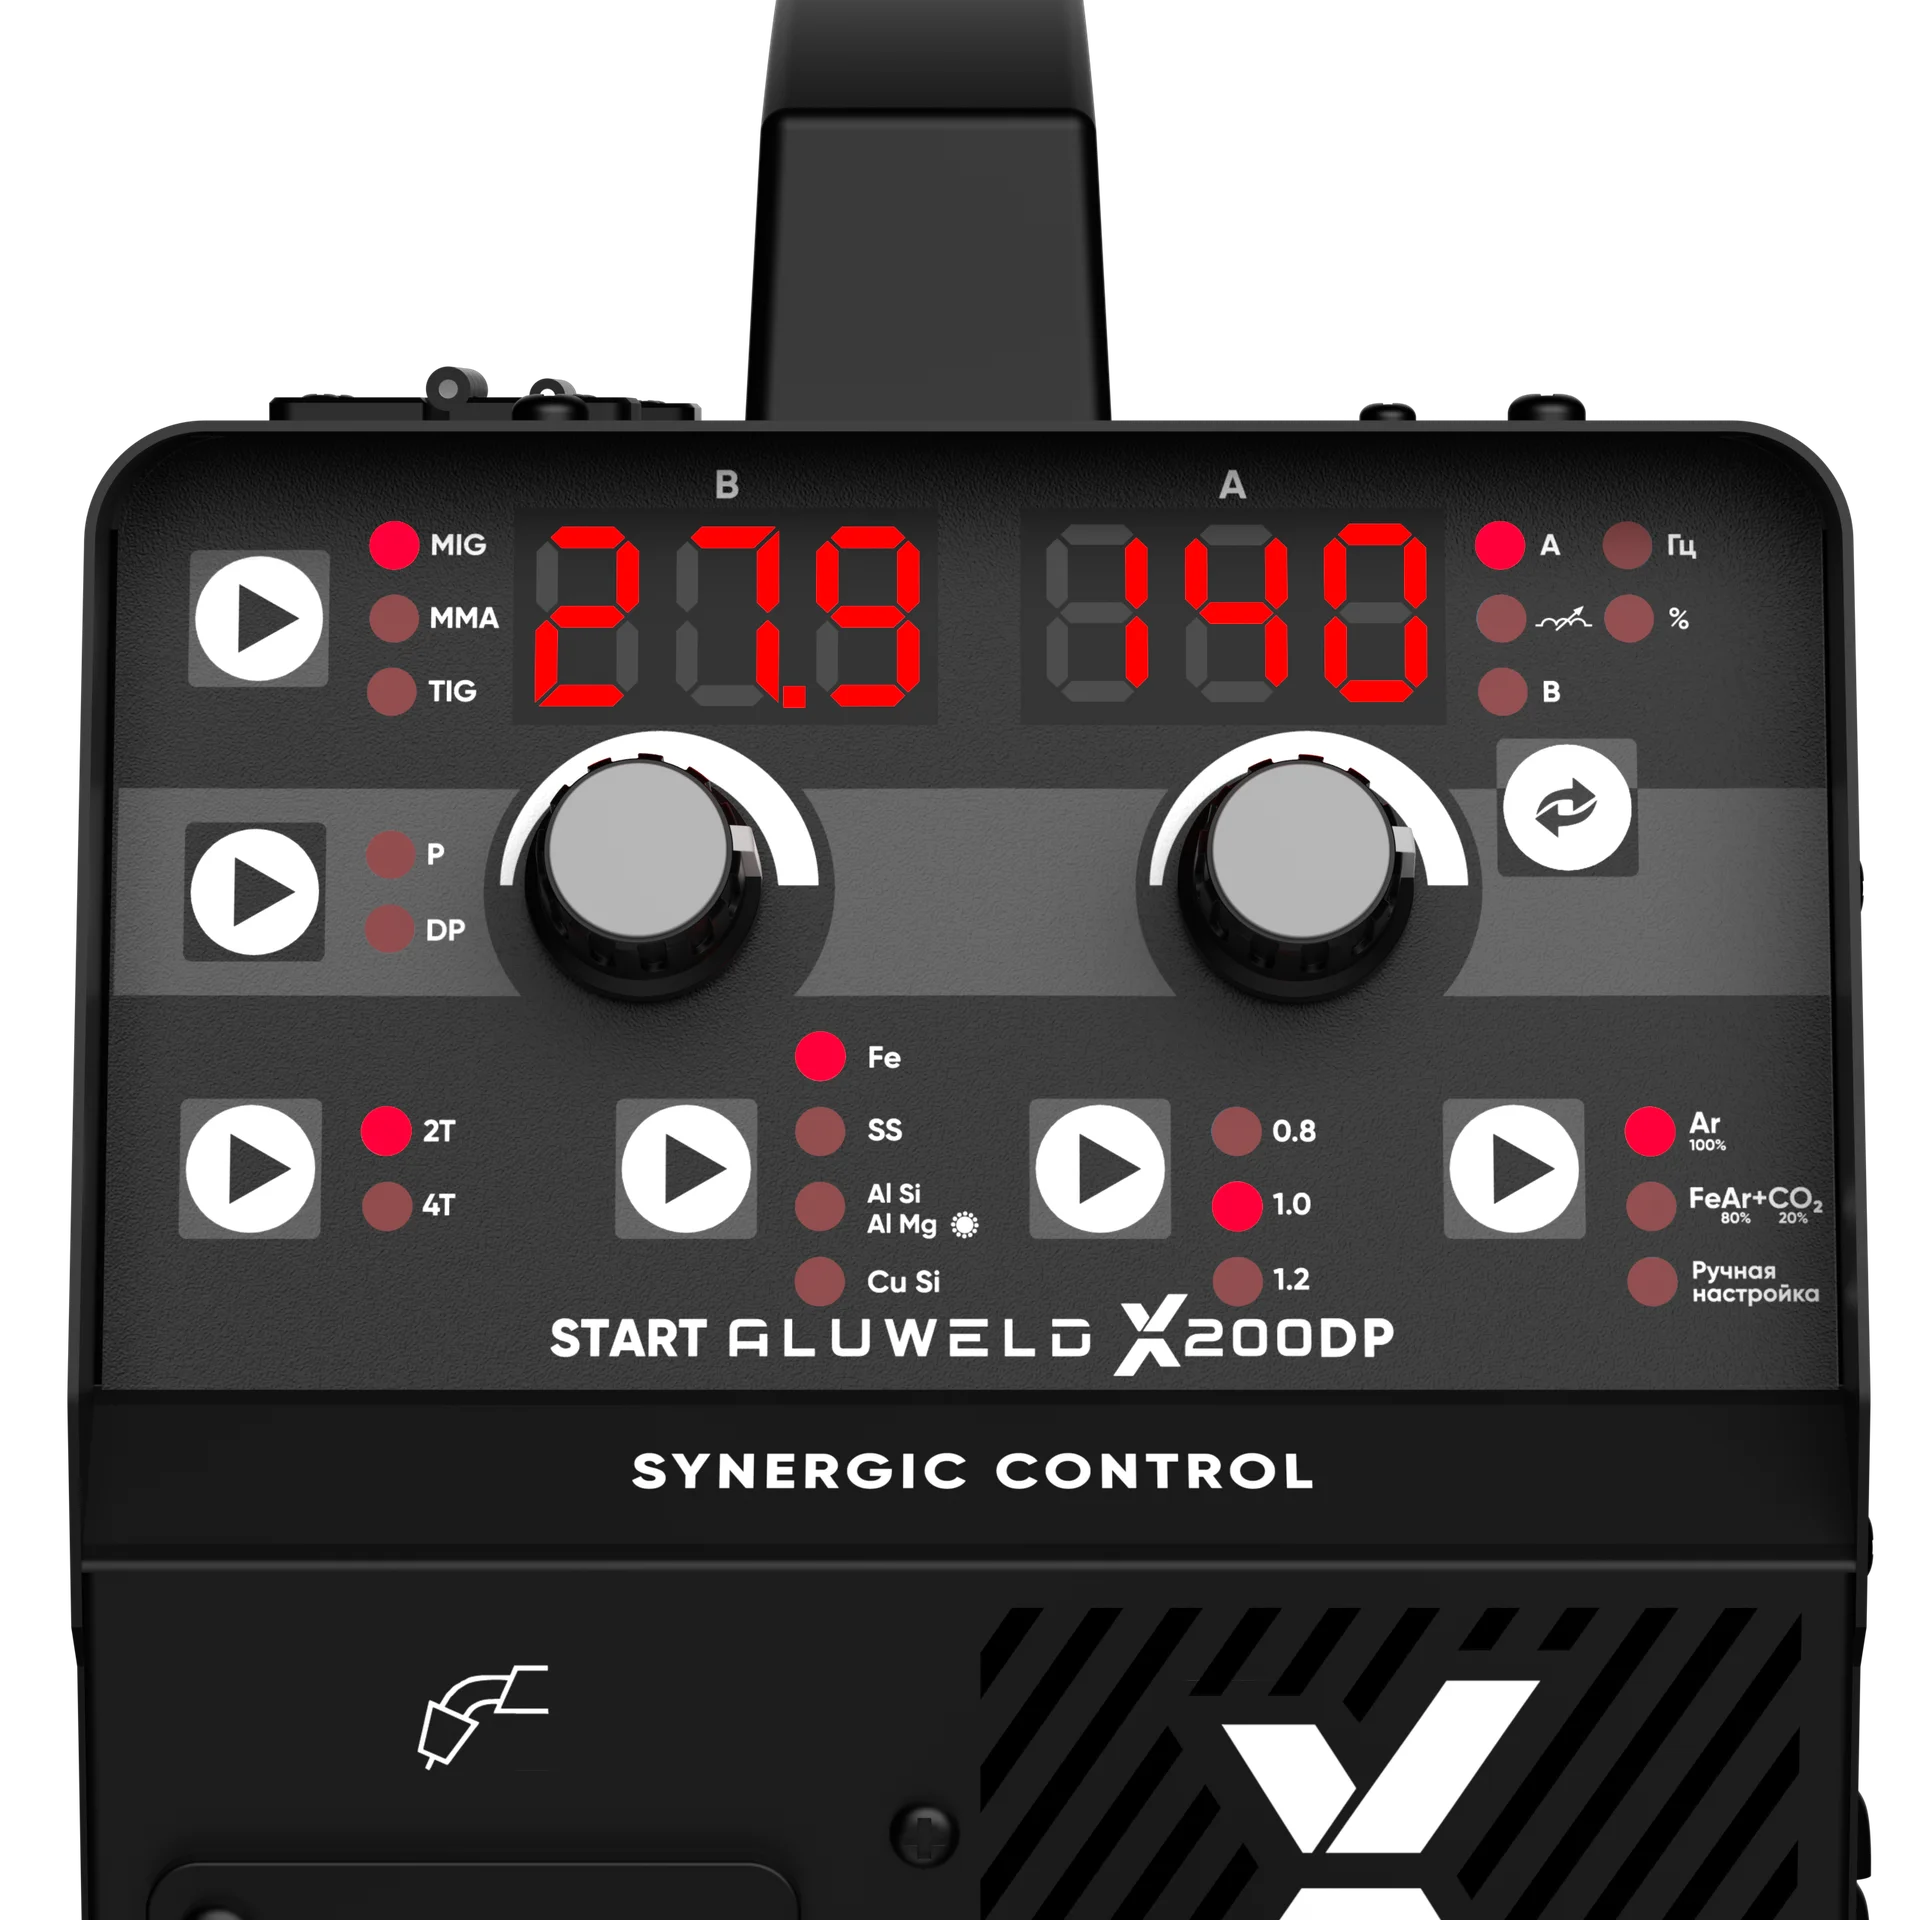
Синергетическое управление упрощает настройку сварочного процесса. После выбора соответствующей программы и диаметра проволоки аппарат устанавливает согласованные рабочие параметры, поэтому для первоначальной настройки используется одна основная рукоятка. При необходимости параметры можно вручную скорректировать с учётом толщины металла, положения сварки, характеристик соединения и используемого газа. <br/>
<br/>
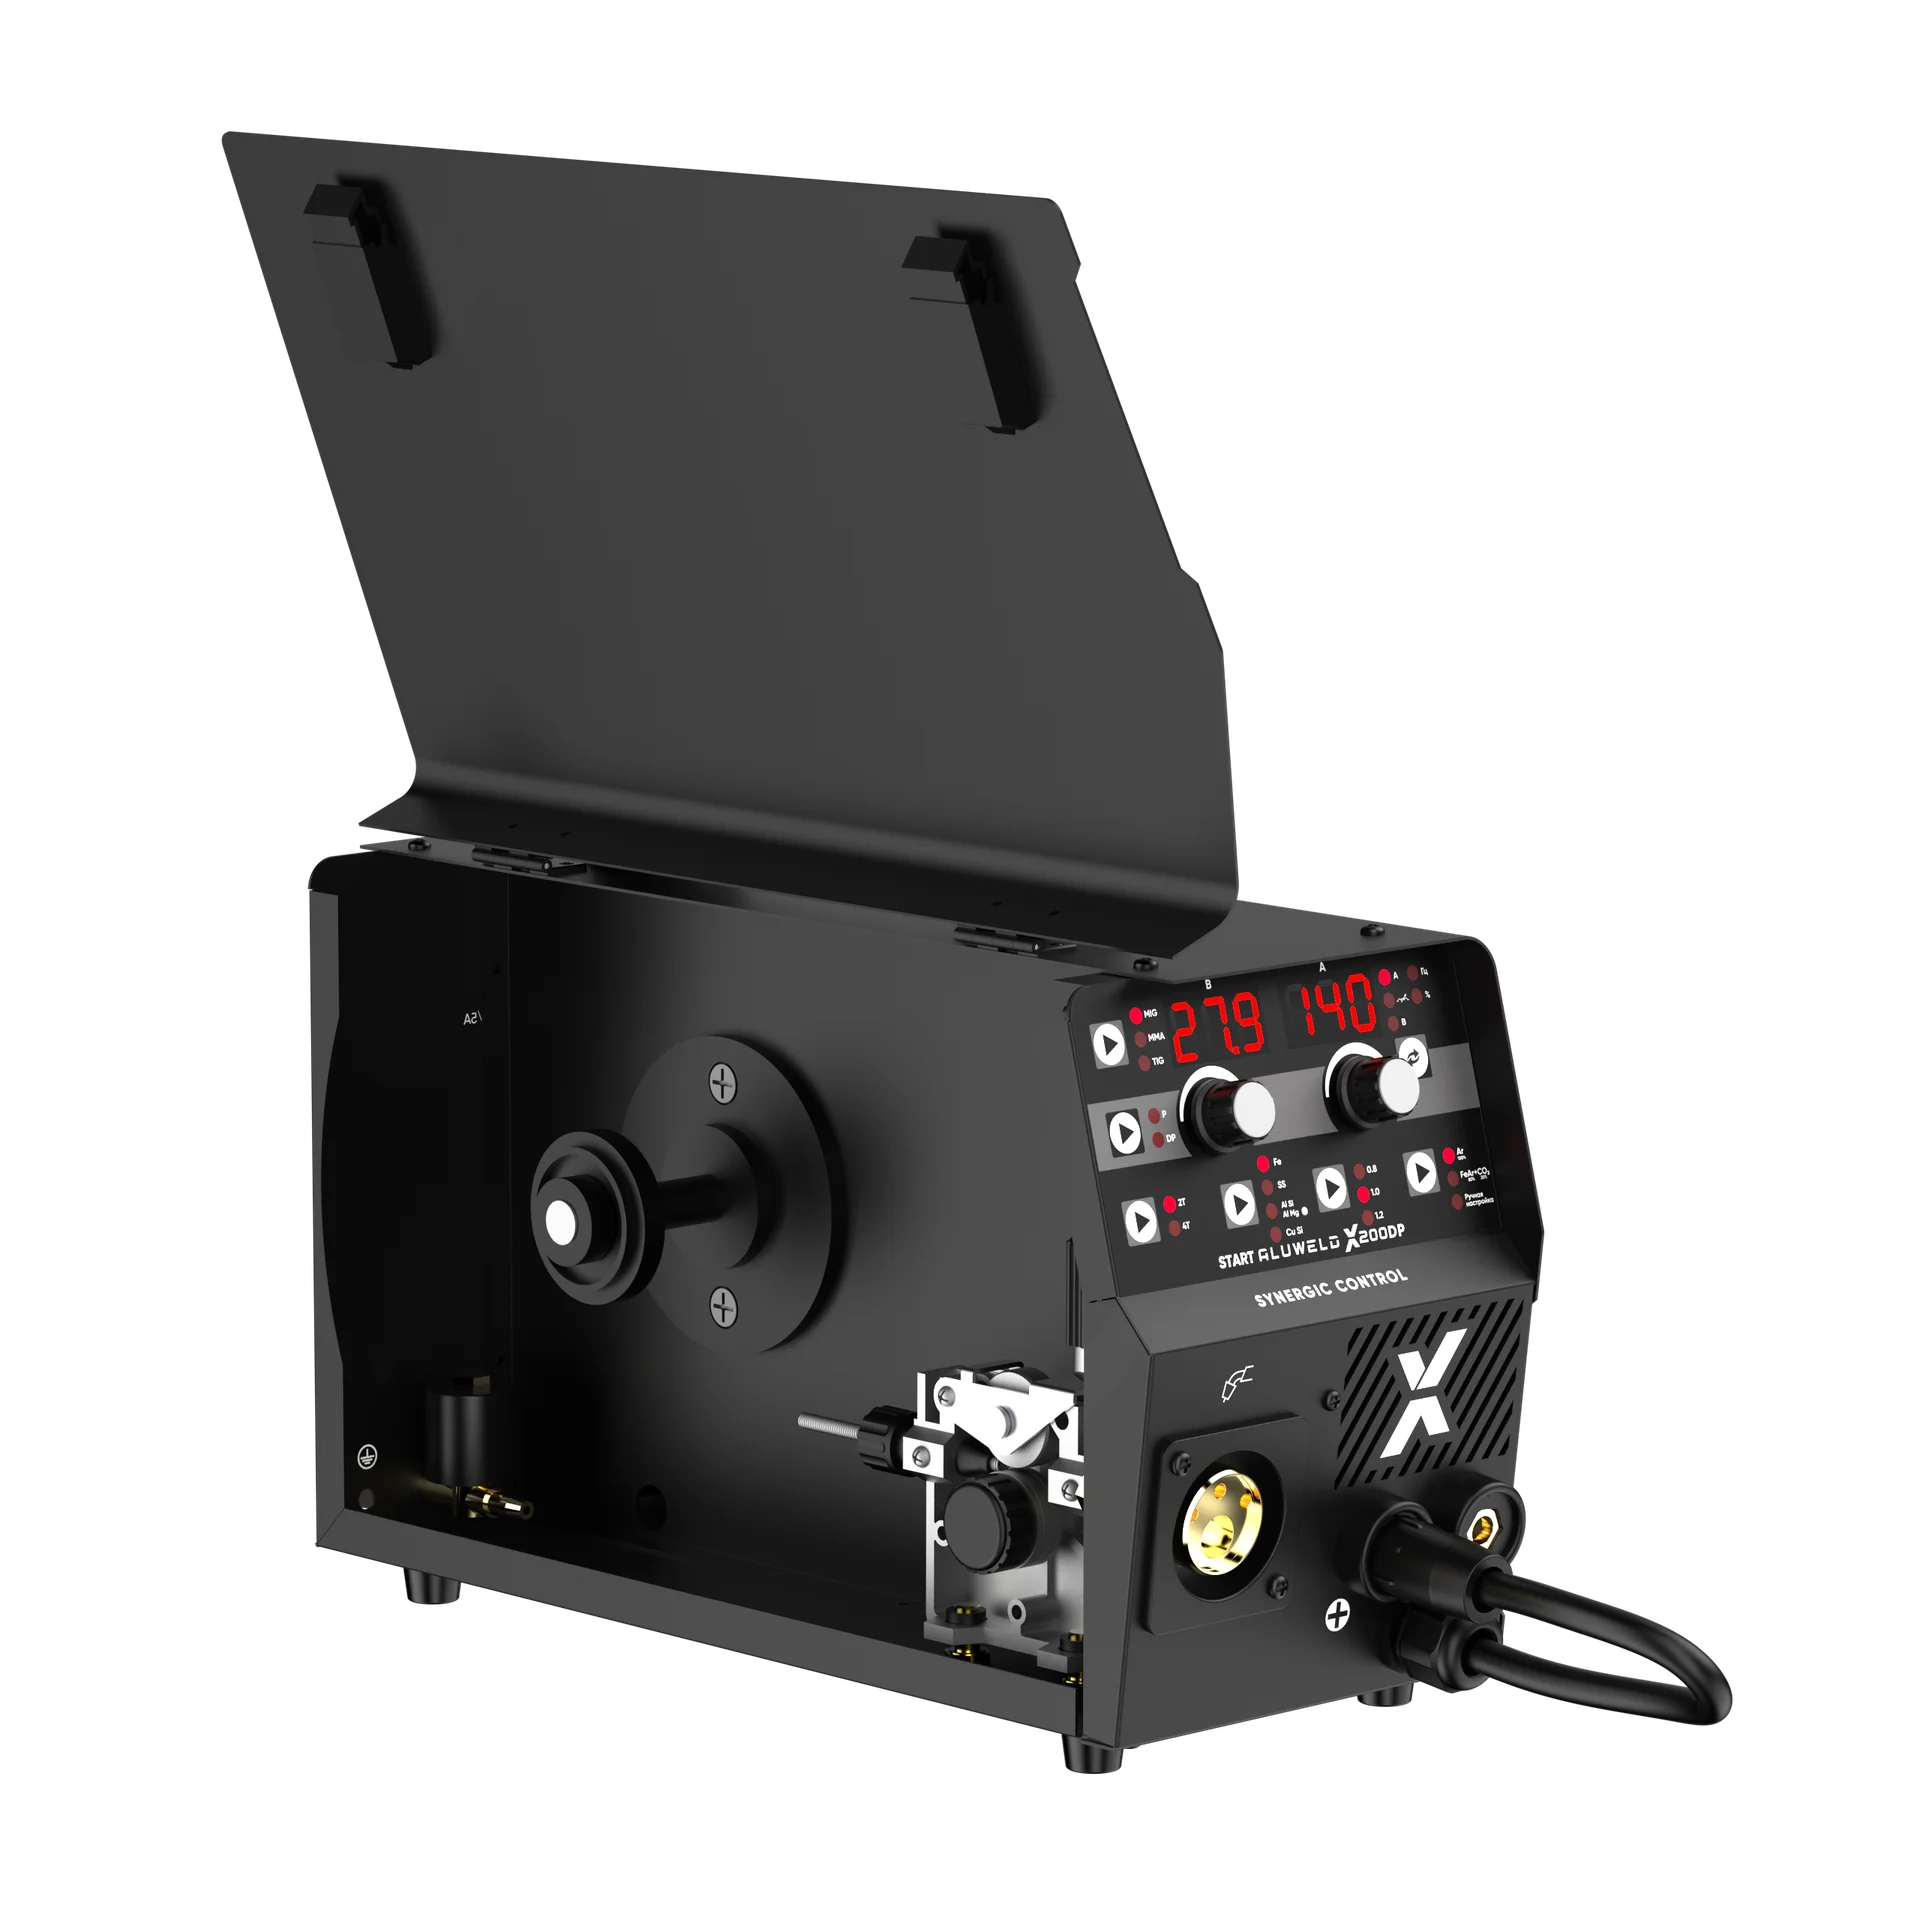
Двухроликовый механизм с приводом на оба ролика обеспечивает стабильную подачу проволоки, в том числе при работе с длинной горелкой. Такая конструкция снижает риск проскальзывания и деформации проволоки. Для алюминиевой проволоки предусмотрены специальные U-образные ролики и тефлоновый направляющий канал, уменьшающие сопротивление при прохождении мягкой проволоки через подающий тракт. <br/>
<br/>
<span><b>Режимы работы:</b></span>
<br/>
<ul>
<li>MIG/MAG — полуавтоматическая сварка плавящейся проволокой в среде защитного газа. Используется для сварки низколегированных сталей, нержавеющих сталей и цветных металлов в соответствии с выбранной синергетической программой. </li>
<li>
MIG Pulse — импульсная полуавтоматическая сварка с чередованием базового и пикового тока. Режим позволяет точнее контролировать перенос металла и тепловложение. </li>
<li>
MIG Double Pulse — двухимпульсный режим с дополнительной модуляцией сварочного тока. Применяется для более контролируемого формирования сварочной ванны и получения равномерного внешнего вида шва. </li>
<li>
Flux — сварка самозащитной порошковой проволокой без использования внешнего защитного газа при применении подходящей проволоки и правильной полярности. </li>
<li>
MMA — ручная дуговая сварка покрытыми штучными электродами. </li>
<li>
Lift TIG — аргонодуговая сварка неплавящимся электродом с контактным возбуждением дуги. Для работы в этом режиме требуется соответствующая TIG-горелка.</li>
</ul>
<b><span>Особенности:</span></b>
<ul>
<li>синергетическое управление для упрощённой настройки сварочного процесса; </li>
<li>ручная корректировка параметров в режиме MIG; </li>
<li>цифровой контроль скорости подачи проволоки; </li>
<li>цифровой дисплей для контроля установленных параметров; </li>
<li>регулировка индуктивности для изменения характеристик сварочной дуги; </li>
<li>настройка частоты импульса в режимах MIG Pulse и MIG Double Pulse; </li>
<li>настройка соотношения пикового и базового тока; </li>
<li>режимы управления горелкой 2Т и 4Т; </li>
<li>быстрая смена полярности с помощью быстросъёмного кабеля; </li>
<li>металлический двухроликовый механизм подачи с приводом на оба ролика; </li>
<li>возможность установки катушек D100 массой до 1 кг и D200 массой до 5 кг; </li>
<li>поддержка проволоки диаметром 0,8; 1,0 и 1,2 мм; </li>
<li>розетка 36 В для подключения подогревателя редуктора; </li>
<li>защита от перегрева. </li>
</ul>
<br/>
<b><span> </span></b><b><span>Синергетические программы</span></b>
<ul>
<li>Fe — сварка низколегированных сталей; защитный газ — смесь Ar 80% + CO₂ 20%; </li>
<li>SS — сварка нержавеющих сталей; защитный газ — смесь Ar 80% + CO₂ 20%; </li>
<li>AlSi — сварка алюминиевых сплавов проволокой AlSi; защитный газ — аргон; </li>
<li>AlMg — сварка алюминиевых сплавов проволокой AlMg; защитный газ — аргон; </li>
<li>CuSi — сварка проволокой CuSi; защитный газ — аргон. </li>
</ul>
<br/>
<b><span> </span></b><b><span>Применение: </span></b>
START ALUWELD X200 DP подходит для пользователей, которым требуется один аппарат для выполнения различных сварочных задач. В режиме MIG/MAG можно сваривать стальные и нержавеющие детали с использованием защитного газа. Программы AlSi и AlMg предназначены для работы с алюминиевыми сплавами и используются с аргоном, подходящей алюминиевой проволокой, тефлоновым каналом и U-образным подающим роликом. <br/>
<br/>
Режим MIG Pulse применяется при сварке тонколистовых материалов и металлов с высокой теплопроводностью, когда требуется ограничить тепловложение и снизить риск прожогов и деформации. MIG Double Pulse используют, когда важны контролируемый перенос металла, равномерное формирование сварочной ванны и аккуратный внешний вид шва. <br/>
<br/>
Режим Flux позволяет выполнять сварку порошковой самозащитной проволокой. MMA подходит для работы штучными электродами, в том числе при отсутствии защитного газа. Lift TIG может использоваться для сварки соответствующих металлических деталей неплавящимся электродом с подключением необходимой TIG-горелки.
<br/>
<b><span>MIG Pulse</span></b>
<img alt="rounded-in-photoretrica (1).png" height="180" src="https://startweld.ru/upload/medialibrary/d65/d65e0cd7a5a43c2ec8cad493ee67829f.png" title="technoMIG" width="344"/><br/>
В режиме MIG Pulse сварочный ток периодически переключается между базовым и пиковым значениями. Пиковый ток расплавляет каплю металла на конце проволоки и переносит её в сварочную ванну. Базовый ток поддерживает горение дуги между импульсами и уменьшает среднее тепловложение. Такое управление позволяет лучше контролировать процесс плавления, снизить разбрызгивание и уменьшить риск прожогов и деформации тонкого металла. <br/>
<br/>
<b><span>MIG Double Pulse</span></b>
MIG Double Pulse дополнительно изменяет частоту и амплитуду последовательности импульсов. В результате формируются серии импульсов с дополнительной модуляцией сварочного тока. Это влияет на размер и форму сварочной ванны, характер переноса металла и внешний вид сварного шва. На панели можно настраивать частоту импульса и соотношение пикового и базового тока, подбирая параметры под материал, толщину заготовки и выбранную проволоку.
<img alt="rounded-in-photoretrica.png" height="120" src="https://startweld.ru/upload/medialibrary/728/728e82bd2e513b61093c0119c71a1436.png" title="technoMIG" width="234"/>
<br/>
<br/>
<br/>
<b><span>Комплектация</span></b>
<ul>
<li>источник питания; </li>
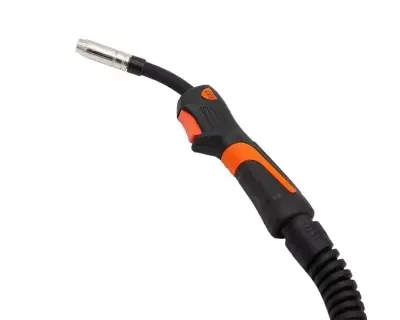
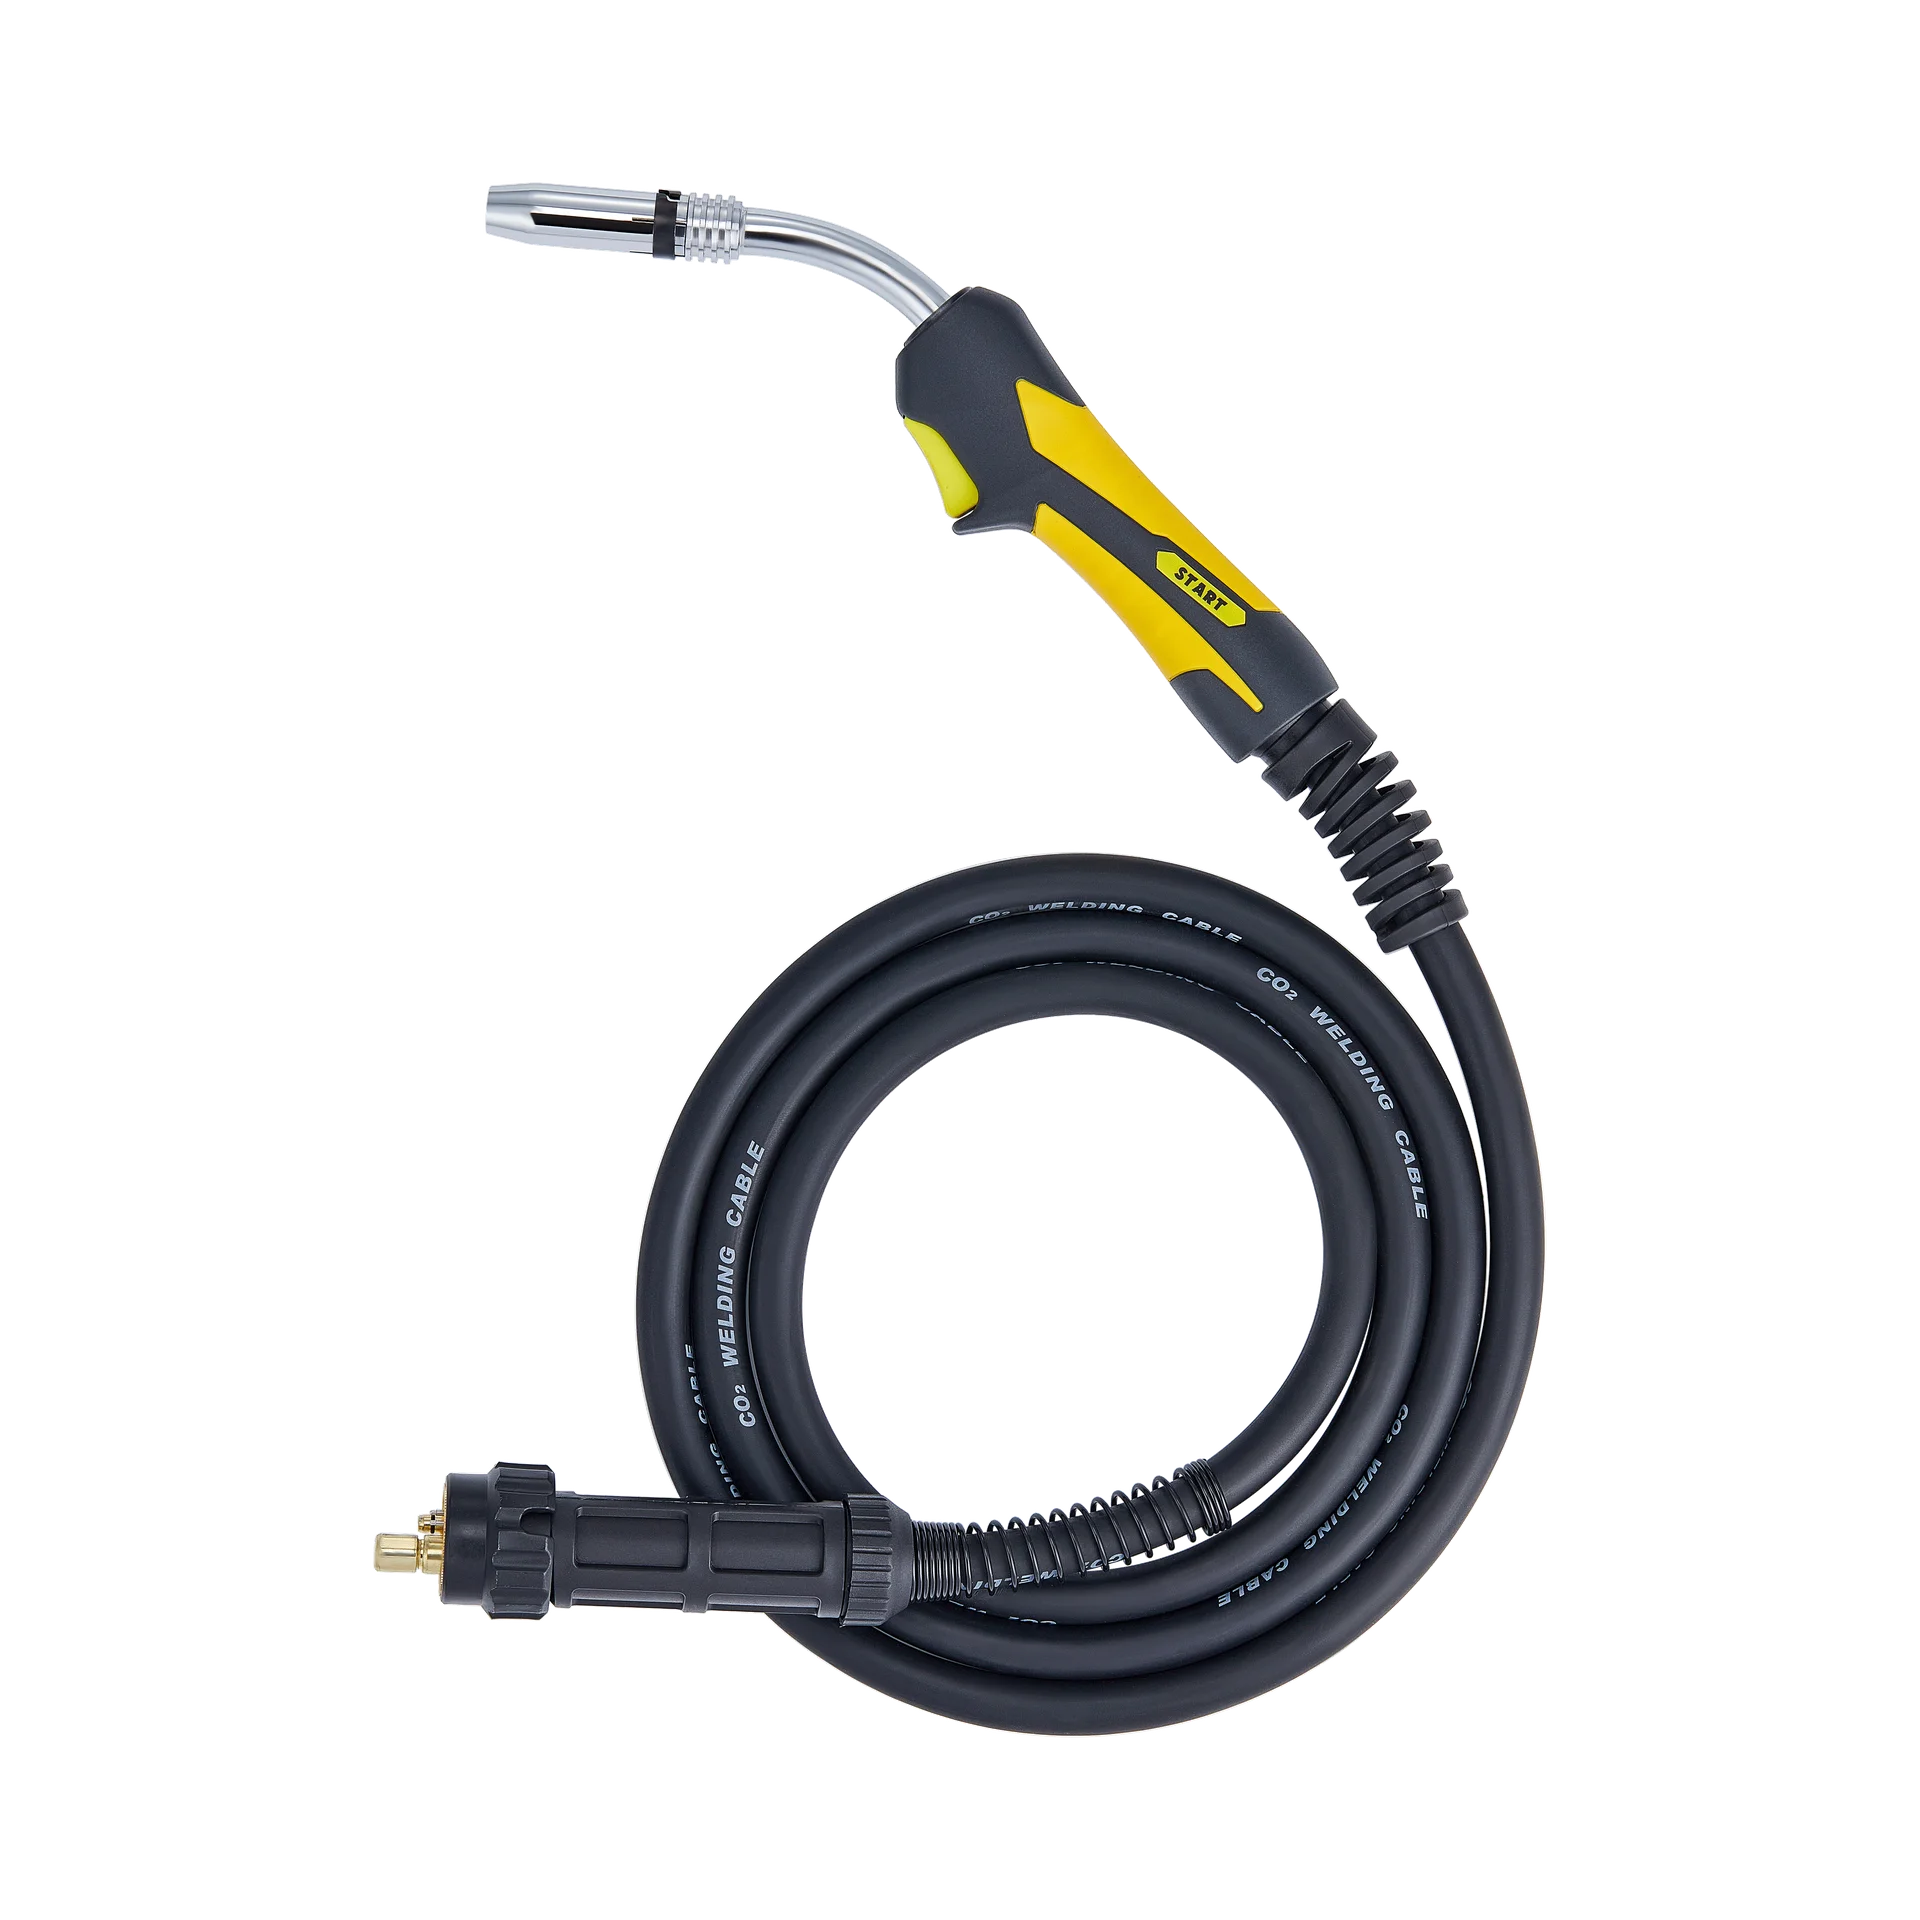
<li>сварочная горелка START MigLine-24 длиной 3 м; </li>
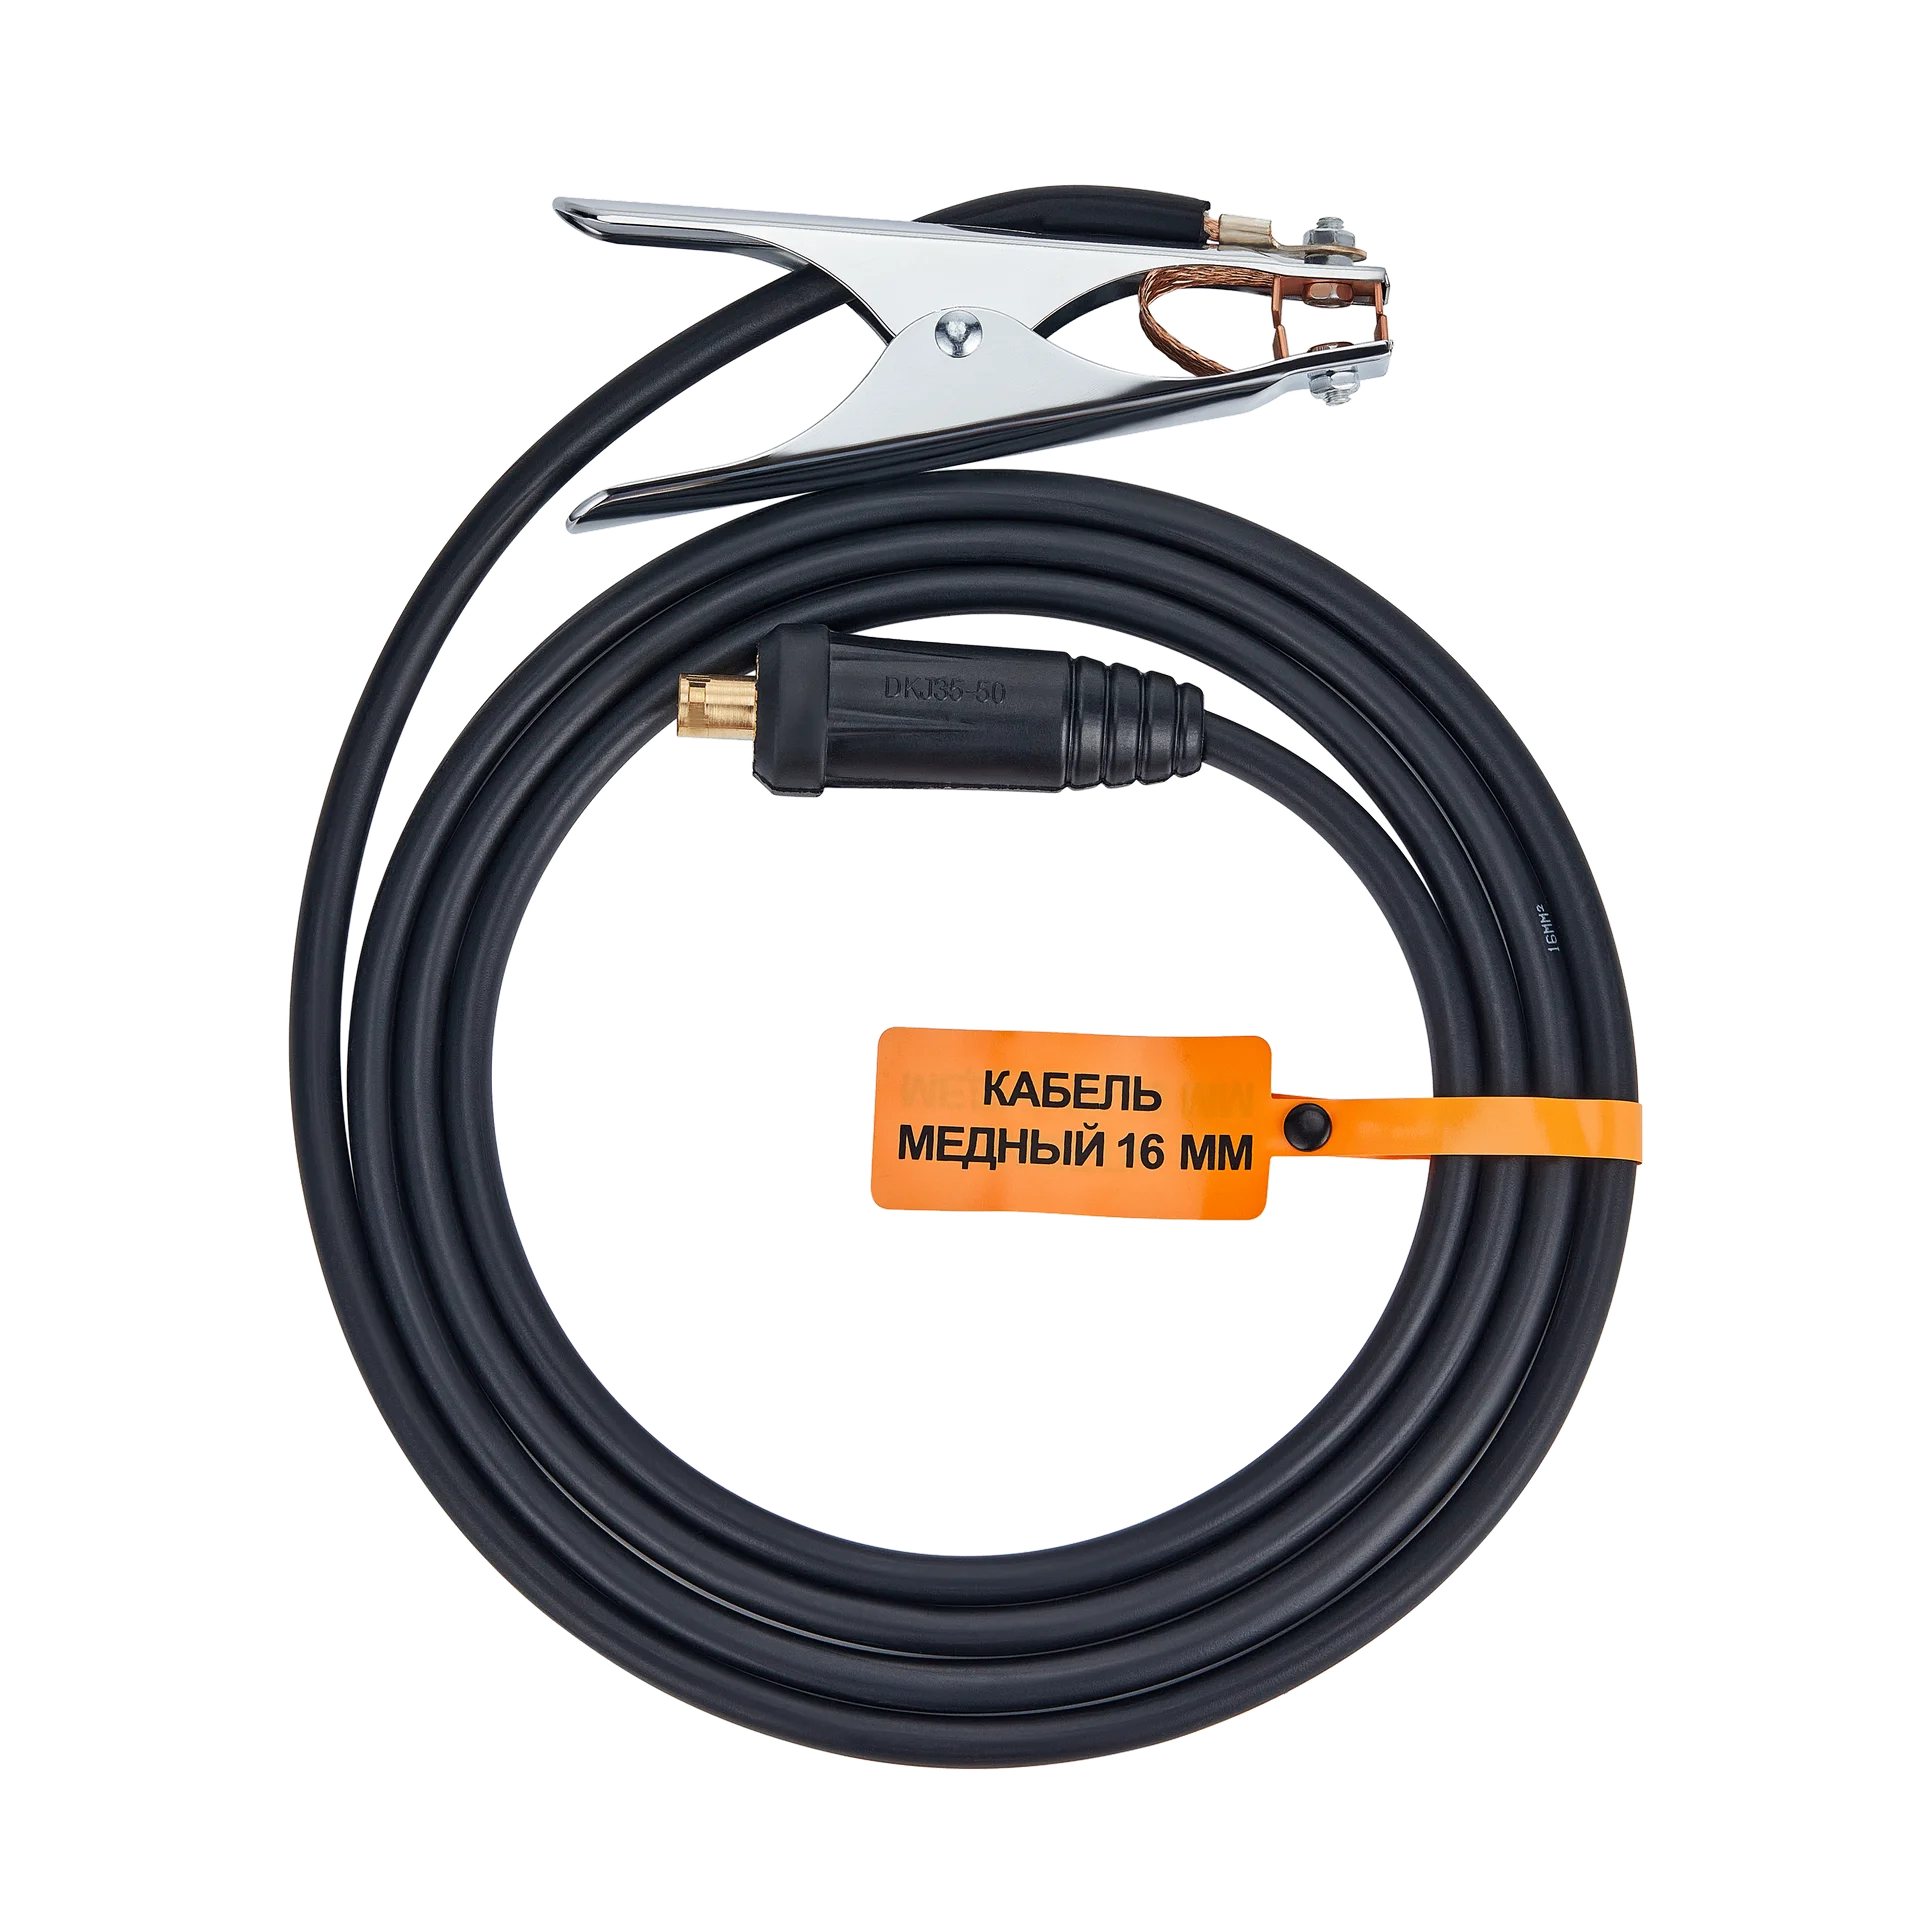
<li>кабель с клеммой заземления; </li>
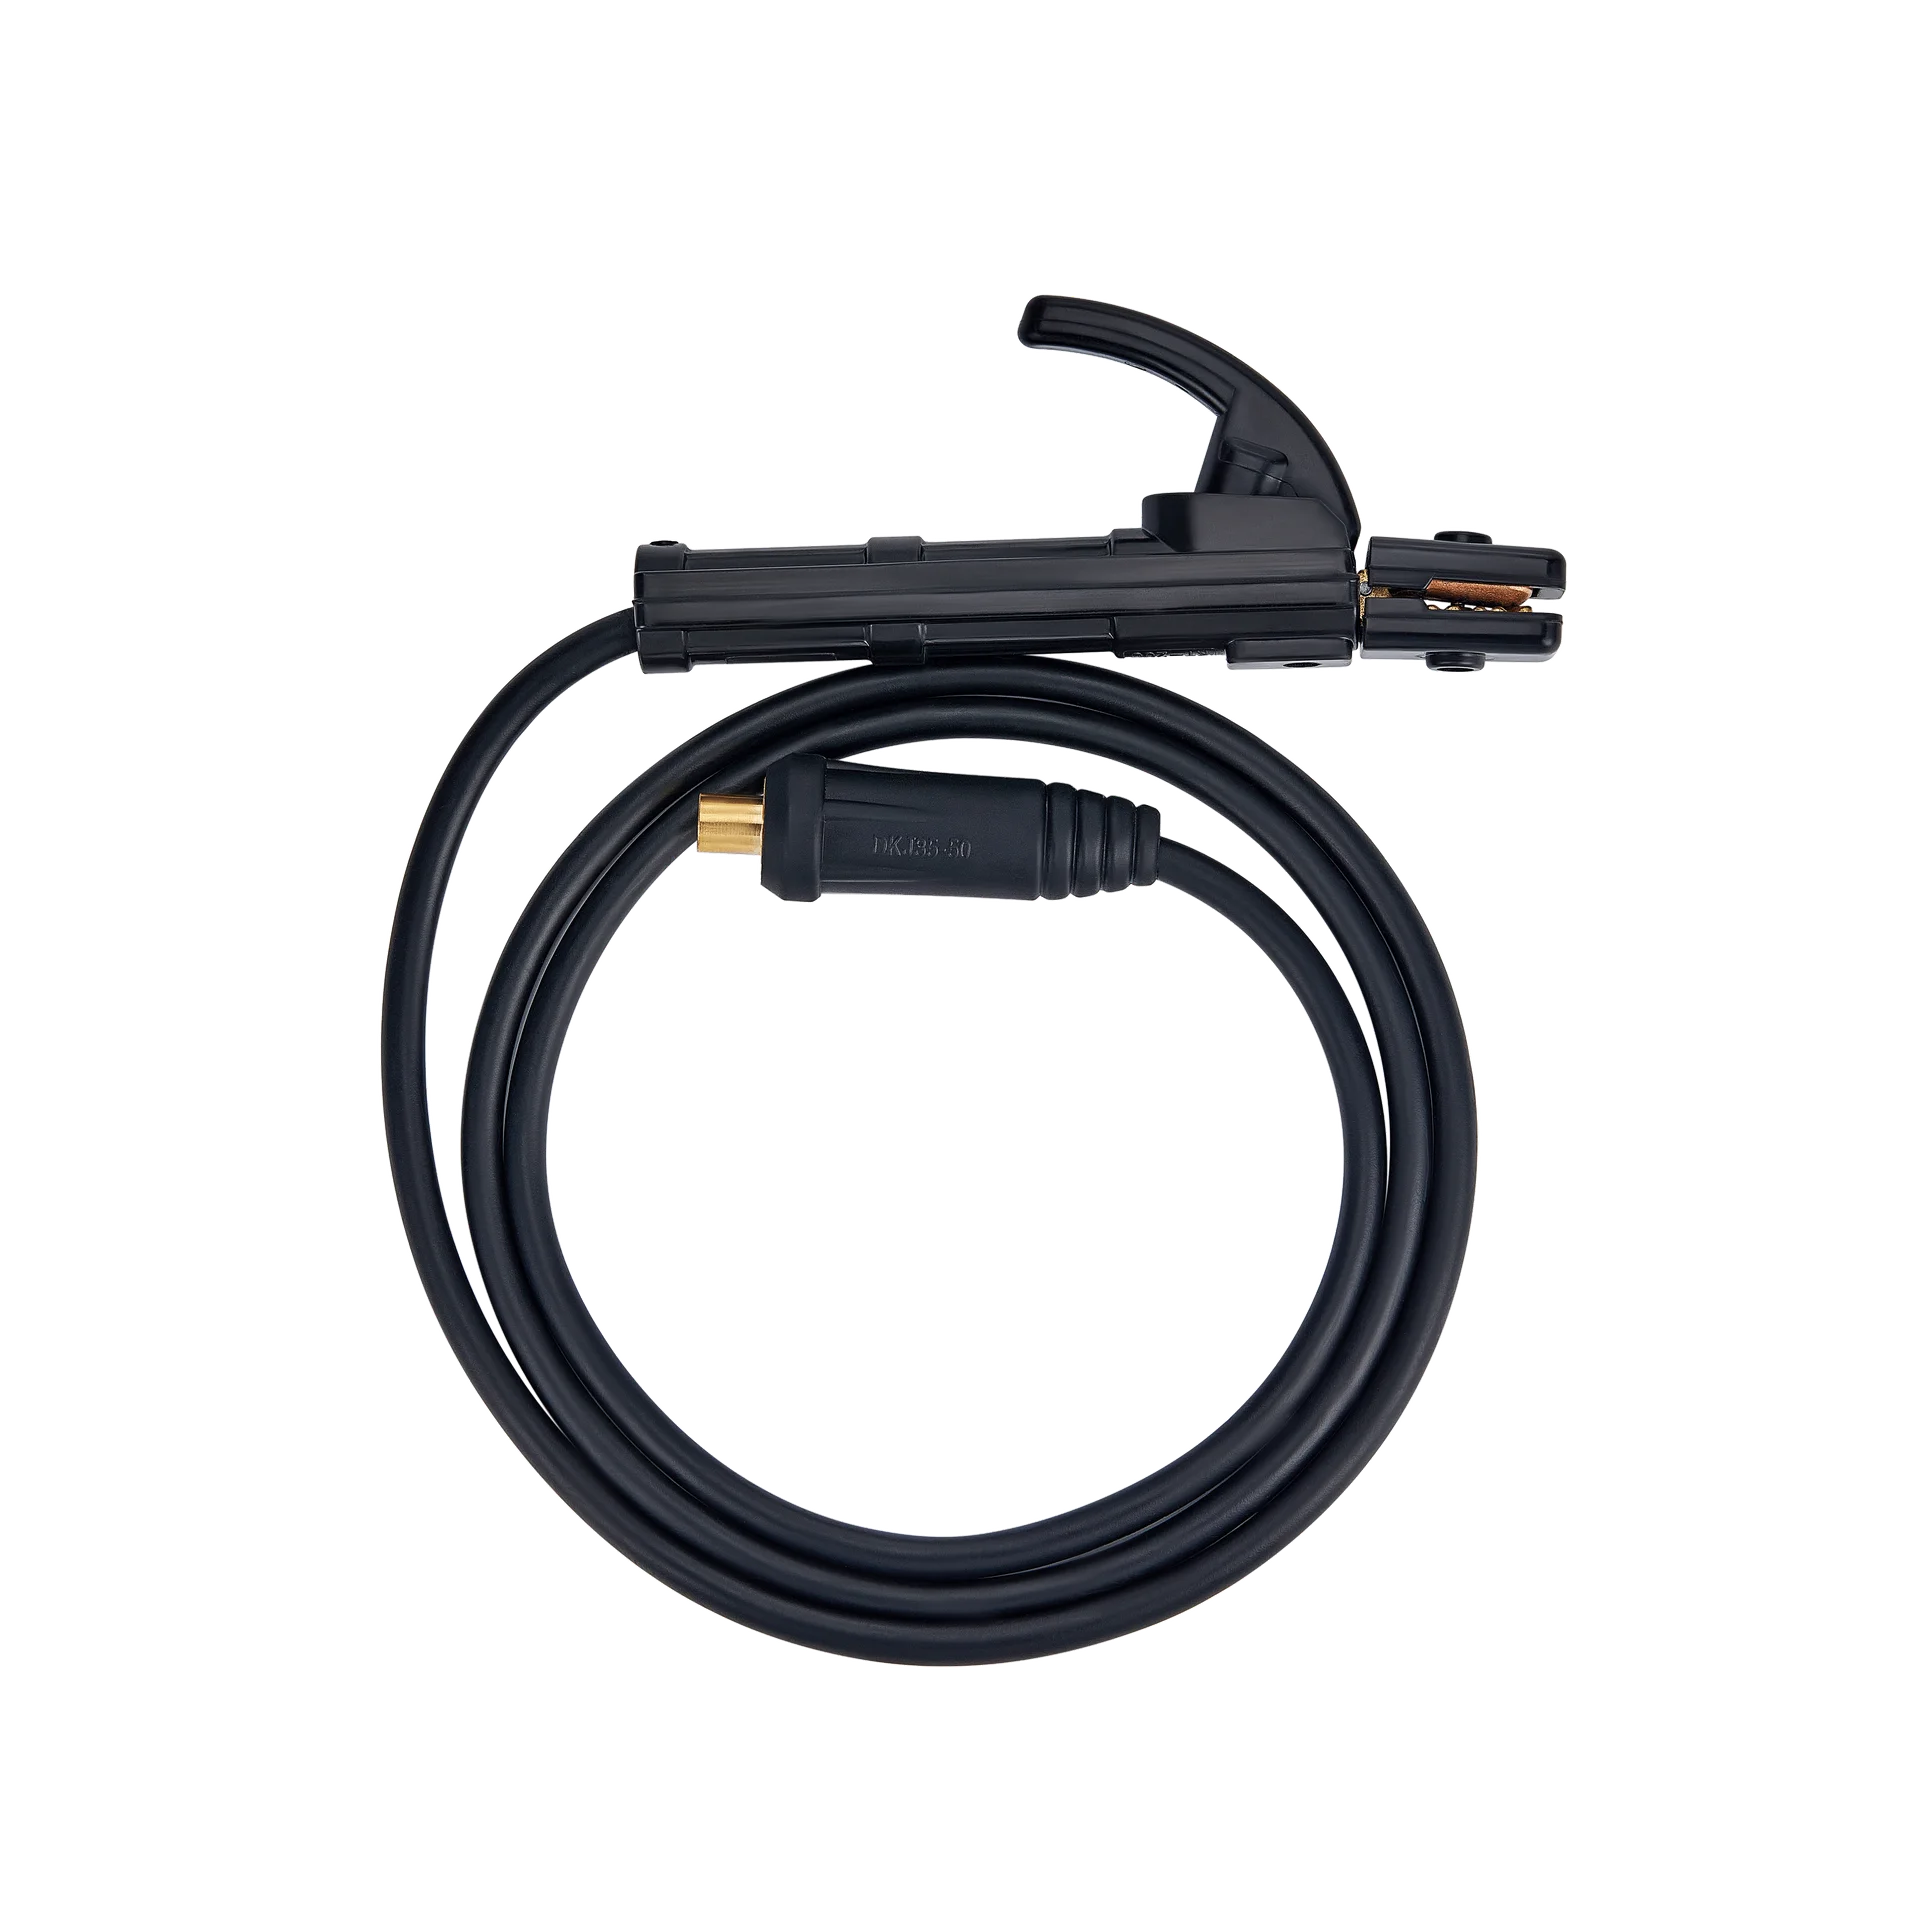
<li>кабель с электрододержателем; </li>
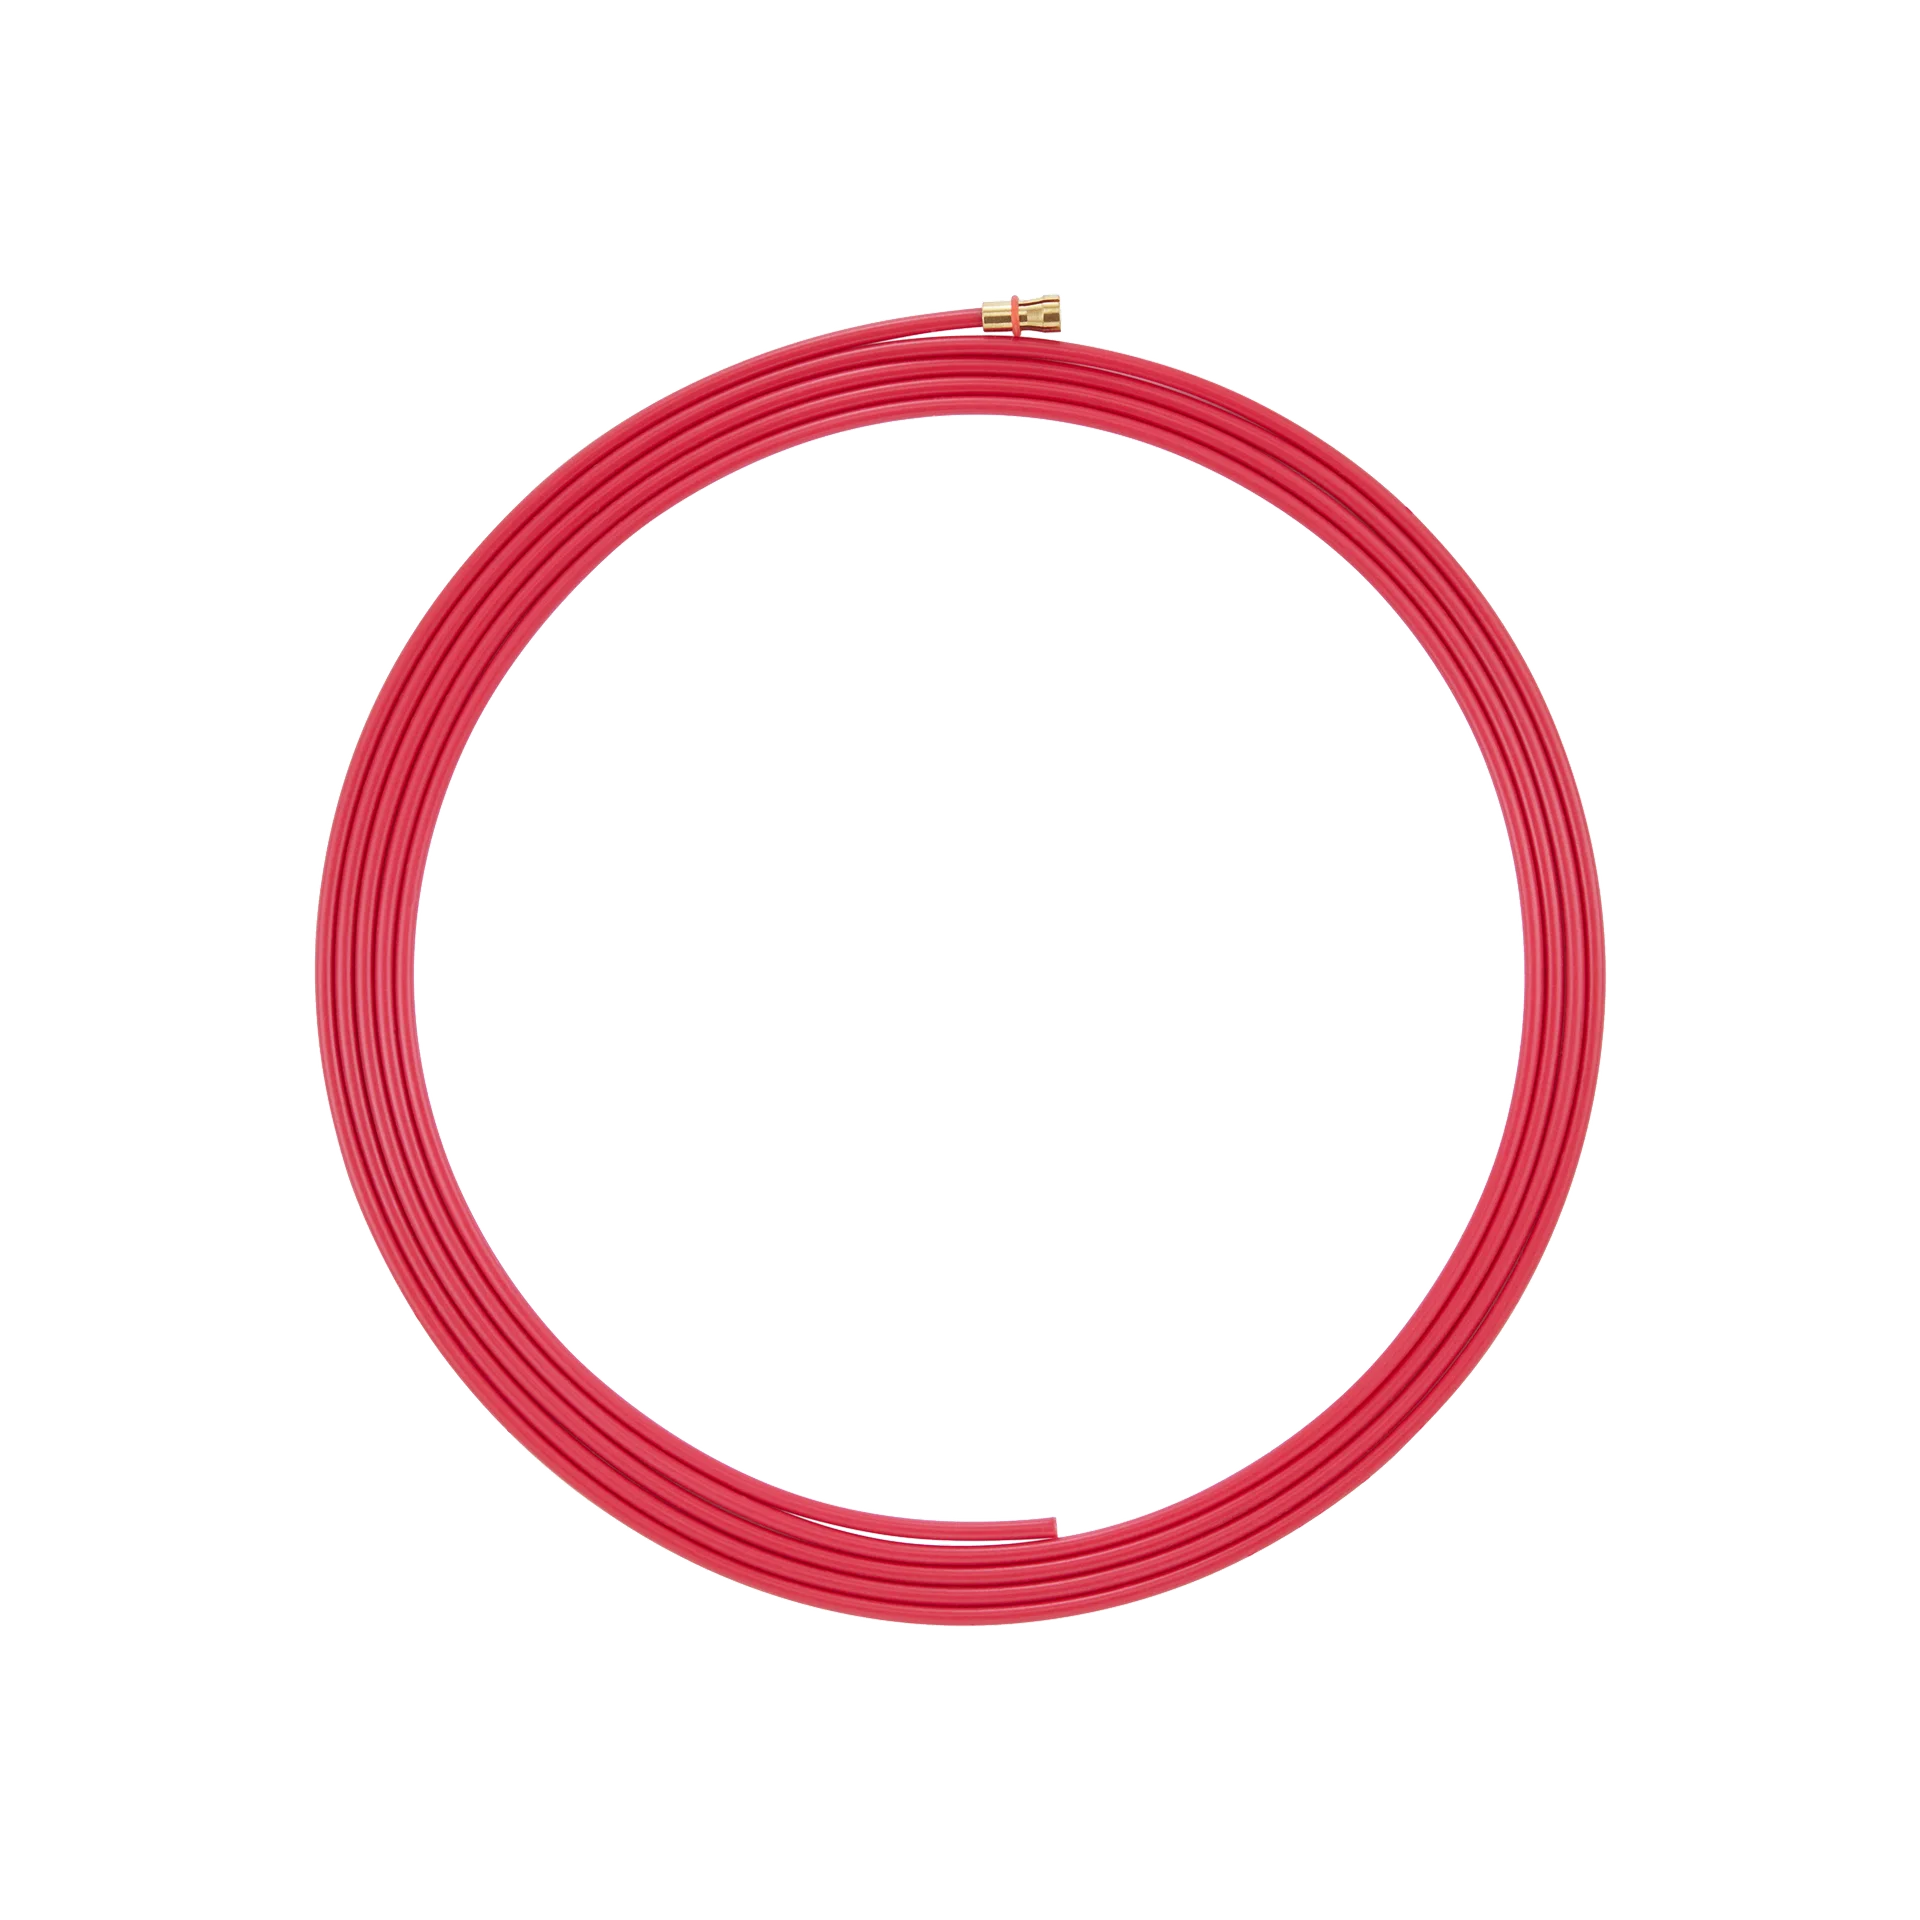
<li>тефлоновый направляющий канал EverZip для проволоки 1,0–1,2 мм; </li>
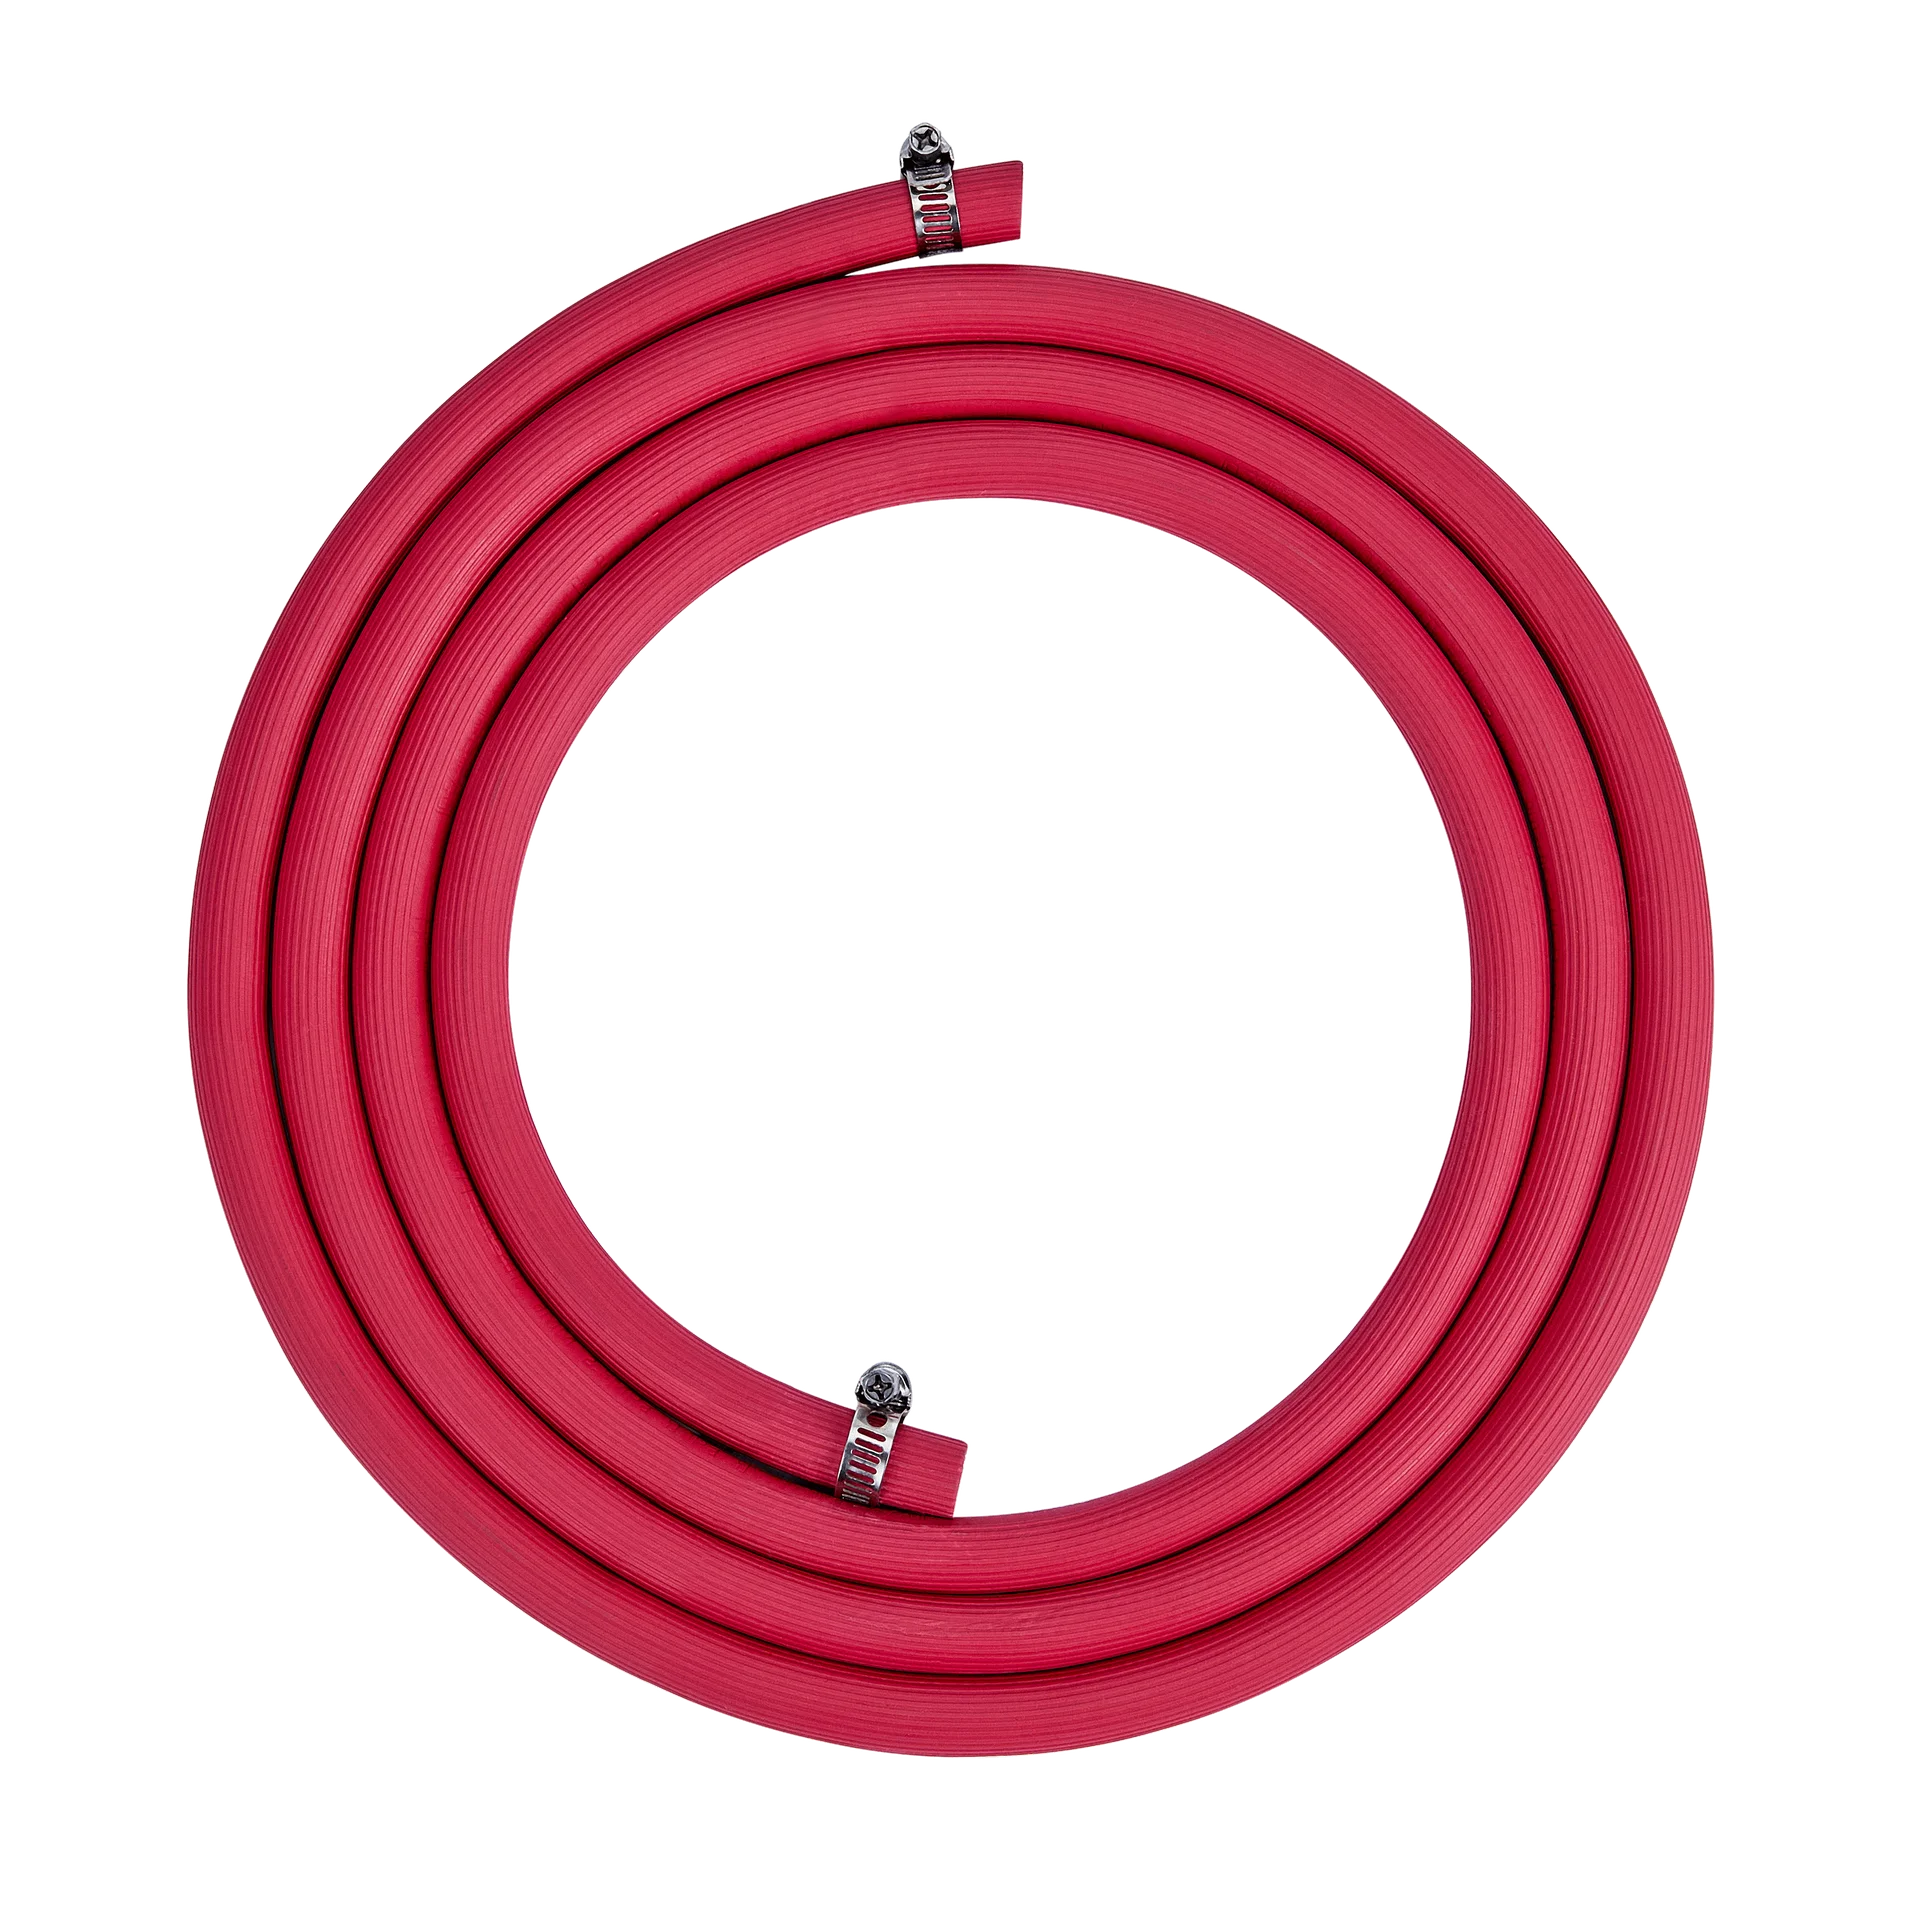
<li>газовый рукав; </li>
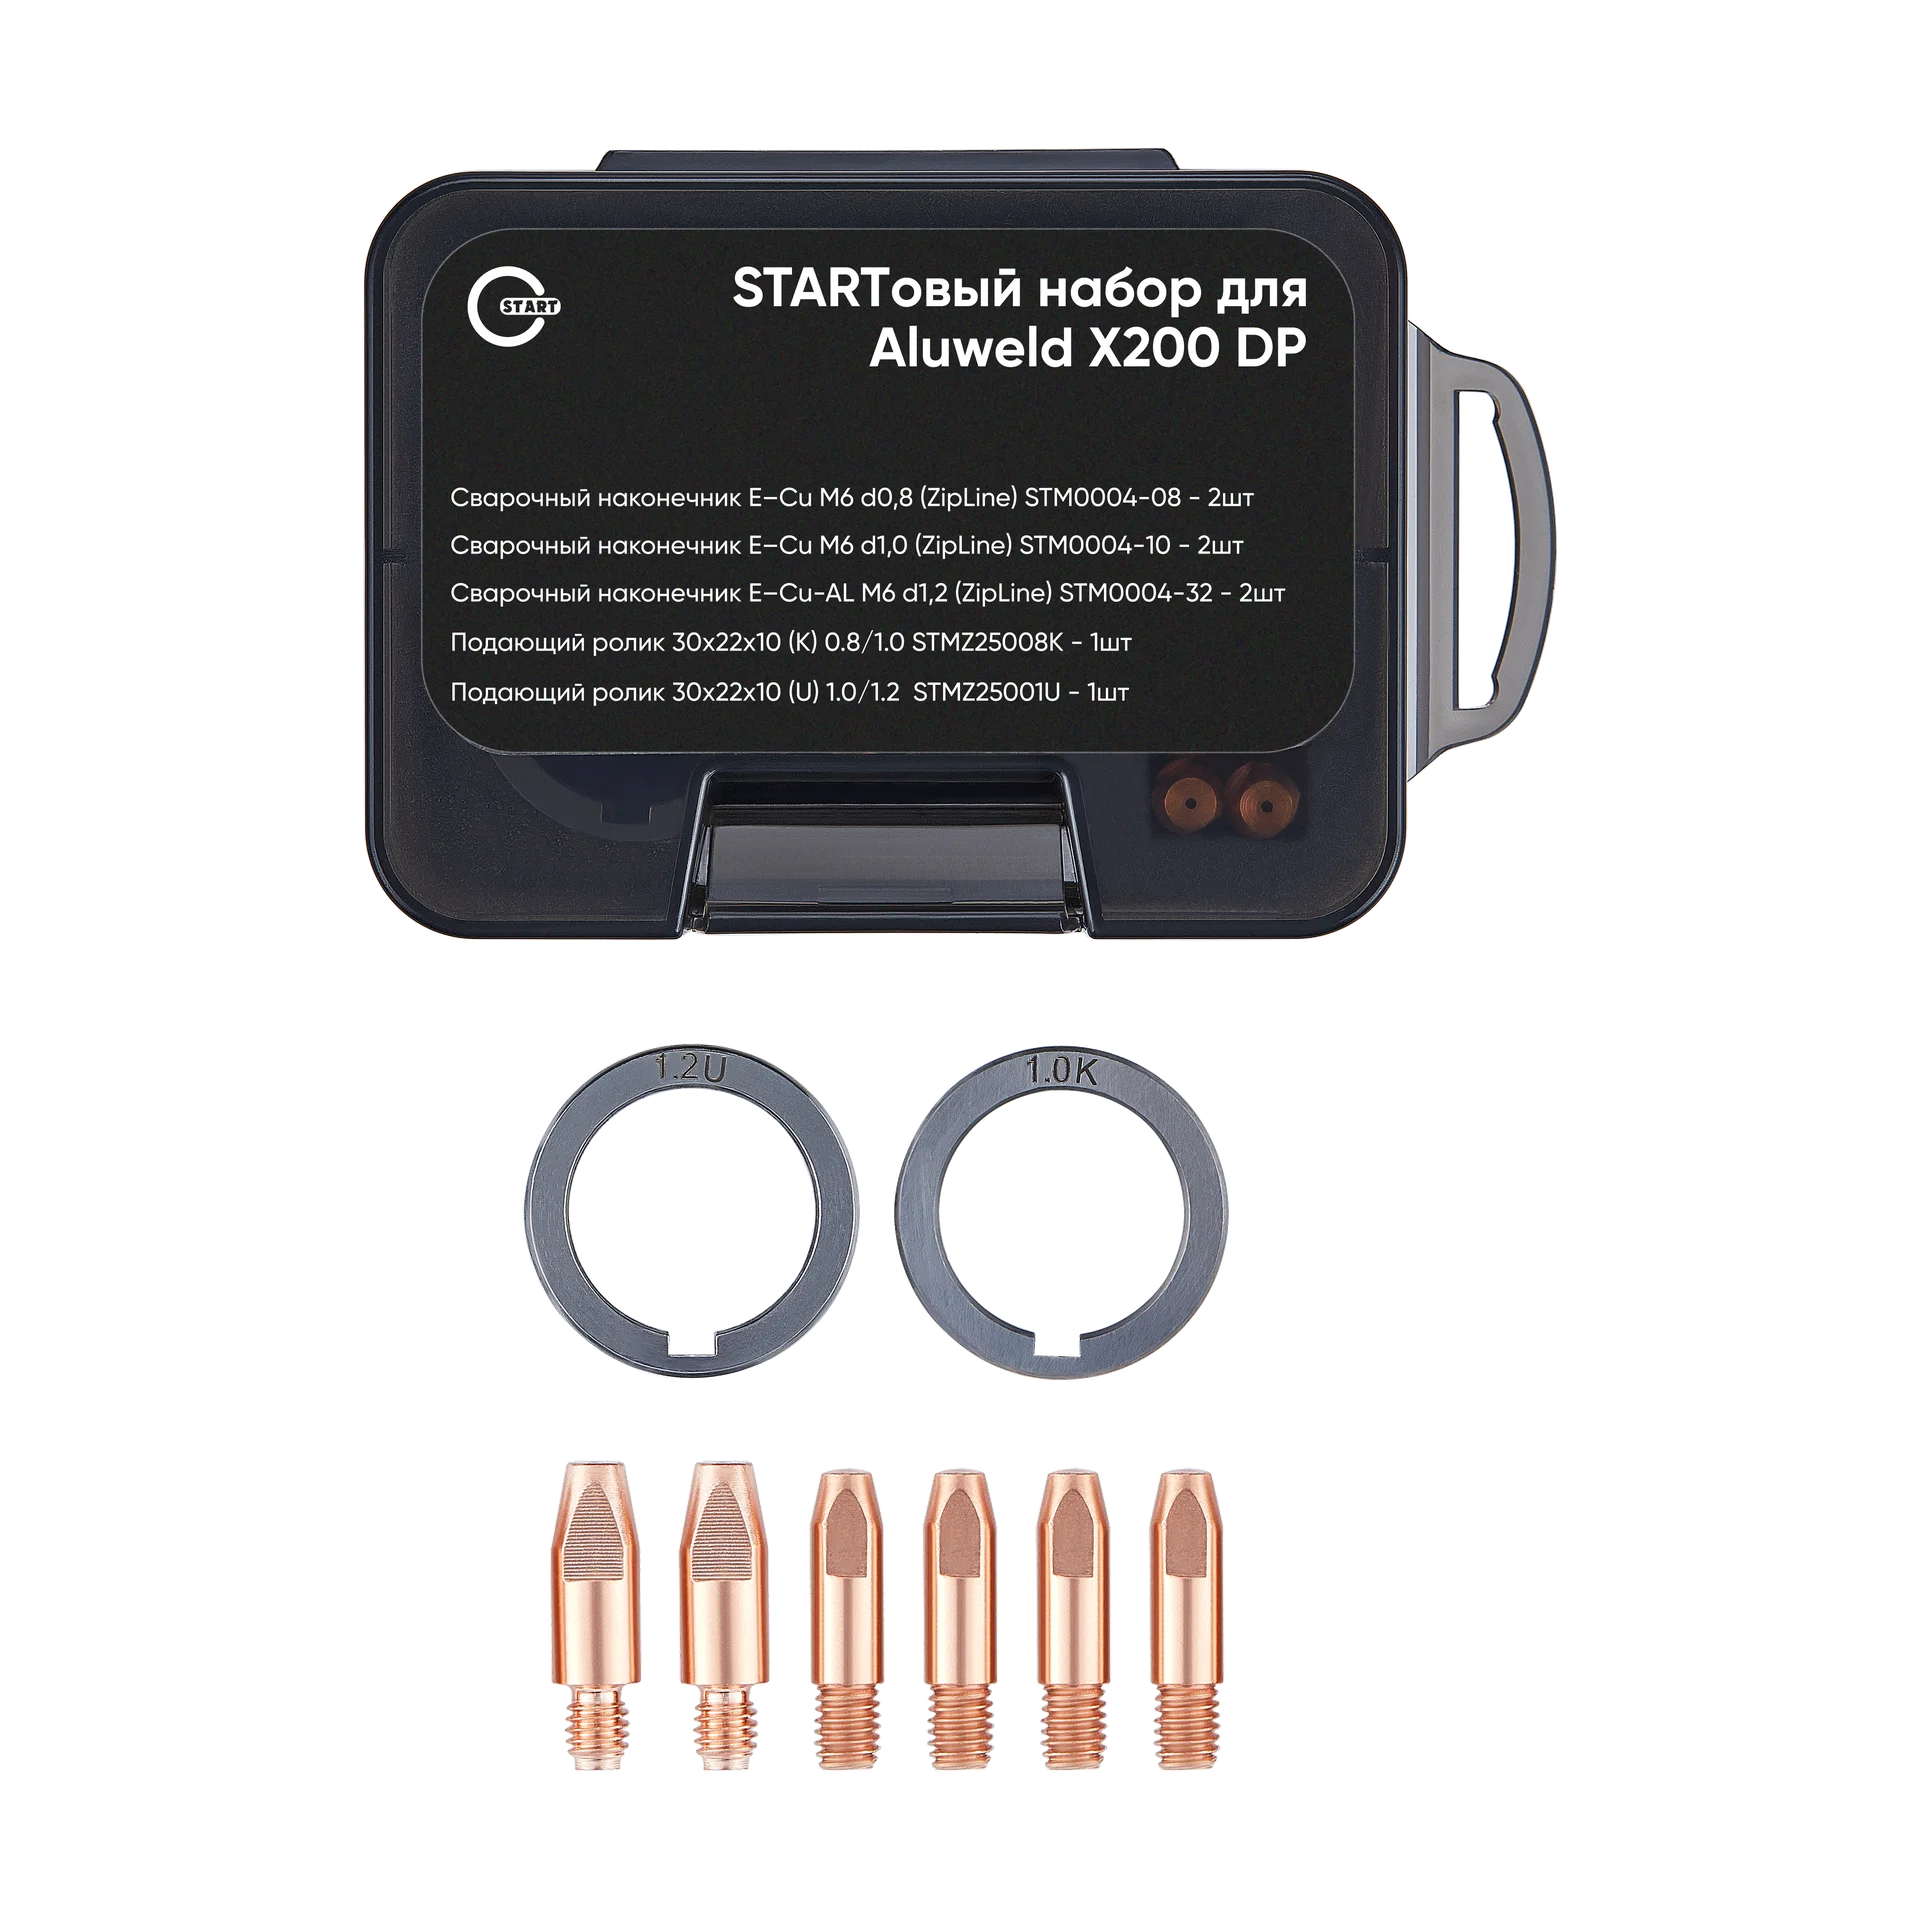
<li>комплект сварочных наконечников:</li>
</ul>
E-Cu M6 диаметром 0,8 мм — 2 шт.;<br/>
E-Cu M6 диаметром 1,0 мм — 2 шт.;<br/>
E-Cu-Al M6 диаметром 1,2 мм — 2 шт.;<br/>
<ul>
<li>подающий ролик 30×22×10 (K) для проволоки 0,8/1,0 мм; </li>
<li>подающий ролик 30×22×10 (U) для проволоки 1,0/1,2 мм; </li>
<li>подающий ролик 30×22×10 (V) для проволоки 0,8/1,0 мм, установленный на аппарате; </li>
<li>инструкция;</li>
<li>гарантийный талон.</li>
</ul>
<img alt="START ALUWELD X200 DP_на сайт комплектация.png" height="417" src="https://startweld.ru/upload/medialibrary/8b9/8b9f618edfc20a925c84436498805ba2.png" title="START ALUWELD X200 DP" width="417"/><br/>
</div>
<br/> </div>
<div>
<div>
<div>
<b><span> </span></b><b><span>Описание</span></b>
START ALUWELD X200 DP (2ST200XDP) — инверторный сварочный полуавтомат для сварки сталей, нержавеющих сталей, алюминия и других цветных металлов. Аппарат поддерживает несколько сварочных процессов, включая MIG/MAG, сварку самозащитной порошковой проволокой Flux, ручную дуговую сварку MMA, аргонодуговую сварку Lift TIG, а также импульсный MIG Pulse и двухимпульсный MIG Double Pulse. <br/>
<br/>
Модель предназначена для использования в мастерских, при изготовлении, монтаже и ремонте металлических конструкций, а также для выполнения сварочных работ, где требуется обработка стали, нержавеющей стали или алюминиевых сплавов. Аппарат работает от однофазной сети 230 В ±15%, оснащён цифровым дисплеем и синергетическим управлением. <br/>
<br/>
Синергетическое управление упрощает настройку сварочного процесса. После выбора соответствующей программы и диаметра проволоки аппарат устанавливает согласованные рабочие параметры, поэтому для первоначальной настройки используется одна основная рукоятка. При необходимости параметры можно вручную скорректировать с учётом толщины металла, положения сварки, характеристик соединения и используемого газа. <br/>
<br/>
Двухроликовый механизм с приводом на оба ролика обеспечивает стабильную подачу проволоки, в том числе при работе с длинной горелкой. Такая конструкция снижает риск проскальзывания и деформации проволоки. Для алюминиевой проволоки предусмотрены специальные U-образные ролики и тефлоновый направляющий канал, уменьшающие сопротивление при прохождении мягкой проволоки через подающий тракт. <br/>
<br/>
<span><b>Режимы работы:</b></span>
<br/>
<ul>
<li>MIG/MAG — полуавтоматическая сварка плавящейся проволокой в среде защитного газа. Используется для сварки низколегированных сталей, нержавеющих сталей и цветных металлов в соответствии с выбранной синергетической программой. </li>
<li>
MIG Pulse — импульсная полуавтоматическая сварка с чередованием базового и пикового тока. Режим позволяет точнее контролировать перенос металла и тепловложение. </li>
<li>
MIG Double Pulse — двухимпульсный режим с дополнительной модуляцией сварочного тока. Применяется для более контролируемого формирования сварочной ванны и получения равномерного внешнего вида шва. </li>
<li>
Flux — сварка самозащитной порошковой проволокой без использования внешнего защитного газа при применении подходящей проволоки и правильной полярности. </li>
<li>
MMA — ручная дуговая сварка покрытыми штучными электродами. </li>
<li>
Lift TIG — аргонодуговая сварка неплавящимся электродом с контактным возбуждением дуги. Для работы в этом режиме требуется соответствующая TIG-горелка.</li>
</ul>
<b><span>Особенности:</span></b>
<ul>
<li>синергетическое управление для упрощённой настройки сварочного процесса; </li>
<li>ручная корректировка параметров в режиме MIG; </li>
<li>цифровой контроль скорости подачи проволоки; </li>
<li>цифровой дисплей для контроля установленных параметров; </li>
<li>регулировка индуктивности для изменения характеристик сварочной дуги; </li>
<li>настройка частоты импульса в режимах MIG Pulse и MIG Double Pulse; </li>
<li>настройка соотношения пикового и базового тока; </li>
<li>режимы управления горелкой 2Т и 4Т; </li>
<li>быстрая смена полярности с помощью быстросъёмного кабеля; </li>
<li>металлический двухроликовый механизм подачи с приводом на оба ролика; </li>
<li>возможность установки катушек D100 массой до 1 кг и D200 массой до 5 кг; </li>
<li>поддержка проволоки диаметром 0,8; 1,0 и 1,2 мм; </li>
<li>розетка 36 В для подключения подогревателя редуктора; </li>
<li>защита от перегрева. </li>
</ul>
<br/>
<b><span> </span></b><b><span>Синергетические программы</span></b>
<ul>
<li>Fe — сварка низколегированных сталей; защитный газ — смесь Ar 80% + CO₂ 20%; </li>
<li>SS — сварка нержавеющих сталей; защитный газ — смесь Ar 80% + CO₂ 20%; </li>
<li>AlSi — сварка алюминиевых сплавов проволокой AlSi; защитный газ — аргон; </li>
<li>AlMg — сварка алюминиевых сплавов проволокой AlMg; защитный газ — аргон; </li>
<li>CuSi — сварка проволокой CuSi; защитный газ — аргон. </li>
</ul>
<br/>
<b><span> </span></b><b><span>Применение: </span></b>
START ALUWELD X200 DP подходит для пользователей, которым требуется один аппарат для выполнения различных сварочных задач. В режиме MIG/MAG можно сваривать стальные и нержавеющие детали с использованием защитного газа. Программы AlSi и AlMg предназначены для работы с алюминиевыми сплавами и используются с аргоном, подходящей алюминиевой проволокой, тефлоновым каналом и U-образным подающим роликом. <br/>
<br/>
Режим MIG Pulse применяется при сварке тонколистовых материалов и металлов с высокой теплопроводностью, когда требуется ограничить тепловложение и снизить риск прожогов и деформации. MIG Double Pulse используют, когда важны контролируемый перенос металла, равномерное формирование сварочной ванны и аккуратный внешний вид шва. <br/>
<br/>
Режим Flux позволяет выполнять сварку порошковой самозащитной проволокой. MMA подходит для работы штучными электродами, в том числе при отсутствии защитного газа. Lift TIG может использоваться для сварки соответствующих металлических деталей неплавящимся электродом с подключением необходимой TIG-горелки.
<br/>
<b><span>MIG Pulse</span></b>
<img alt="rounded-in-photoretrica (1).png" height="180" src="https://startweld.ru/upload/medialibrary/d65/d65e0cd7a5a43c2ec8cad493ee67829f.png" title="technoMIG" width="344"/><br/>
В режиме MIG Pulse сварочный ток периодически переключается между базовым и пиковым значениями. Пиковый ток расплавляет каплю металла на конце проволоки и переносит её в сварочную ванну. Базовый ток поддерживает горение дуги между импульсами и уменьшает среднее тепловложение. Такое управление позволяет лучше контролировать процесс плавления, снизить разбрызгивание и уменьшить риск прожогов и деформации тонкого металла. <br/>
<br/>
<b><span>MIG Double Pulse</span></b>
MIG Double Pulse дополнительно изменяет частоту и амплитуду последовательности импульсов. В результате формируются серии импульсов с дополнительной модуляцией сварочного тока. Это влияет на размер и форму сварочной ванны, характер переноса металла и внешний вид сварного шва. На панели можно настраивать частоту импульса и соотношение пикового и базового тока, подбирая параметры под материал, толщину заготовки и выбранную проволоку.
<img alt="rounded-in-photoretrica.png" height="120" src="https://startweld.ru/upload/medialibrary/728/728e82bd2e513b61093c0119c71a1436.png" title="technoMIG" width="234"/>
<br/>
<br/>
<br/>
<b><span>Комплектация</span></b>
<ul>
<li>источник питания; </li>
<li>сварочная горелка START MigLine-24 длиной 3 м; </li>
<li>кабель с клеммой заземления; </li>
<li>кабель с электрододержателем; </li>
<li>тефлоновый направляющий канал EverZip для проволоки 1,0–1,2 мм; </li>
<li>газовый рукав; </li>
<li>комплект сварочных наконечников:</li>
</ul>
E-Cu M6 диаметром 0,8 мм — 2 шт.;<br/>
E-Cu M6 диаметром 1,0 мм — 2 шт.;<br/>
E-Cu-Al M6 диаметром 1,2 мм — 2 шт.;<br/>
<ul>
<li>подающий ролик 30×22×10 (K) для проволоки 0,8/1,0 мм; </li>
<li>подающий ролик 30×22×10 (U) для проволоки 1,0/1,2 мм; </li>
<li>подающий ролик 30×22×10 (V) для проволоки 0,8/1,0 мм, установленный на аппарате; </li>
<li>инструкция;</li>
<li>гарантийный талон.</li>
</ul>
<img alt="START ALUWELD X200 DP_на сайт комплектация.png" height="417" src="https://startweld.ru/upload/medialibrary/8b9/8b9f618edfc20a925c84436498805ba2.png" title="START ALUWELD X200 DP" width="417"/><br/>
</div>
<br/> </div>
</div>
<div>
<div>
<b><span> </span></b><b><span>Описание</span></b>
START ALUWELD X200 DP (2ST200XDP) — инверторный сварочный полуавтомат для сварки сталей, нержавеющих сталей, алюминия и других цветных металлов. Аппарат поддерживает несколько сварочных процессов, включая MIG/MAG, сварку самозащитной порошковой проволокой Flux, ручную дуговую сварку MMA, аргонодуговую сварку Lift TIG, а также импульсный MIG Pulse и двухимпульсный MIG Double Pulse. <br/>
<br/>
Модель предназначена для использования в мастерских, при изготовлении, монтаже и ремонте металлических конструкций, а также для выполнения сварочных работ, где требуется обработка стали, нержавеющей стали или алюминиевых сплавов. Аппарат работает от однофазной сети 230 В ±15%, оснащён цифровым дисплеем и синергетическим управлением. <br/>
<br/>
Синергетическое управление упрощает настройку сварочного процесса. После выбора соответствующей программы и диаметра проволоки аппарат устанавливает согласованные рабочие параметры, поэтому для первоначальной настройки используется одна основная рукоятка. При необходимости параметры можно вручную скорректировать с учётом толщины металла, положения сварки, характеристик соединения и используемого газа. <br/>
<br/>
Двухроликовый механизм с приводом на оба ролика обеспечивает стабильную подачу проволоки, в том числе при работе с длинной горелкой. Такая конструкция снижает риск проскальзывания и деформации проволоки. Для алюминиевой проволоки предусмотрены специальные U-образные ролики и тефлоновый направляющий канал, уменьшающие сопротивление при прохождении мягкой проволоки через подающий тракт. <br/>
<br/>
<span><b>Режимы работы:</b></span>
<br/>
<ul>
<li>MIG/MAG — полуавтоматическая сварка плавящейся проволокой в среде защитного газа. Используется для сварки низколегированных сталей, нержавеющих сталей и цветных металлов в соответствии с выбранной синергетической программой. </li>
<li>
MIG Pulse — импульсная полуавтоматическая сварка с чередованием базового и пикового тока. Режим позволяет точнее контролировать перенос металла и тепловложение. </li>
<li>
MIG Double Pulse — двухимпульсный режим с дополнительной модуляцией сварочного тока. Применяется для более контролируемого формирования сварочной ванны и получения равномерного внешнего вида шва. </li>
<li>
Flux — сварка самозащитной порошковой проволокой без использования внешнего защитного газа при применении подходящей проволоки и правильной полярности. </li>
<li>
MMA — ручная дуговая сварка покрытыми штучными электродами. </li>
<li>
Lift TIG — аргонодуговая сварка неплавящимся электродом с контактным возбуждением дуги. Для работы в этом режиме требуется соответствующая TIG-горелка.</li>
</ul>
<b><span>Особенности:</span></b>
<ul>
<li>синергетическое управление для упрощённой настройки сварочного процесса; </li>
<li>ручная корректировка параметров в режиме MIG; </li>
<li>цифровой контроль скорости подачи проволоки; </li>
<li>цифровой дисплей для контроля установленных параметров; </li>
<li>регулировка индуктивности для изменения характеристик сварочной дуги; </li>
<li>настройка частоты импульса в режимах MIG Pulse и MIG Double Pulse; </li>
<li>настройка соотношения пикового и базового тока; </li>
<li>режимы управления горелкой 2Т и 4Т; </li>
<li>быстрая смена полярности с помощью быстросъёмного кабеля; </li>
<li>металлический двухроликовый механизм подачи с приводом на оба ролика; </li>
<li>возможность установки катушек D100 массой до 1 кг и D200 массой до 5 кг; </li>
<li>поддержка проволоки диаметром 0,8; 1,0 и 1,2 мм; </li>
<li>розетка 36 В для подключения подогревателя редуктора; </li>
<li>защита от перегрева. </li>
</ul>
<br/>
<b><span> </span></b><b><span>Синергетические программы</span></b>
<ul>
<li>Fe — сварка низколегированных сталей; защитный газ — смесь Ar 80% + CO₂ 20%; </li>
<li>SS — сварка нержавеющих сталей; защитный газ — смесь Ar 80% + CO₂ 20%; </li>
<li>AlSi — сварка алюминиевых сплавов проволокой AlSi; защитный газ — аргон; </li>
<li>AlMg — сварка алюминиевых сплавов проволокой AlMg; защитный газ — аргон; </li>
<li>CuSi — сварка проволокой CuSi; защитный газ — аргон. </li>
</ul>
<br/>
<b><span> </span></b><b><span>Применение: </span></b>
START ALUWELD X200 DP подходит для пользователей, которым требуется один аппарат для выполнения различных сварочных задач. В режиме MIG/MAG можно сваривать стальные и нержавеющие детали с использованием защитного газа. Программы AlSi и AlMg предназначены для работы с алюминиевыми сплавами и используются с аргоном, подходящей алюминиевой проволокой, тефлоновым каналом и U-образным подающим роликом. <br/>
<br/>
Режим MIG Pulse применяется при сварке тонколистовых материалов и металлов с высокой теплопроводностью, когда требуется ограничить тепловложение и снизить риск прожогов и деформации. MIG Double Pulse используют, когда важны контролируемый перенос металла, равномерное формирование сварочной ванны и аккуратный внешний вид шва. <br/>
<br/>
Режим Flux позволяет выполнять сварку порошковой самозащитной проволокой. MMA подходит для работы штучными электродами, в том числе при отсутствии защитного газа. Lift TIG может использоваться для сварки соответствующих металлических деталей неплавящимся электродом с подключением необходимой TIG-горелки.
<br/>
<b><span>MIG Pulse</span></b>
<img alt="rounded-in-photoretrica (1).png" height="180" src="https://startweld.ru/upload/medialibrary/d65/d65e0cd7a5a43c2ec8cad493ee67829f.png" title="technoMIG" width="344"/><br/>
В режиме MIG Pulse сварочный ток периодически переключается между базовым и пиковым значениями. Пиковый ток расплавляет каплю металла на конце проволоки и переносит её в сварочную ванну. Базовый ток поддерживает горение дуги между импульсами и уменьшает среднее тепловложение. Такое управление позволяет лучше контролировать процесс плавления, снизить разбрызгивание и уменьшить риск прожогов и деформации тонкого металла. <br/>
<br/>
<b><span>MIG Double Pulse</span></b>
MIG Double Pulse дополнительно изменяет частоту и амплитуду последовательности импульсов. В результате формируются серии импульсов с дополнительной модуляцией сварочного тока. Это влияет на размер и форму сварочной ванны, характер переноса металла и внешний вид сварного шва. На панели можно настраивать частоту импульса и соотношение пикового и базового тока, подбирая параметры под материал, толщину заготовки и выбранную проволоку.
<img alt="rounded-in-photoretrica.png" height="120" src="https://startweld.ru/upload/medialibrary/728/728e82bd2e513b61093c0119c71a1436.png" title="technoMIG" width="234"/>
<br/>
<br/>
<br/>
<b><span>Комплектация</span></b>
<ul>
<li>источник питания; </li>
<li>сварочная горелка START MigLine-24 длиной 3 м; </li>
<li>кабель с клеммой заземления; </li>
<li>кабель с электрододержателем; </li>
<li>тефлоновый направляющий канал EverZip для проволоки 1,0–1,2 мм; </li>
<li>газовый рукав; </li>
<li>комплект сварочных наконечников:</li>
</ul>
E-Cu M6 диаметром 0,8 мм — 2 шт.;<br/>
E-Cu M6 диаметром 1,0 мм — 2 шт.;<br/>
E-Cu-Al M6 диаметром 1,2 мм — 2 шт.;<br/>
<ul>
<li>подающий ролик 30×22×10 (K) для проволоки 0,8/1,0 мм; </li>
<li>подающий ролик 30×22×10 (U) для проволоки 1,0/1,2 мм; </li>
<li>подающий ролик 30×22×10 (V) для проволоки 0,8/1,0 мм, установленный на аппарате; </li>
<li>инструкция;</li>
<li>гарантийный талон.</li>
</ul>
<img alt="START ALUWELD X200 DP_на сайт комплектация.png" height="417" src="https://startweld.ru/upload/medialibrary/8b9/8b9f618edfc20a925c84436498805ba2.png" title="START ALUWELD X200 DP" width="417"/><br/>
</div>
<br/> </div>
| Бренд | START |
|---|---|
| Напряжение | 62 В |
| Габариты | 500*270*370 |
| Длина | 0.5 мм |
| Гарантия | 12 |
| Ширина | 0.27 мм |
| Высота | 0.375 мм |
| Частота | 50 Гц |
| Продолжительность включения (ПВ) | 30 % |
| Класс изоляции | F |
| Наличие сетевой вилки | Да |
| Мощность | 7.2 Вт |
| Дисплей | Да |
| Диапазон сварочного тока | 30-160 А |
| Класс защиты | 21 S |
| Тип сварки | MIG/MIG P/MIG DP/MMA/TIG LIFT |
| Тип управления | Да |
| Диаметр проволоки | 0.8 мм |
| Диаметр | 100 мм |
| Диаметр электрода | Да мм |
| Синергетическое управление | Да |
| Индуктивность | Да |
| Горелка в комплекте | START MigLine 24 |
| Режим управления горелки 2Т | Да |
| ПВ при максимальном токе (40 °C) ММА, % | 30 |
| Габариты источника питания (ДхШхВ), мм | 410*165*290 |
| Вес источника питания, кг | 8.6 |
| Дополнительные процессы сварки | MMA / LIFT TIG |
| Режим MIG Pulse | Да |
| Кабель с клеммой заземления в комплекте | Да |
| Диапазон сварочного тока MIG/MAG | 10V/35A-30V/200A |
| Диапазон сварочного тока TIG, А | 20-160 |
| ПВ при максимальном токе (40 °C) MIG/MAG, % | 30 |
| Размер ролика | 30х22х10 |
| Наличие розетки для подогревателя редуктора | 36V |
| Тип панельных розеток | СКРП 10-25 |
| Количество роликов подающего механизма | 2 |
| Режим MIG Double Pulse | Да |
| Напряжение питающей сети, В | 230 ±15% |
Скоро