Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
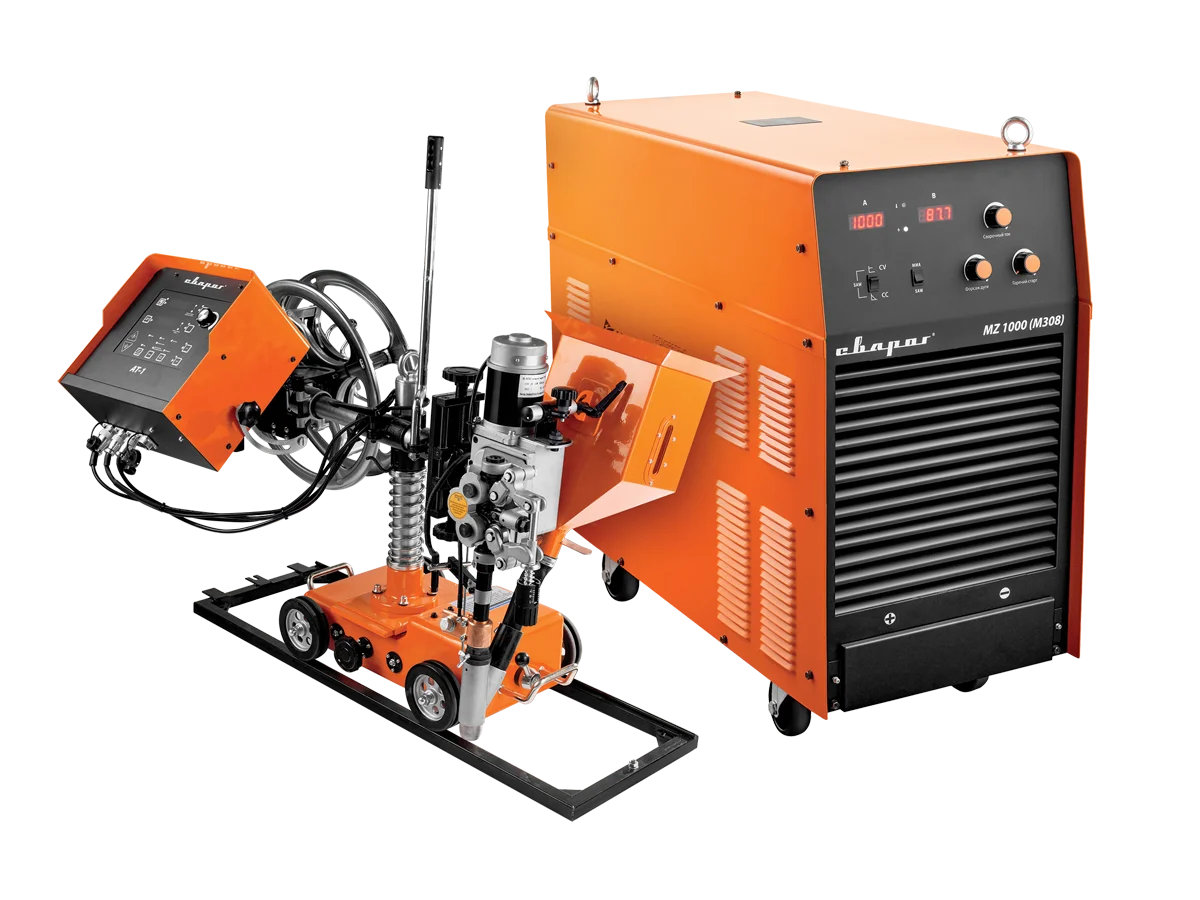
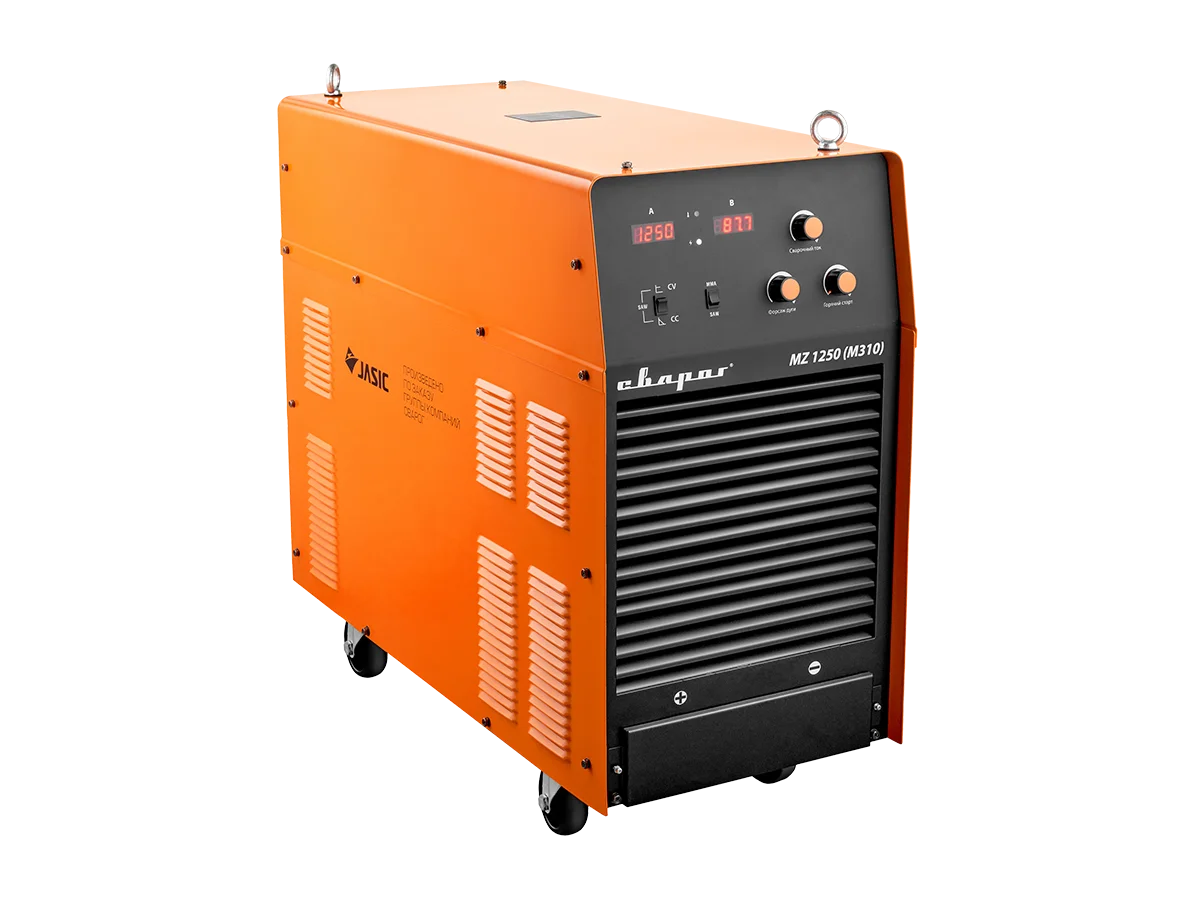
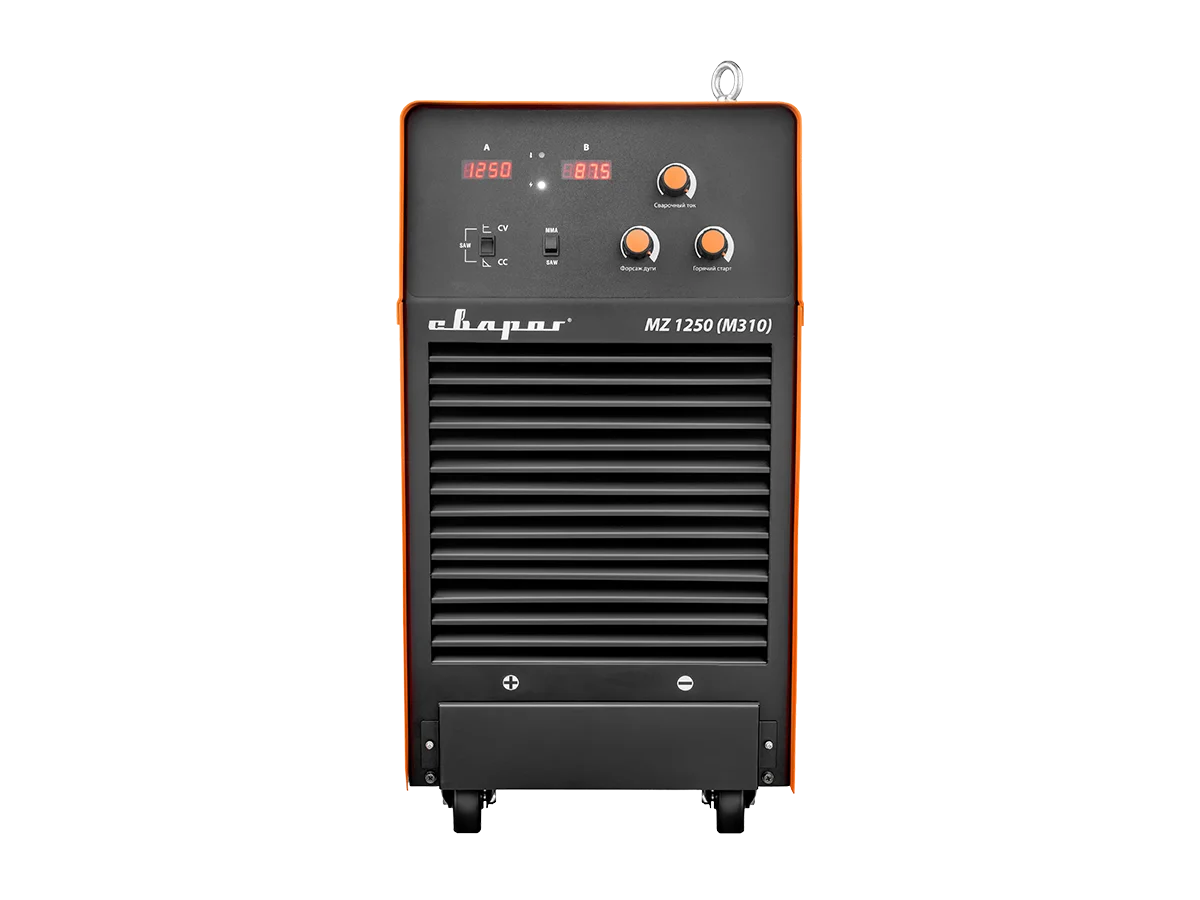
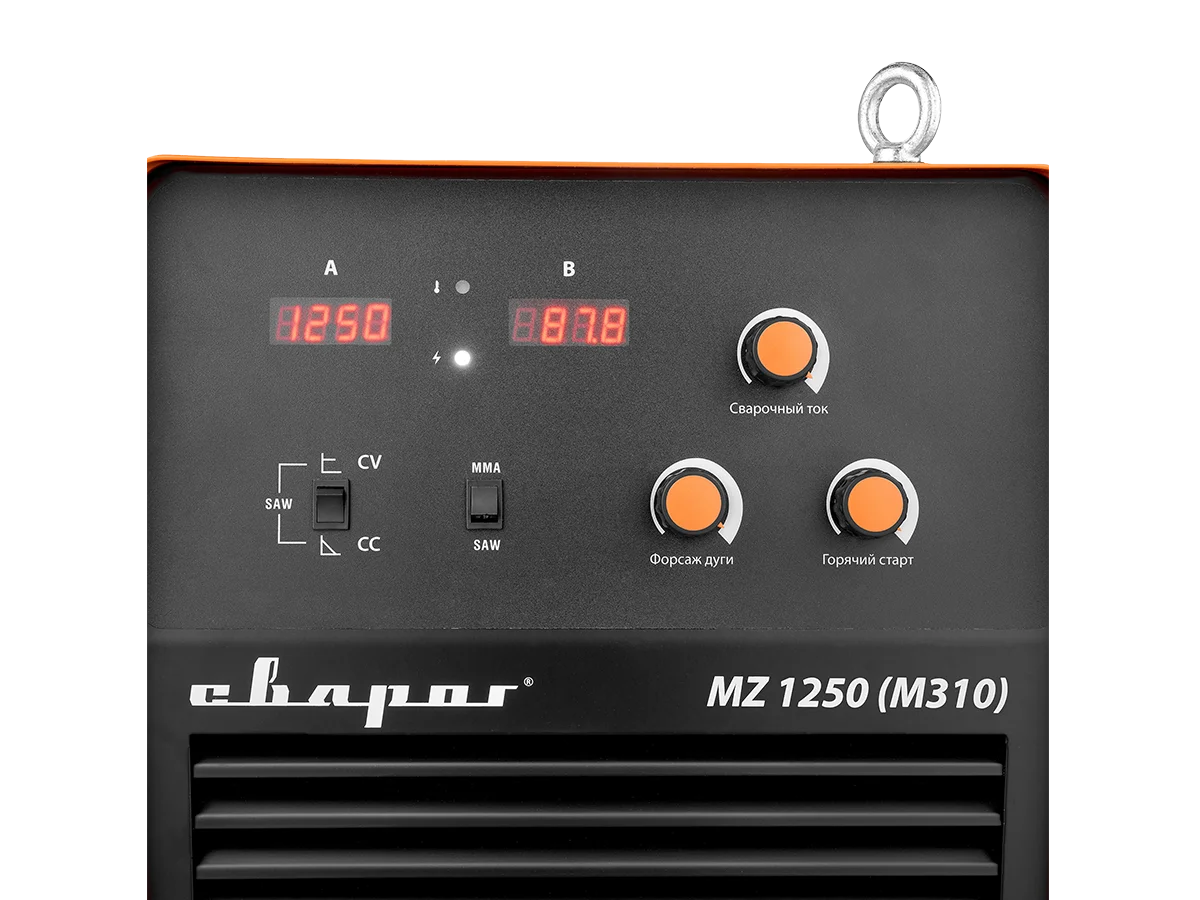
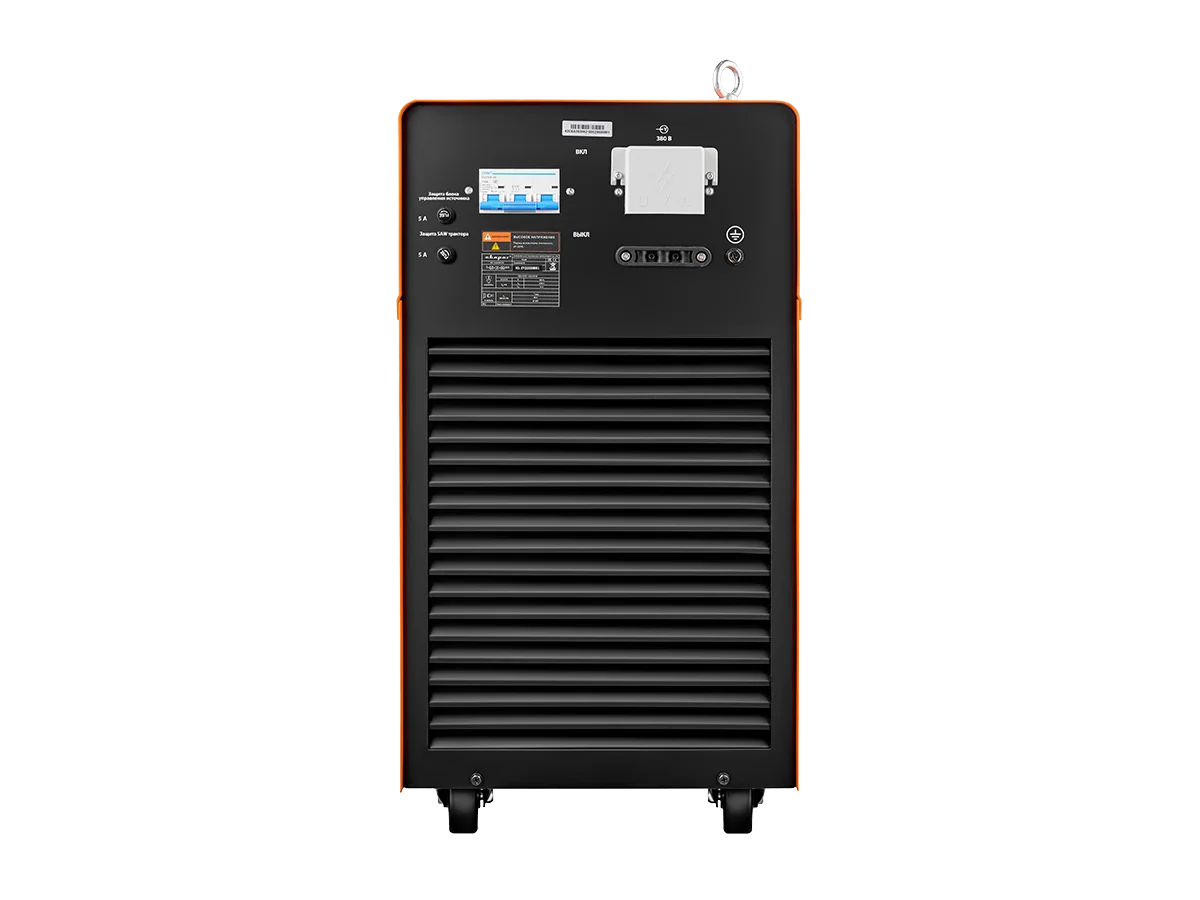
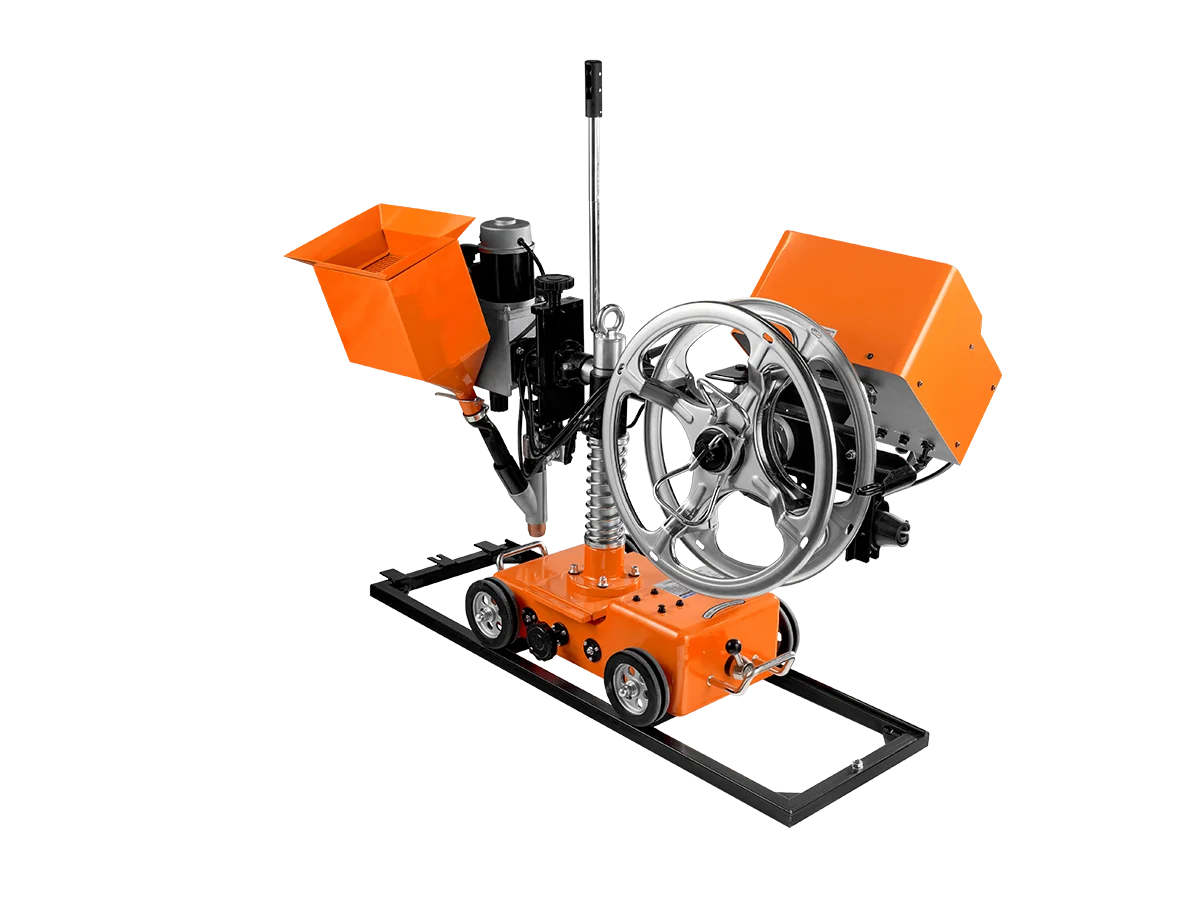
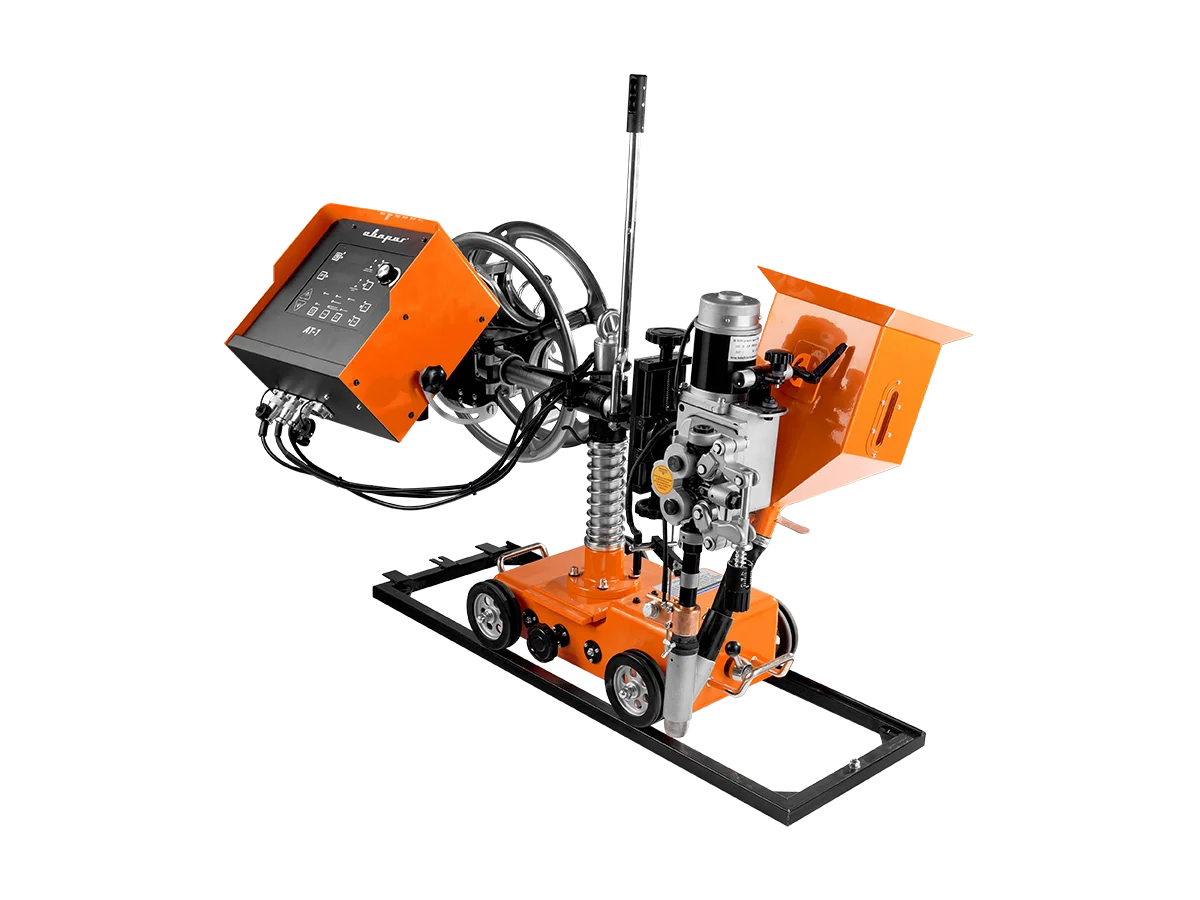
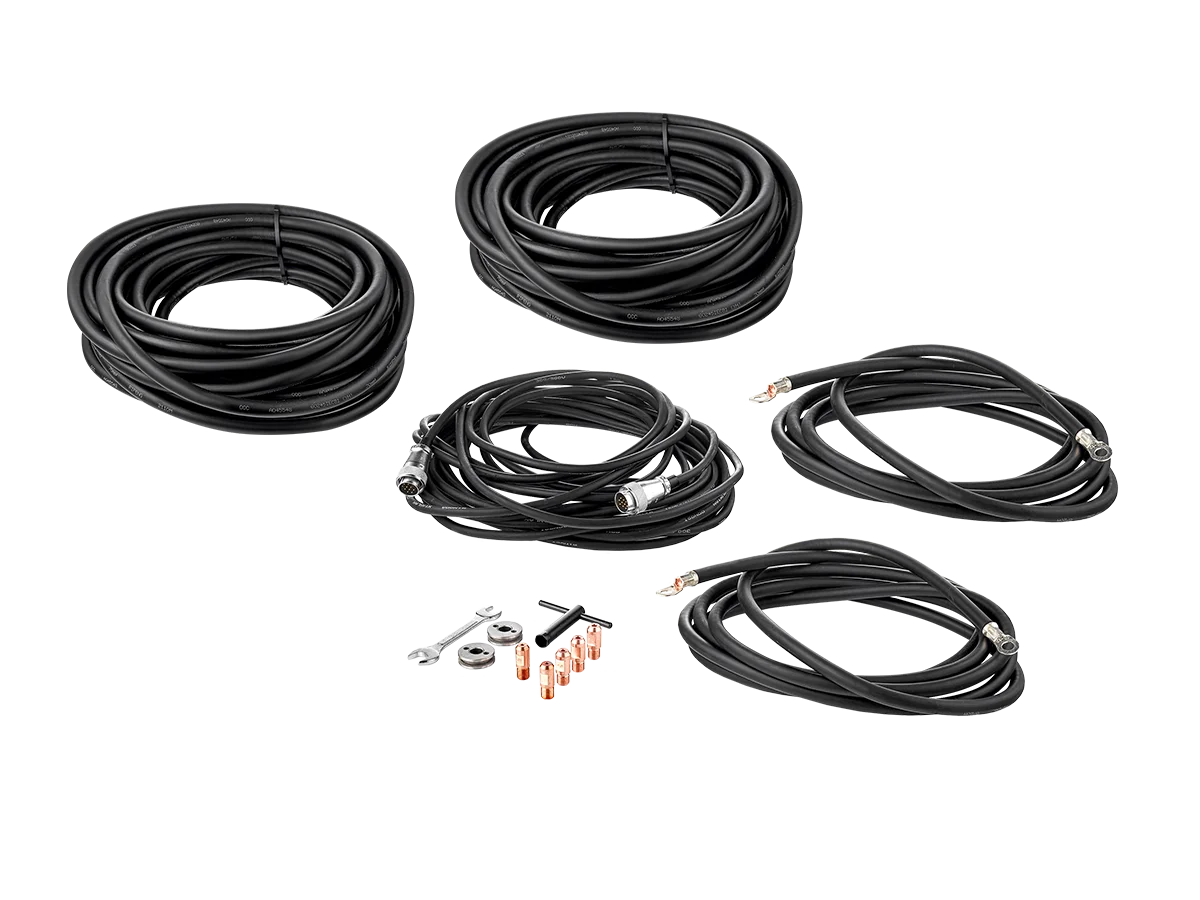
STANDART MZ 1250 (М310)— инверторный аппарат для автоматической сварки под флюсом проволокой сплошного сечения и самозащитной порошковой. инвертор можно использовать для ручной дуговой сварки, наплавки и строжки. Сертификат НАКС предоставляется за дополнительную плату. Оборудование для SAW сварки…
Артикул: 00000092623
Бренд: Сварог
Поставщик: Сварог
Наличие: В наличии
<div><p><strong>STANDART</strong> <strong>MZ 1250 (М310)</strong>— инверторный аппарат для автоматической сварки под флюсом проволокой сплошного сечения и самозащитной порошковой. инвертор можно использовать для ручной дуговой сварки, наплавки и строжки.</p>
<p>Сертификат НАКС предоставляется за дополнительную плату.</p>
</div>
<p><img src="https://svarog-rf.ru/files/images/mz_1250_tracktor_0.jpg" alt="" loading="lazy"></p>
<div><h3>Оборудование для SAW сварки</h3>
<ul>
<li>STANDART MZ 1250 (M310) предназначено для быстрой и качественной сварки за один проход продолжительных швов длиной от 20 мм до 40 м и толщиной свариваемого металла до 30 мм.</li>
<li>Сварка осуществляется на постоянном токе с применением сплошных и порошковых проволок диаметром от 3 до 5 мм</li>
<li>Оборудование представляет собой мощный инверторный источник питания и передвижную каретку, на которую установлены механизм подачи проволоки, 25-ти килограммовая кассета с проволокой, бункер со сварочным флюсом и блок управления</li>
</ul>
</div>
<p><img src="https://svarog-rf.ru/files/images/mz_1250_a_0_0.jpg" alt="" loading="lazy"></p>
<div>
<h3>Качественная автоматизированная сварка</h3>
<ul>
<li>Сварочный инвертор способен выполнять автоматическую сварку под флюсом внахлест, сваривать тавровые, угловые и стыковые соединения</li>
<li>Оборудование позволяет сваривать кольцевые швы путем применения дополнительного вращателя, при этом сварочный трактор выступает в роли подвесной головки</li>
</ul>
</div>
<p><img src="https://svarog-rf.ru/files/images/traktor_a_1_0.jpg" alt="" loading="lazy"></p>
<div>
<h3>Ключевые особенности:</h3>
<ul>
<li>Функция памяти на 100 сварочных режимов</li>
<li>Предварительная подача проволоки</li>
<li>Ручной и автоматический режимы начала движения каретки</li>
<li>Автоматический режим сварки без движения каретки</li>
<li>Старт сварки «Протяжкой» и «Касанием» для SAW</li>
<li>Возможность корректировать погрешность скорости сварки (движения сварочного трактора)</li>
<li>Плата управления сварочного трактора обработана слоем специального силикона, что позволяет работать в особо запыленных или влажных помещениях</li>
</ul>
</div>
<p><img src="https://svarog-rf.ru/files/images/traktor_c.jpg" alt="" loading="lazy"></p>
<div><h3>Удобное управление </h3>
<ol>
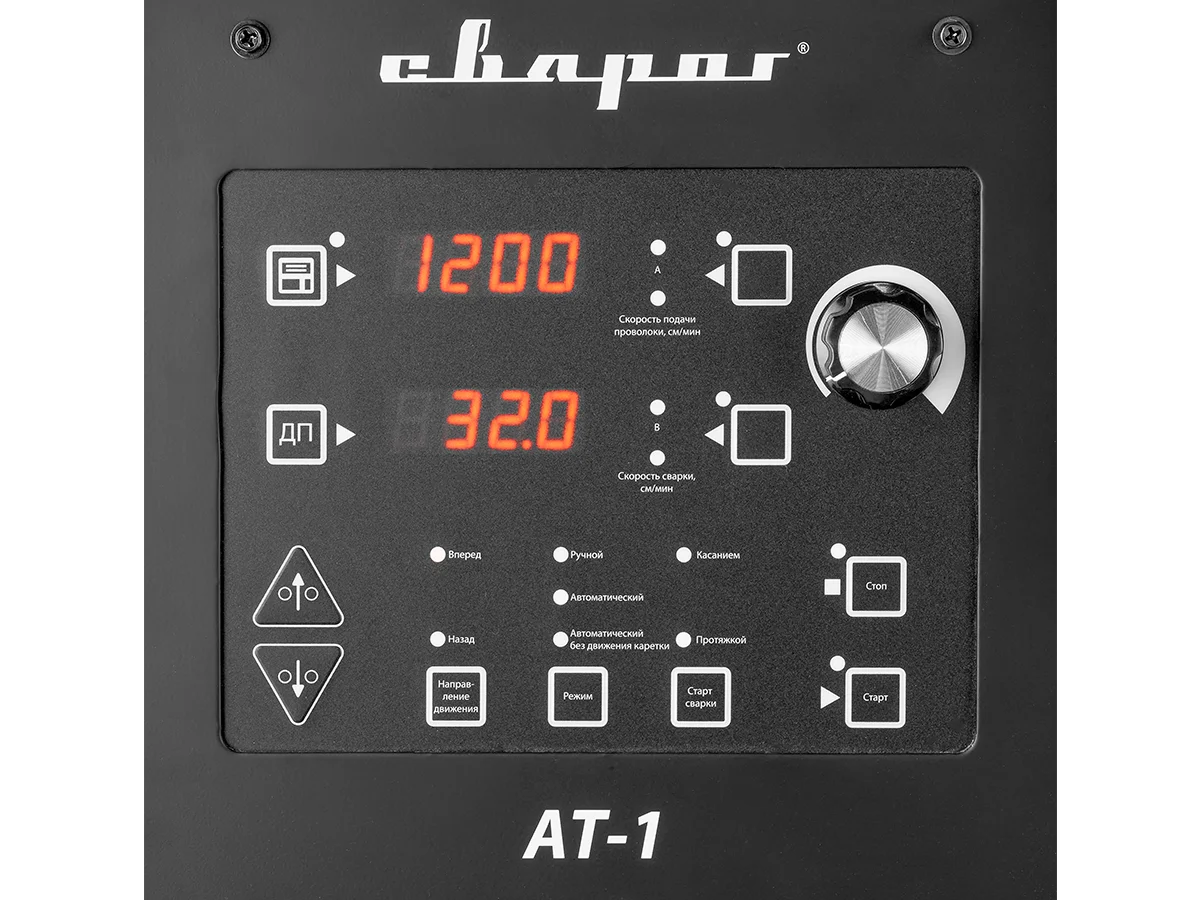
<li>Кнопка программирования, используется для выбора программ сварки. Количество программ -100 шт. Запоминание происходит после окончания сварочного процесса</li>
<li>Индикатор параметров сварки №1</li>
<li>Индикатор параметров сварки №2</li>
<li>Кнопка выбора дополнительных параметров сварки: F-DS – регулировка скорости подачи проволоки вперед до сварки; F-DC – регулировка скорости подачи проволоки назад до сварки; F-LO – регулировка скорости подачи проволоки перед сваркой; F-bC – регулировка скорости обратной подачи проволоки после окончания сварочного процесса</li>
<li>Кнопка включения предварительной подачи проволоки (вверх)</li>
<li>Кнопка включения предварительной подачи проволоки (вниз)</li>
<li>Индикатор направления движения трактора (вперед)</li>
<li>Индикатор направления движения трактора (назад)</li>
<li>Кнопка переключения направления трактора</li>
<li>Индикатор ручного режима. Используется для позиционирования трактора относительно изделия и настройки параметров сварки</li>
<li>Индикатор автоматического режима. При нажатии кнопки «СТАРТ» начинается сварочный процесс</li>
<li>Индикатор автоматического режима без движения каретки. При нажатии кнопки «СТАРТ» начинается сварочный процесс, но сварочный трактор стоит на месте</li>
<li>Кнопка переключения режима трактора (ручной, автоматический, автоматический без движения каретки)</li>
<li>Старт сварки «Касанием». При нажатии кнопки «СТАРТ» сначала подается проволока и напряжение. Трактор начинает движение только тогда, когда начинается сварочный процесс (короткое замыкание сварочной проволоки на деталь)</li>
<li>Старт сварки «Протяжкой». При нажатии кнопки «СТАРТ» одновременно начинаются подача проволоки, движение тележки и сварка</li>
<li>Кнопка переключения старта сварки</li>
<li>Кнопка старта сварки</li>
<li>Индикатор старта сварки</li>
<li>Кнопка «СТОП»</li>
<li>Индикатор остановки сварочного процесса</li>
<li>Кнопка выбора режимов сварки: напряжение, скорость сварки (при выбранном режиме CV или СС на источнике питания)</li>
<li>Регулятор параметров сварки.</li>
<li>Кнопка выбора режимов сварки: сила тока, скорость подачи проволоки</li>
</ol>
</div>
| Тип сварки | Да |
|---|---|
| Напряжение | 22–44 В |
| Частота | 50 Гц |
| Количество фаз | 3 фазы |
| Ток | 95 А |
| Мощность | 65 кВа |
| Диапазон сварочного тока | 1250 А |
| Продолжительность включения (ПВ) | 100 % |
| Диаметр электрода MMA | 1.5–6.0 мм |
| Диаметр | 300 мм |
| Скорость | 10–150см/ мин; |
| Высота | 100 мм |
| Вес | 20 кг |
| Горячий старт | Да |
| Исполнение | Комбинированный |
| Тип управления | Процессорное цифровое |
| Коэффициент мощности | 0.9 |
| КПД | 85 % |
| Класс изоляции | F |
| Класс защиты | 21 |
| Температура | 5 |
| Габариты | 1030×470×730 мм |
| Высота регулировки вертикальной колонны | 70 мм |
| Режим сварки SAW DC CV | Да |
| Режим сварки SAW DC CC | Да |
| Режим сварки MMA DC | Да |
| Вес трактора | 56 кг |
| Силовые выходы | Шина под болт М10 |
| Разъем управления | 10 pin |
| Напряжение холостого хода SAW | 83 В |
| Напряжение холостого хода MMA | 83 В |
| Регулируемый ARC Force | Да |
| Функция «Плавный старт» | Да |
| Диаметр сварочной проволоки SAW | 2.0 мм/ 2.4 мм/ 3.0 мм/ 3.2 мм/ 4.0 мм/ 5.0 мм |
| Напряжение питающей сети | 380 В |
| Диапазон сетевого напряжения | 320–430 В |
| Сварочный ток SAW | 100–1250 А |
| Габаритные размеры источника | 890×400× 811 мм |
| Функция «Определение контакта массы» | Да |
| Потребляемая мощность SAW | 65 кВа |
| Скорость подачи проволоки | 30–300 см/мин |
| Сварочный ток MMA | 100–1250 А |
| Рабочее напряжение SAW | 22–44 В |
| Угол поворота поперечной балки вокруг вертикальной колонны | 90 ° |
| Сварочный ток при ПН, 100%, MMA | 1250 А |
| Высота регулировки поперечной балки | 100 мм |
| Старт сварки «Протяжкой» | Да |
| Регулируемый ток Hot Start | Да |
| Тип транзисторов | IGBT модули |
| Вес источника | 115 кг |
| Количество роликов | 4 шт |
| Емкость барабана проволоки | 30 кг |
| Объем контейнера флюса | 6 л |
| Угол наклона горелки | 45 ° |
| Старт сварки «Касанием» | Да |
| Предварительная подача проволоки | Да |
| Воздушно-дуговая строжка | Да |
Скоро