Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
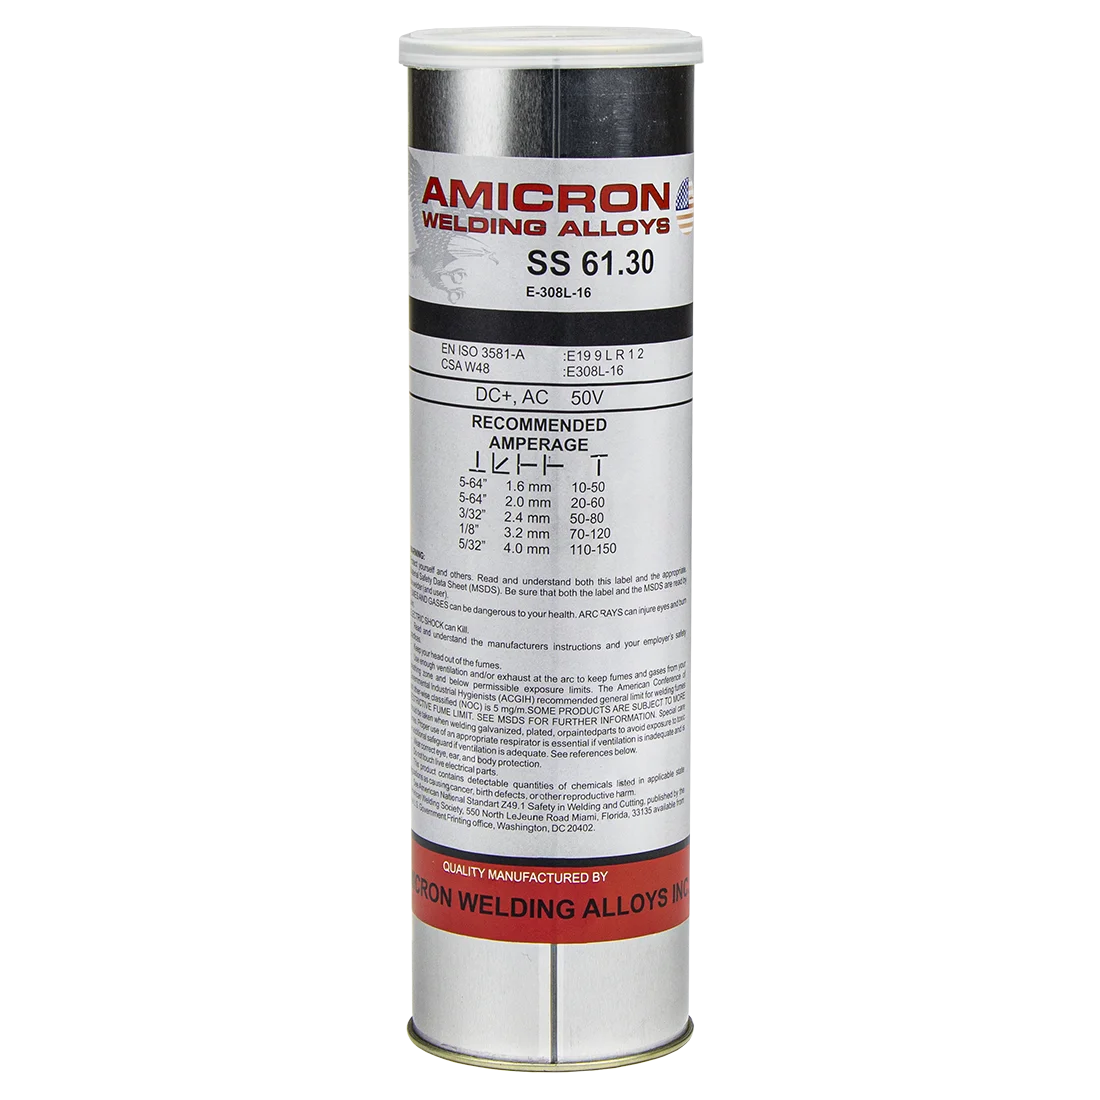
Описание Сварочные электроды SS 61.30 Amicron W.A. предназначены для ручной дуговой сварки нержавеющих сталей при изготовлении и обслуживании металлоконструкций и технологического оборудования. Крупная фасовка удобна для регулярных работ в мастерской и на производстве. Электроды…
Артикул: 06AMSS16
Бренд: StartWeld
Поставщик: Startweld
Наличие: В наличии
<div>
<b><span>Описание</span></b>
<p>
Сварочные электроды SS 61.30 Amicron W.A. предназначены для ручной дуговой сварки нержавеющих сталей при изготовлении и обслуживании металлоконструкций и технологического оборудования. Крупная фасовка удобна для регулярных работ в мастерской и на производстве.<br/>
Электроды соответствуют классификации E308L-16 по AWS A5.4. Обеспечивают формирование шва с высокой однородностью структуры, устойчивого к умеренному механическому воздействию и резким температурным перепадам.<br/>
Покрытие отличается низкой гигроскопичностью, что позволяет применять электроды в условиях повышенной влажности при соблюдении правил хранения и подготовки.
</p>
<b><span>Назначение и свариваемые материалы</span></b>
<p>
Применяются для сварки коррозионно-стойких нержавеющих, жаропрочных и жаростойких высоколегированных сталей аустенитно-ферритного и аустенитного классов.<br/>
Свариваемые материалы включают стали 08Х18Н10, 08Х18Н12, 12Х18Н10Т, AISI 304, AISI 304L и аналогичные марки. Диаметры от 1,6 до 4,0 мм позволяют выбрать исполнение под конкретную сварочную задачу. ВАЖНО! SS 61.30 не предназначены для задач, требующих высокой стойкости сварного шва к межкристаллитной коррозии.
</p>
<b><span>Классификация и основные характеристики</span></b>
Параметр
Значение
Марка
SS 61.30
Линейка
Amicron W.A.
Классификация AWS A5.4
E308L-16
Способ сварки
MMA
Диаметр
1,6; 2,0; 2,4; 3,2; 4,0 мм
Род тока
DC+ / AC
Полярность при DC
Обратная, электрод «+»
Минимальное напряжение холостого хода
50 В
Пространственные положения
Все пространственные положения, кроме вертикального сверху вниз
Масса упаковки
Зависит от выбранного исполнения
<b><span>Химический состав наплавленного металла</span></b>
Углерод (C) — не более 0,12%.<br/>
Марганец (Mn) — 0,70%.<br/>
Кремний (Si) — 0,70%.<br/>
Хром (Cr) — 19,2%.<br/>
Сера (S) — не более 0,02%.<br/>
Никель (Ni) — 9,6%.<br/>
Фосфор (P) — не более 0,025%.
<b><span>Механические свойства наплавленного металла</span></b>
Параметр
Значение
Временное сопротивление разрыву (σв)
≥ 560 МПа
Предел текучести (σт)
≥ 430 МПа
Относительное удлинение (δ5)
≥ 40%
Ударная вязкость (KCU при +20 °C)
≥ 70 Дж/см²<br/>
<br/>
<br/>
<b><span>Применение</span></b>
<p>
Электроды применяются при производственных и ремонтных работах с нержавеющей сталью:<br/>
</p>
<ul>
<li>изготовлении и ремонте технологических трубопроводов;</li>
<li>
производстве и обслуживании теплообменников;</li>
<li>
изготовлении резервуаров и ёмкостей;</li>
<li>
производстве и обслуживании оборудования пищевой и химической промышленности.</li>
</ul>
<p>
</p>
<ul>
</ul>
<p>
</p>
<b><span>Подготовка, прокалка и хранение</span></b>
<p>
Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя.
</p>
<p>
Режим прокаливания: 60 минут при температуре 300–350 °C.
</p>
<p>
</p>
<p>
Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию.
</p>
<h3></h3>
<div>
<br/>
</div>
<h3>
<p>
</p>
</h3> </div>
<div>
<div>
<b><span>Описание</span></b>
<p>
Сварочные электроды SS 61.30 Amicron W.A. предназначены для ручной дуговой сварки нержавеющих сталей при изготовлении и обслуживании металлоконструкций и технологического оборудования. Крупная фасовка удобна для регулярных работ в мастерской и на производстве.<br/>
Электроды соответствуют классификации E308L-16 по AWS A5.4. Обеспечивают формирование шва с высокой однородностью структуры, устойчивого к умеренному механическому воздействию и резким температурным перепадам.<br/>
Покрытие отличается низкой гигроскопичностью, что позволяет применять электроды в условиях повышенной влажности при соблюдении правил хранения и подготовки.
</p>
<b><span>Назначение и свариваемые материалы</span></b>
<p>
Применяются для сварки коррозионно-стойких нержавеющих, жаропрочных и жаростойких высоколегированных сталей аустенитно-ферритного и аустенитного классов.<br/>
Свариваемые материалы включают стали 08Х18Н10, 08Х18Н12, 12Х18Н10Т, AISI 304, AISI 304L и аналогичные марки. Диаметры от 1,6 до 4,0 мм позволяют выбрать исполнение под конкретную сварочную задачу. ВАЖНО! SS 61.30 не предназначены для задач, требующих высокой стойкости сварного шва к межкристаллитной коррозии.
</p>
<b><span>Классификация и основные характеристики</span></b>
Параметр
Значение
Марка
SS 61.30
Линейка
Amicron W.A.
Классификация AWS A5.4
E308L-16
Способ сварки
MMA
Диаметр
1,6; 2,0; 2,4; 3,2; 4,0 мм
Род тока
DC+ / AC
Полярность при DC
Обратная, электрод «+»
Минимальное напряжение холостого хода
50 В
Пространственные положения
Все пространственные положения, кроме вертикального сверху вниз
Масса упаковки
Зависит от выбранного исполнения
<b><span>Химический состав наплавленного металла</span></b>
Углерод (C) — не более 0,12%.<br/>
Марганец (Mn) — 0,70%.<br/>
Кремний (Si) — 0,70%.<br/>
Хром (Cr) — 19,2%.<br/>
Сера (S) — не более 0,02%.<br/>
Никель (Ni) — 9,6%.<br/>
Фосфор (P) — не более 0,025%.
<b><span>Механические свойства наплавленного металла</span></b>
Параметр
Значение
Временное сопротивление разрыву (σв)
≥ 560 МПа
Предел текучести (σт)
≥ 430 МПа
Относительное удлинение (δ5)
≥ 40%
Ударная вязкость (KCU при +20 °C)
≥ 70 Дж/см²<br/>
<br/>
<br/>
<b><span>Применение</span></b>
<p>
Электроды применяются при производственных и ремонтных работах с нержавеющей сталью:<br/>
</p>
<ul>
<li>изготовлении и ремонте технологических трубопроводов;</li>
<li>
производстве и обслуживании теплообменников;</li>
<li>
изготовлении резервуаров и ёмкостей;</li>
<li>
производстве и обслуживании оборудования пищевой и химической промышленности.</li>
</ul>
<p>
</p>
<ul>
</ul>
<p>
</p>
<b><span>Подготовка, прокалка и хранение</span></b>
<p>
Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя.
</p>
<p>
Режим прокаливания: 60 минут при температуре 300–350 °C.
</p>
<p>
</p>
<p>
Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию.
</p>
<h3></h3>
<div>
<br/>
</div>
<h3>
<p>
</p>
</h3> </div>
</div>
<div>
<b><span>Описание</span></b>
<p>
Сварочные электроды SS 61.30 Amicron W.A. предназначены для ручной дуговой сварки нержавеющих сталей при изготовлении и обслуживании металлоконструкций и технологического оборудования. Крупная фасовка удобна для регулярных работ в мастерской и на производстве.<br/>
Электроды соответствуют классификации E308L-16 по AWS A5.4. Обеспечивают формирование шва с высокой однородностью структуры, устойчивого к умеренному механическому воздействию и резким температурным перепадам.<br/>
Покрытие отличается низкой гигроскопичностью, что позволяет применять электроды в условиях повышенной влажности при соблюдении правил хранения и подготовки.
</p>
<b><span>Назначение и свариваемые материалы</span></b>
<p>
Применяются для сварки коррозионно-стойких нержавеющих, жаропрочных и жаростойких высоколегированных сталей аустенитно-ферритного и аустенитного классов.<br/>
Свариваемые материалы включают стали 08Х18Н10, 08Х18Н12, 12Х18Н10Т, AISI 304, AISI 304L и аналогичные марки. Диаметры от 1,6 до 4,0 мм позволяют выбрать исполнение под конкретную сварочную задачу. ВАЖНО! SS 61.30 не предназначены для задач, требующих высокой стойкости сварного шва к межкристаллитной коррозии.
</p>
<b><span>Классификация и основные характеристики</span></b>
Параметр
Значение
Марка
SS 61.30
Линейка
Amicron W.A.
Классификация AWS A5.4
E308L-16
Способ сварки
MMA
Диаметр
1,6; 2,0; 2,4; 3,2; 4,0 мм
Род тока
DC+ / AC
Полярность при DC
Обратная, электрод «+»
Минимальное напряжение холостого хода
50 В
Пространственные положения
Все пространственные положения, кроме вертикального сверху вниз
Масса упаковки
Зависит от выбранного исполнения
<b><span>Химический состав наплавленного металла</span></b>
Углерод (C) — не более 0,12%.<br/>
Марганец (Mn) — 0,70%.<br/>
Кремний (Si) — 0,70%.<br/>
Хром (Cr) — 19,2%.<br/>
Сера (S) — не более 0,02%.<br/>
Никель (Ni) — 9,6%.<br/>
Фосфор (P) — не более 0,025%.
<b><span>Механические свойства наплавленного металла</span></b>
Параметр
Значение
Временное сопротивление разрыву (σв)
≥ 560 МПа
Предел текучести (σт)
≥ 430 МПа
Относительное удлинение (δ5)
≥ 40%
Ударная вязкость (KCU при +20 °C)
≥ 70 Дж/см²<br/>
<br/>
<br/>
<b><span>Применение</span></b>
<p>
Электроды применяются при производственных и ремонтных работах с нержавеющей сталью:<br/>
</p>
<ul>
<li>изготовлении и ремонте технологических трубопроводов;</li>
<li>
производстве и обслуживании теплообменников;</li>
<li>
изготовлении резервуаров и ёмкостей;</li>
<li>
производстве и обслуживании оборудования пищевой и химической промышленности.</li>
</ul>
<p>
</p>
<ul>
</ul>
<p>
</p>
<b><span>Подготовка, прокалка и хранение</span></b>
<p>
Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя.
</p>
<p>
Режим прокаливания: 60 минут при температуре 300–350 °C.
</p>
<p>
</p>
<p>
Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию.
</p>
<h3></h3>
<div>
<br/>
</div>
<h3>
<p>
</p>
</h3> </div>
| Бренд | Amicron Welding Alloys |
|---|---|
| Параметр Значение Марка SS 61.30 Линейка Amicron W.A. Классификация AWS A5.4 E308L-16 Способ сварки MMA Диаметр 1,6; 2,0; 2,4; 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственн | Параметр |
| Марка | SS 61.30 |
| Линейка | Amicron W.A. |
| Классификация AWS A5.4 | E308L-16 |
| Способ сварки | MMA |
| Диаметр | 1,6; 2,0; 2,4; 3,2; 4,0 мм |
| Род тока | DC+ / AC |
| Полярность при DC | Обратная, электрод «+» |
| Минимальное напряжение холостого хода | 50 В |
| Пространственные положения | Все пространственные положения, кроме вертикального сверху вниз |
| Масса упаковки | Зависит от выбранного исполнения |
| Параметр Значение Временное сопротивление разрыву (σв) ≥ 560 МПа Предел текучести (σт) ≥ 430 МПа Относительное удлинение (δ5) ≥ 40% Ударная вязкость (KCU при +20 °C) ≥ 70 Дж/см² | Параметр |
| Временное сопротивление разрыву (σв) | ≥ 560 МПа |
| Предел текучести (σт) | ≥ 430 МПа |
| Относительное удлинение (δ5) | ≥ 40% |
| Ударная вязкость (KCU при +20 °C) | ≥ 70 Дж/см² |
| Вес брутто, кг | 3 |
| Диаметр электрода, мм | 1.6 |
Скоро