Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
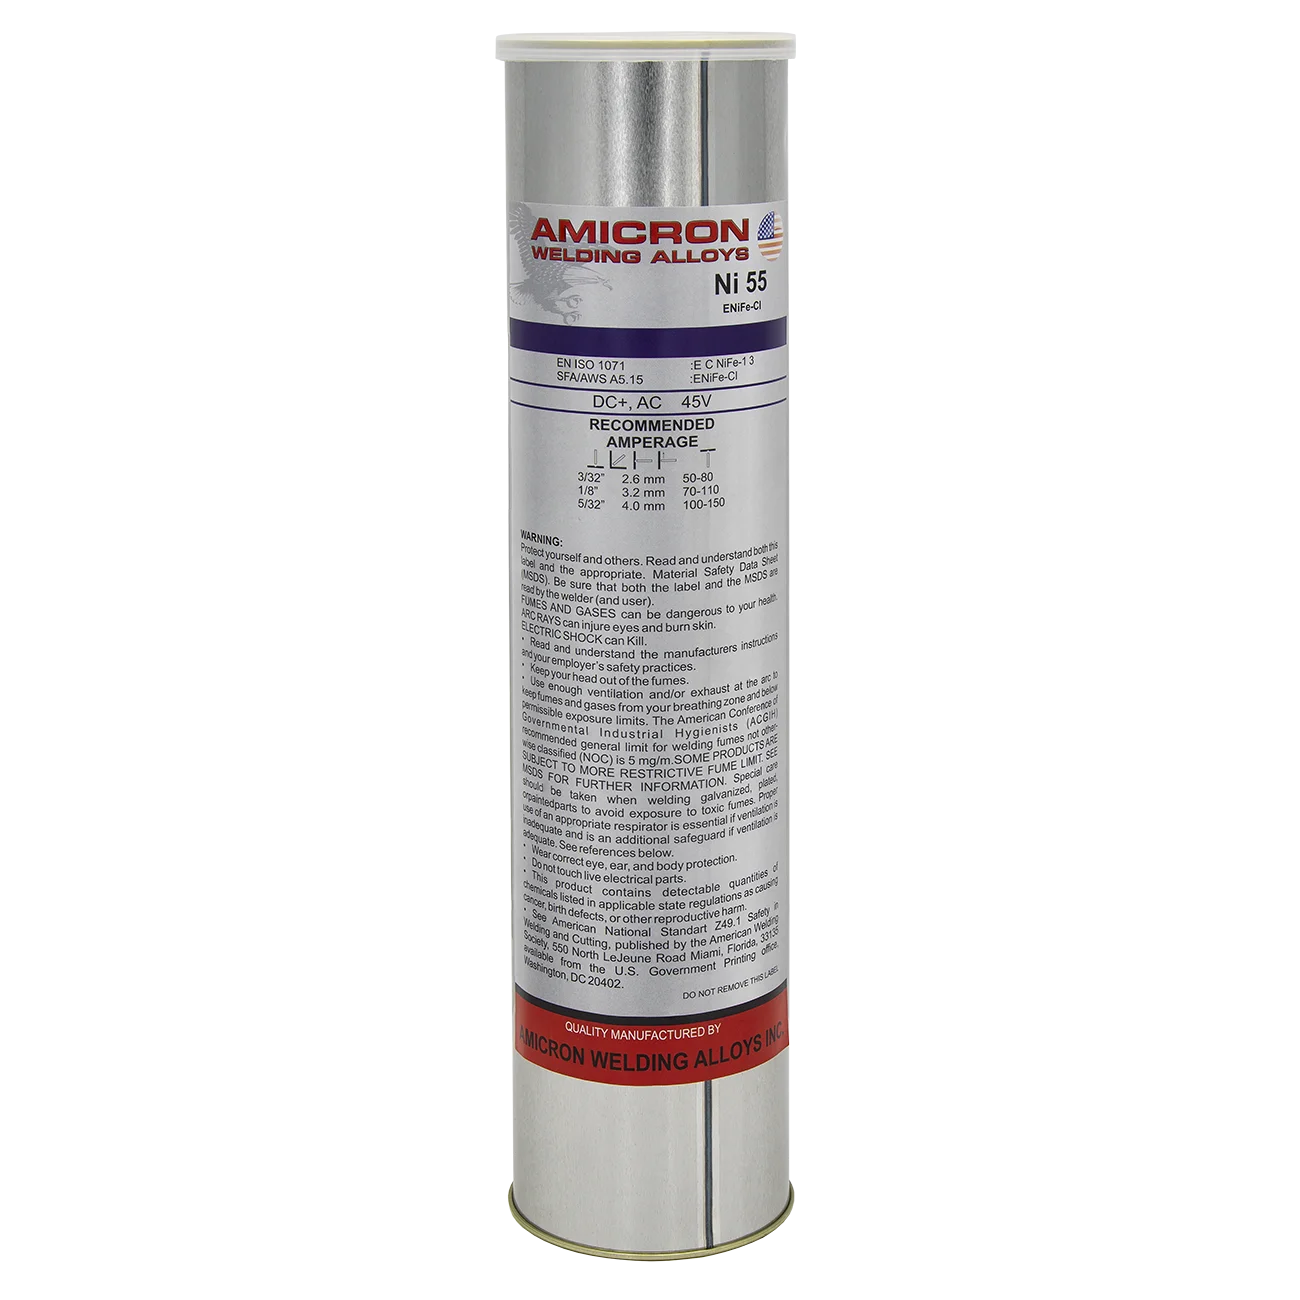
Описание Сварочные электроды Ni 55 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Применяются для изготовления и ремонта изделий из серого, высокопрочного и ковкого чугуна, заварки дефектов, а также соединения чугуна со сталью. Подходят для многопроходной сварки деталей большой то…
Артикул: 06AMNI540
Бренд: StartWeld
Поставщик: Startweld
Наличие: В наличии
Описание Сварочные электроды Ni 55 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Применяются для изготовления и ремонта изделий из серого, высокопрочного и ковкого чугуна, заварки дефектов, а также соединения чугуна со сталью. Подходят для многопроходной сварки деталей большой толщины с разделкой кромок. Позволяют выполнять сварку без предварительного подогрева или с небольшим подогревом в зависимости от материала, толщины детали и выбранного режима. Назначение и свариваемые материалы Серый чугун. Высокопрочный чугун. Ковкий чугун. Соединения чугуна со сталью. Также применяются для работы с серыми чугунами с повышенным содержанием серы и фосфора, при сварке которых обычными никелевыми электродами возможно образование трещин. Классификация и основные характеристики Параметр Значение Марка Ni 55 Линейка Amicron W.A. Классификация AWS A5.15 ENiFe-CI-A Способ сварки MMA Диаметр 2,6; 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все пространственные положения Масса упаковки 5,0 кг Химический состав наплавленного металла Углерод (C) — 1,5%. Никель (Ni) — 51%. Кремний (Si) — 0,70%. Железо (Fe) — 46%. Сера (S) — не более 0,01%. Алюминий (Al) — 1,4%. Фосфор (P) — не более 0,02%. Механические свойства наплавленного металла Параметр Значение Предел прочности (σв) 375 Н/мм² Твёрдость 180 HB Применение Ремонт корпусов насосов, зубчатых колёс, фланцев и шкивов. Восстановление тяжёлых узлов машин, работающих при высоких нагрузках. Сварка изделий из высокопрочного и ковкого чугуна. Многопроходная сварка деталей большой толщины с разделкой кромок. Заварка дефектов в чугунных изделиях. Соединение чугунных деталей со стальными. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Режим прокаливания: 120 минут при температуре 180–220 °C. Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию.
Описание Сварочные электроды Ni 55 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Применяются для изготовления и ремонта изделий из серого, высокопрочного и ковкого чугуна, заварки дефектов, а также соединения чугуна со сталью. Подходят для многопроходной сварки деталей большой толщины с разделкой кромок. Позволяют выполнять сварку без предварительного подогрева или с небольшим подогревом в зависимости от материала, толщины детали и выбранного режима. Назначение и свариваемые материалы Серый чугун. Высокопрочный чугун. Ковкий чугун. Соединения чугуна со сталью. Также применяются для работы с серыми чугунами с повышенным содержанием серы и фосфора, при сварке которых обычными никелевыми электродами возможно образование трещин. Классификация и основные характеристики Параметр Значение Марка Ni 55 Линейка Amicron W.A. Классификация AWS A5.15 ENiFe-CI-A Способ сварки MMA Диаметр 2,6; 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все пространственные положения Масса упаковки 5,0 кг Химический состав наплавленного металла Углерод (C) — 1,5%. Никель (Ni) — 51%. Кремний (Si) — 0,70%. Железо (Fe) — 46%. Сера (S) — не более 0,01%. Алюминий (Al) — 1,4%. Фосфор (P) — не более 0,02%. Механические свойства наплавленного металла Параметр Значение Предел прочности (σв) 375 Н/мм² Твёрдость 180 HB Применение Ремонт корпусов насосов, зубчатых колёс, фланцев и шкивов. Восстановление тяжёлых узлов машин, работающих при высоких нагрузках. Сварка изделий из высокопрочного и ковкого чугуна. Многопроходная сварка деталей большой толщины с разделкой кромок. Заварка дефектов в чугунных изделиях. Соединение чугунных деталей со стальными. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Режим прокаливания: 120 минут при температуре 180–220 °C. Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию.
Описание Сварочные электроды Ni 55 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Применяются для изготовления и ремонта изделий из серого, высокопрочного и ковкого чугуна, заварки дефектов, а также соединения чугуна со сталью. Подходят для многопроходной сварки деталей большой толщины с разделкой кромок. Позволяют выполнять сварку без предварительного подогрева или с небольшим подогревом в зависимости от материала, толщины детали и выбранного режима. Назначение и свариваемые материалы Серый чугун. Высокопрочный чугун. Ковкий чугун. Соединения чугуна со сталью. Также применяются для работы с серыми чугунами с повышенным содержанием серы и фосфора, при сварке которых обычными никелевыми электродами возможно образование трещин. Классификация и основные характеристики Параметр Значение Марка Ni 55 Линейка Amicron W.A. Классификация AWS A5.15 ENiFe-CI-A Способ сварки MMA Диаметр 2,6; 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все пространственные положения Масса упаковки 5,0 кг Химический состав наплавленного металла Углерод (C) — 1,5%. Никель (Ni) — 51%. Кремний (Si) — 0,70%. Железо (Fe) — 46%. Сера (S) — не более 0,01%. Алюминий (Al) — 1,4%. Фосфор (P) — не более 0,02%. Механические свойства наплавленного металла Параметр Значение Предел прочности (σв) 375 Н/мм² Твёрдость 180 HB Применение Ремонт корпусов насосов, зубчатых колёс, фланцев и шкивов. Восстановление тяжёлых узлов машин, работающих при высоких нагрузках. Сварка изделий из высокопрочного и ковкого чугуна. Многопроходная сварка деталей большой толщины с разделкой кромок. Заварка дефектов в чугунных изделиях. Соединение чугунных деталей со стальными. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Режим прокаливания: 120 минут при температуре 180–220 °C. Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию.
| Бренд | Amicron Welding Alloys |
|---|---|
| Параметр Значение Марка Ni 55 Линейка Amicron W.A. Классификация AWS A5.15 ENiFe-CI-A Способ сварки MMA Диаметр 2,6; 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положен | Параметр |
| Марка | Ni 55 |
| Линейка | Amicron W.A. |
| Классификация AWS A5.15 | ENiFe-CI-A |
| Способ сварки | MMA |
| Диаметр | 2,6; 3,2; 4,0 мм |
| Род тока | DC+ / AC |
| Полярность при DC | Обратная, электрод «+» |
| Минимальное напряжение холостого хода | 50 В |
| Пространственные положения | Все пространственные положения |
| Масса упаковки | 5,0 кг |
| Параметр Значение Предел прочности (σв) 375 Н/мм² Твёрдость 180 HB | Параметр |
| Предел прочности (σв) | 375 Н/мм² |
| Твёрдость | 180 HB |
| Вес брутто, кг | 5 |
| Классификация AWS A5.4 | ENiFe-CI-A |
| Диаметр электрода, мм | 4.0 |
Скоро