Корзина
Товаров: 0
Итого: 0 ₽
Перейти в корзину
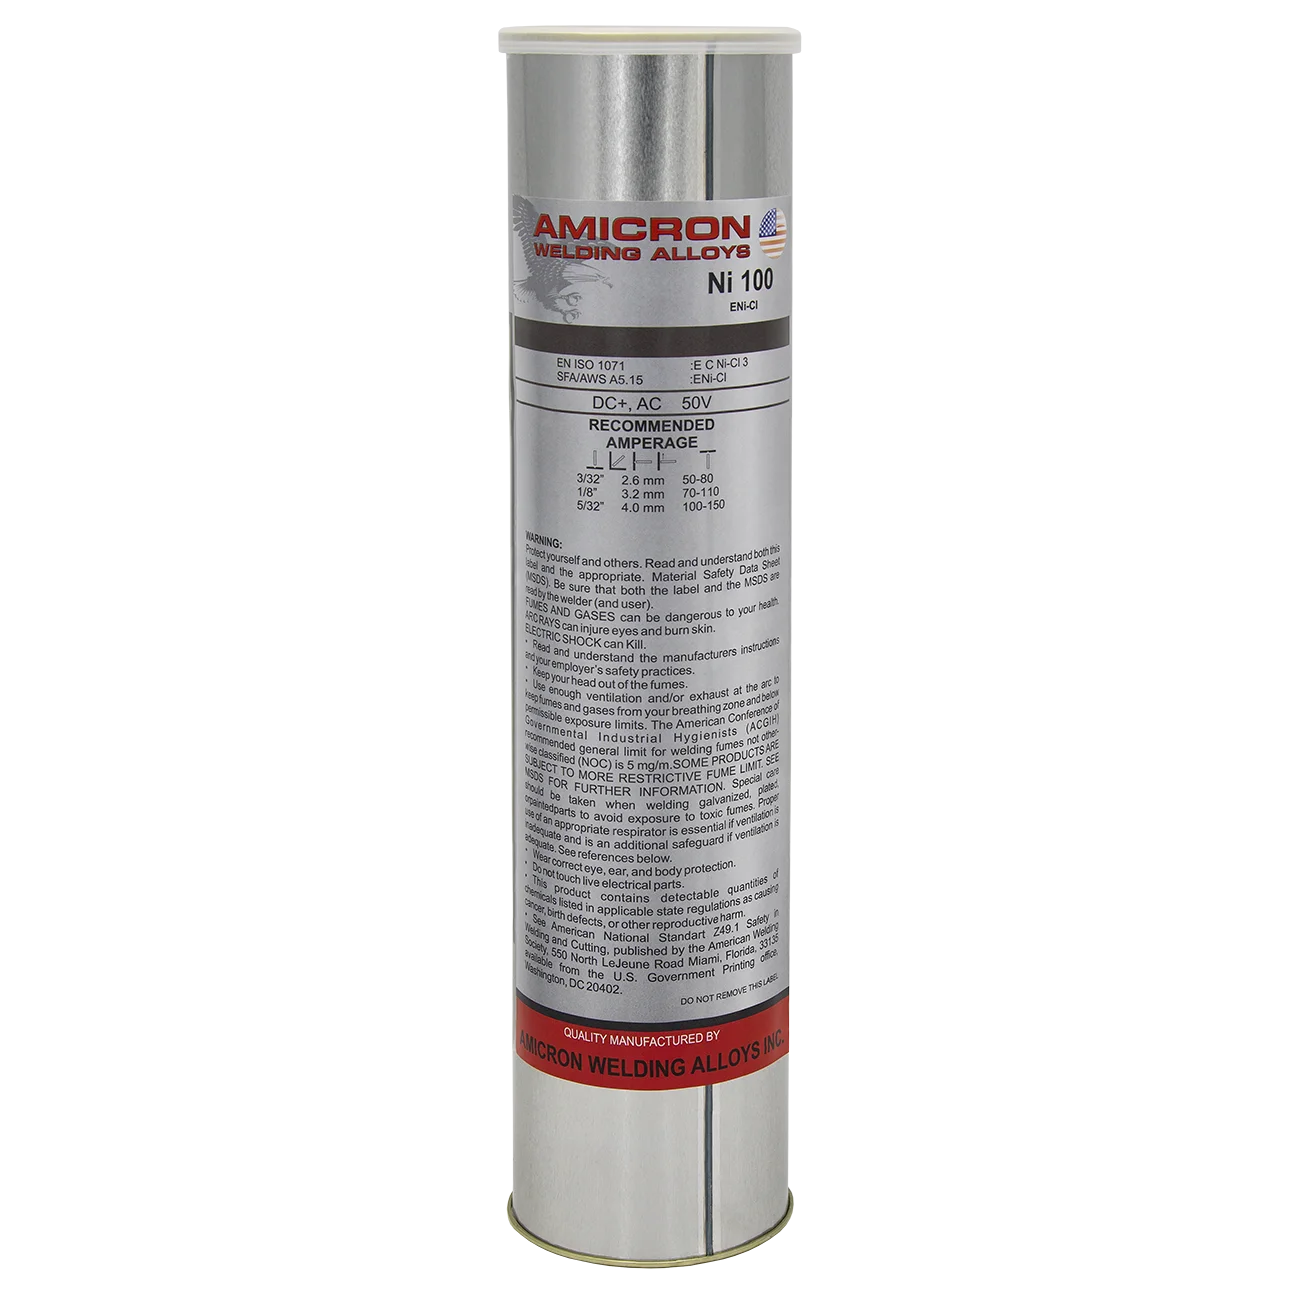
Описание Сварочные электроды Ni 100 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Отличаются высокой пластичностью наплавленного металла, что снижает риск образования трещин. Применяются для холодной и горячей сварки серого, ковкого и высокопрочного чугуна, заварки дефектов в отл…
Артикул: 06AMNI140
Бренд: StartWeld
Поставщик: Startweld
Наличие: В наличии
Описание Сварочные электроды Ni 100 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Отличаются высокой пластичностью наплавленного металла, что снижает риск образования трещин. Применяются для холодной и горячей сварки серого, ковкого и высокопрочного чугуна, заварки дефектов в отливках и соединения чугуна со сталью. Электроды не рекомендуются для чугунов с высоким содержанием серы и фосфора, а также для сварки деталей большой толщины. Назначение и свариваемые материалы Серый чугун. Высокопрочный чугун. Ковкий чугун. Соединения чугуна со сталью. Внимание! Электроды не рекомендуются для чугунов с высоким содержанием серы и фосфора. Классификация и основные характеристики Параметр Значение Марка Ni 100 Линейка Amicron W.A. Классификация AWS A5.15 ENi-CI Способ сварки MMA Диаметр 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все пространственные положения Масса упаковки 5,0 кг Химический состав наплавленного металла Углерод (C) — 0,9%. Никель (Ni) — не менее 91%. Кремний (Si) — 0,70%. Сера (S) — не более 0,01%. Фосфор (P) — не более 0,01%. Механические свойства наплавленного металла Параметр Значение Предел прочности (σв) 300 Н/мм² Твёрдость 155 HB Применение Ремонт блоков двигателей, насосов и коробок передач. Заварка трещин в тонкостенных отливках, включая картеры автомобилей. Устранение дефектов чугунного литья. Соединение чугунных деталей со стальными. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Режим прокаливания: 120 минут при температуре 180–220 °C. Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию. Важно! При сварке рекомендуется предварительный подогрев тонкостенных изделий примерно до 150 °C, толстостенных — примерно до 300 °C. После сварки необходимо обеспечить максимально медленное охлаждение сварного соединения, используя сварочное одеяло, подогретый перлитный песок или древесные опилки.
Описание Сварочные электроды Ni 100 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Отличаются высокой пластичностью наплавленного металла, что снижает риск образования трещин. Применяются для холодной и горячей сварки серого, ковкого и высокопрочного чугуна, заварки дефектов в отливках и соединения чугуна со сталью. Электроды не рекомендуются для чугунов с высоким содержанием серы и фосфора, а также для сварки деталей большой толщины. Назначение и свариваемые материалы Серый чугун. Высокопрочный чугун. Ковкий чугун. Соединения чугуна со сталью. Внимание! Электроды не рекомендуются для чугунов с высоким содержанием серы и фосфора. Классификация и основные характеристики Параметр Значение Марка Ni 100 Линейка Amicron W.A. Классификация AWS A5.15 ENi-CI Способ сварки MMA Диаметр 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все пространственные положения Масса упаковки 5,0 кг Химический состав наплавленного металла Углерод (C) — 0,9%. Никель (Ni) — не менее 91%. Кремний (Si) — 0,70%. Сера (S) — не более 0,01%. Фосфор (P) — не более 0,01%. Механические свойства наплавленного металла Параметр Значение Предел прочности (σв) 300 Н/мм² Твёрдость 155 HB Применение Ремонт блоков двигателей, насосов и коробок передач. Заварка трещин в тонкостенных отливках, включая картеры автомобилей. Устранение дефектов чугунного литья. Соединение чугунных деталей со стальными. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Режим прокаливания: 120 минут при температуре 180–220 °C. Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию. Важно! При сварке рекомендуется предварительный подогрев тонкостенных изделий примерно до 150 °C, толстостенных — примерно до 300 °C. После сварки необходимо обеспечить максимально медленное охлаждение сварного соединения, используя сварочное одеяло, подогретый перлитный песок или древесные опилки.
Описание Сварочные электроды Ni 100 Amicron W.A. предназначены для ручной дуговой сварки MMA чугуна. Отличаются высокой пластичностью наплавленного металла, что снижает риск образования трещин. Применяются для холодной и горячей сварки серого, ковкого и высокопрочного чугуна, заварки дефектов в отливках и соединения чугуна со сталью. Электроды не рекомендуются для чугунов с высоким содержанием серы и фосфора, а также для сварки деталей большой толщины. Назначение и свариваемые материалы Серый чугун. Высокопрочный чугун. Ковкий чугун. Соединения чугуна со сталью. Внимание! Электроды не рекомендуются для чугунов с высоким содержанием серы и фосфора. Классификация и основные характеристики Параметр Значение Марка Ni 100 Линейка Amicron W.A. Классификация AWS A5.15 ENi-CI Способ сварки MMA Диаметр 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все пространственные положения Масса упаковки 5,0 кг Химический состав наплавленного металла Углерод (C) — 0,9%. Никель (Ni) — не менее 91%. Кремний (Si) — 0,70%. Сера (S) — не более 0,01%. Фосфор (P) — не более 0,01%. Механические свойства наплавленного металла Параметр Значение Предел прочности (σв) 300 Н/мм² Твёрдость 155 HB Применение Ремонт блоков двигателей, насосов и коробок передач. Заварка трещин в тонкостенных отливках, включая картеры автомобилей. Устранение дефектов чугунного литья. Соединение чугунных деталей со стальными. Подготовка, прокалка и хранение Электроды необходимо хранить в сухом помещении в закрытой неповреждённой заводской упаковке. Перед выполнением ответственных работ необходимо контролировать состояние покрытия и соблюдать требования технологической документации производителя. Режим прокаливания: 120 минут при температуре 180–220 °C. Внимание! Не превышайте установленную температуру прокаливания. Перегрев разрушает покрытие, делая электроды непригодными к использованию. Важно! При сварке рекомендуется предварительный подогрев тонкостенных изделий примерно до 150 °C, толстостенных — примерно до 300 °C. После сварки необходимо обеспечить максимально медленное охлаждение сварного соединения, используя сварочное одеяло, подогретый перлитный песок или древесные опилки.
| Бренд | Amicron Welding Alloys |
|---|---|
| Параметр Значение Марка Ni 100 Линейка Amicron W.A. Классификация AWS A5.15 ENi-CI Способ сварки MMA Диаметр 3,2; 4,0 мм Род тока DC+ / AC Полярность при DC Обратная, электрод «+» Минимальное напряжение холостого хода 50 В Пространственные положения Все п | Параметр |
| Марка | Ni 100 |
| Линейка | Amicron W.A. |
| Классификация AWS A5.15 | ENi-CI |
| Способ сварки | MMA |
| Диаметр | 3,2; 4,0 мм |
| Род тока | DC+ / AC |
| Полярность при DC | Обратная, электрод «+» |
| Минимальное напряжение холостого хода | 50 В |
| Пространственные положения | Все пространственные положения |
| Масса упаковки | 5,0 кг |
| Параметр Значение Предел прочности (σв) 300 Н/мм² Твёрдость 155 HB | Параметр |
| Предел прочности (σв) | 300 Н/мм² |
| Твёрдость | 155 HB |
| Вес брутто, кг | 5 |
| Классификация AWS A5.4 | ENi-C |
| Диаметр электрода, мм | 4.0 |
Скоро